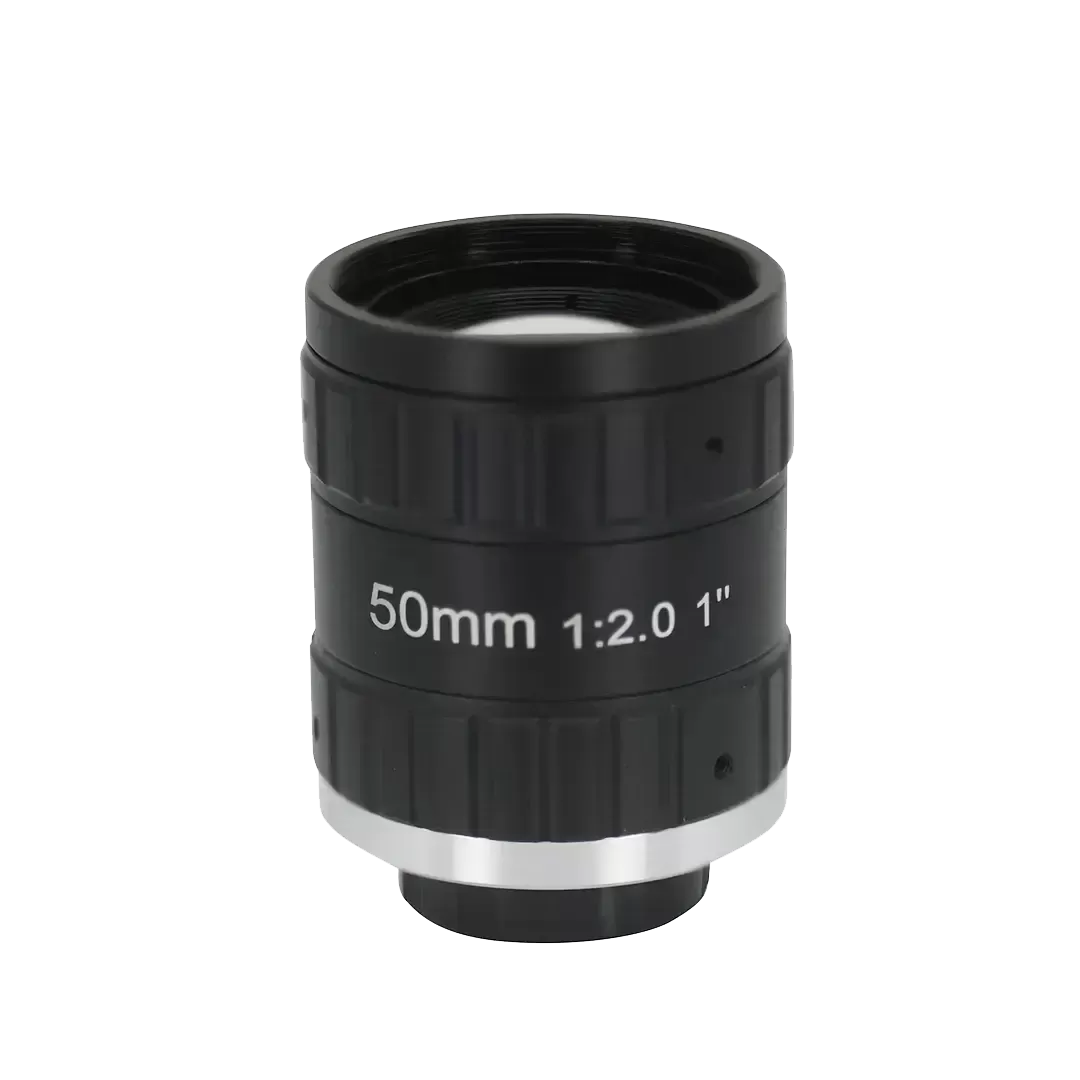
Les systèmes d'imagerie industrielle fonctionnent dans des environnements où la stabilité optique, le débit lumineux répétable et la résolution spatiale dictent le rendement global de l'inspection. Au sein des architectures d'automatisation des usines, les capteurs d'image capturent des photons, mais l'assemblage optique dicte la fidélité, le contraste et la précision géométrique de l'onde incidente. Le déploiement d'un objectif à iris manuel FA reste une norme indispensable pour les lignes d'inspection à distance de travail fixe, les systèmes de métrologie automatisés et les matrices de positionnement robotique où la dérive mécanique doit être complètement éliminée.
Les systèmes d'inspection optique automatisés rencontrent souvent des cycles opérationnels continus, des vibrations mécaniques provenant des pistes de convoyeur et des variations thermiques ambiantes. Alors que les lentilles motorisées servent des environnements à mise au point dynamique, les configurations mécaniques fixes offrent une cohérence optique supérieure sur des séries de production de plusieurs millions de cycles. Comprendre la mécanique optique fondamentale, la gestion des aberrations et les dynamiques d'appariement des capteurs de ces lentilles est nécessaire pour les ingénieurs systèmes concevant des stations de vérification de qualité automatisées de nouvelle génération.
Mécanique Optique : Profondeur de Champ, Diffraction et Débit
Le mécanisme d'iris manuel sert de passerelle principale pour réguler le flux optique et gérer les aberrations du système. Ajuster le diaphragme interne modifie l'ouverture numérique effective (NA), déclenchant une série de compromis optiques entre la profondeur de champ (DoF) et la résolution spatiale limitée par la diffraction.
Les environnements industriels ne fournissent que rarement des sujets parfaitement plans. Les composants dimensionnels, les assemblages de circuits imprimés et les fixations usinées présentent des surfaces multi-niveaux qui nécessitent une profondeur de mise au point adéquate. Réduire l'ouverture de l'objectif—en augmentant le nombre f (par exemple, de f/1.8 à f/8)—rétrécit le cône de lumière atteignant le capteur. Cet angle de convergence peu profond élargit le cercle de confusion acceptable, prolongeant ainsi l'enveloppe verticale nette. L'ajustement manuel de l'ouverture permet aux techniciens d'intégration de régler le seuil exact où tous les cibles d'inspection à travers des hauteurs de surface variables conservent des définitions de bord nettes.
Réduire indéfiniment l'ouverture d'un objectif dégrade la puissance de résolution maximale en raison de l'optique des ondes. À mesure que la lumière passe à travers une ouverture de plus en plus petite, la diffraction devient le limiteur dominant de la netteté de l'image. Le diamètre du disque d'Airy résultant évolue inversement avec le diamètre de l'ouverture :
Grandes Ouvertures (Faibles Nombres F) : Le système optique collecte un maximum de lumière, ce qui minimise les temps d'exposition requis pour le capteur et réduit le flou de mouvement sur les lignes de transfert à grande vitesse. La performance de l'objectif est principalement limitée par des aberrations géométriques, telles que l'aberration sphérique et la coma.
Ouvertures de Plage Moyenne (Nombres F Optimaux, typiquement f/4 à f/5.6) : Le point d'équilibre où les aberrations géométriques sont largement supprimées par le diaphragme sans permettre à la diffraction d'adoucir les détails d'image à haute fréquence.
Petites Ouvertures (Hauts Nombres F) : Le disque d'Airy s'étend au-delà de la taille de pixel des capteurs modernes à haute densité. Lorsque le pic central du disque d'Airy chevauche des pixels adjacents, les détails spatiaux à haute fréquence—tels que les fractures microscopiques ou les finitions de surface subtiles—sont perdus, indépendamment des évaluations en mégapixels de la caméra.
Intégrer un objectif à iris manuel FA permet aux ingénieurs optiques de verrouiller l'ouverture précisément au point idéal de l'objectif, alignant la performance optique avec la taille physique des pixels du capteur d'image.
Fiabilité structurelle sous vibration environnementale et dérive thermique
Contrairement aux objectifs de photographie commerciale, les optiques industrielles font face à des exigences physiques extrêmes. Les machines d'automatisation intègrent des entraînements servo multi-axes, des actionneurs pneumatiques et des tables d'indexation mécaniques qui introduisent des vibrations persistantes à différentes fréquences. Dans ces contextes, les mécanismes d'ajustement standard basés sur la friction ou non calibrés échouent rapidement, entraînant une dérive focale et des erreurs de mesure non détectées.
Les objectifs industriels utilisent des mécanismes de verrouillage dédiés sur les bagues de mise au point et d'iris. Des verrous encastrés ou à vis à molette appliquent une pression radiale uniforme sur les filetages du barillet mécanique, empêchant les groupes optiques de changer de position. Une fois qu'un ingénieur calibre la distance de travail et le profil d'illumination cible, les deux commandes sont serrées pour garantir une stabilité mécanique à long terme. Des fabricants de premier plan tels que Jinyuan fabriquent des barillets d'objectifs de machine à partir d'alliages robustes de qualité aérospatiale, équilibrant des charges légères pour les têtes de vision montées sur robot avec une grande rigidité mécanique.
La stabilité thermique constitue un autre facteur d'ingénierie critique. Les températures d'usine fluctuent au cours des quarts et des saisons, introduisant des expansions et des contractions à l'intérieur des assemblages optiques. L'ingénierie optique de précision aborde cela par des techniques d'athermalisation, sélectionnant des coefficients d'expansion thermique correspondants entre les types de verre et les matériaux de boîtier mécanique. Le maintien d'écarts d'air précis entre les éléments préserve l'alignement de l'axe optique, les tolérances de centrage et la longueur focale arrière (BFL), garantissant que les lectures de mesure ne dérivent pas au cours des cycles thermiques ambiants.
Correspondance des capteurs et distribution de la résolution
Les capteurs de vision machine modernes se dirigent vers des tailles de pixels plus petites (allant de 3,45 µm à 1,85 µm) combinées à des formats plus grands, passant de 1/1,8" et 2/3" à des capteurs de 1" et 1,1". Pour fournir une sortie à fort contraste à travers ces densités de pixels, le système optique doit offrir des performances constantes de la Fonction de Transfert de Modulation (MTF) du centre optique à la périphérie de l'image.
Lors de l'association d'un objectif à iris manuel FA avec des capteurs CMOS à obturateur global haute résolution, les ingénieurs doivent évaluer plusieurs indicateurs optiques clés :
Fonction de Transfert de Modulation (MTF) : Quantifie la reproduction du contraste des fréquences spatiales (exprimée en paires de lignes par millimètre, lp/mm). Les objectifs industriels nécessitent des courbes MTF plates pour garantir que les seuils d'algorithme appliqués aux pixels de périphérie se comportent de manière identique à ceux du champ central.
Illumination relative et vignetage : À mesure que les bagues d'ouverture s'ouvrent, les rayons lumineux hors axe peuvent être coupés par des butées intérieures du barillet, entraînant un vignetage optique. Les objectifs manuels industriels haute performance intègrent des ouvertures claires plus grandes à travers les éléments internes pour préserver l'uniformité de l'illumination à la périphérie du capteur.
Correspondance de l'angle du rayon principal (CRA) : Les capteurs CMOS modernes à micro-lentilles présentent des chutes de sensibilité abruptes si l'angle des rayons lumineux entrants s'écarte trop de la perpendicularité. Les objectifs à iris manuel industriels sont conçus avec des pupilles de sortie télécentriques ou quasi-télécentriques, dirigeant la lumière à des angles qui correspondent aux cônes d'acceptation du capteur pour éviter l'ombrage des couleurs et le crosstalk des pixels de bord.
Suppression de la distorsion optique : La distorsion en barillet ou en coussin d'air déforme la géométrie spatiale des images acquises. Bien que les matrices de calibration logicielle (telles que les calibrations OpenCV ou HALCON) puissent rectifier la distorsion via un algorithme, le traitement des données optiques non corrigées introduit du bruit d'interpolation et consomme des cycles de calcul précieux. Les objectifs manuels industriels de haute qualité limitent la distorsion TV à moins de 0,1 %, permettant une métrologie géométrique brute directement à partir du plan d'image.
Implémentations stratégiques dans les installations automatisées modernes
Les configurations visuelles à illumination fixe et à position fixe représentent l'empreinte de déploiement la plus importante pour l'optique industrielle. Les systèmes d'iris manuels offrent un mélange idéal d'optimisation des coûts, de fiabilité optique et de calibration précise dans divers environnements opérationnels.
Inspection des semi-conducteurs et des composants électroniques
Dans les lignes de technologie de montage en surface (SMT) à haute densité, les composants passent sous des caméras à des taux de cycle élevés. La tâche nécessite de détecter de minuscules anomalies de ponts de soudure, des problèmes de coplanarité des pads et des désalignements de placement des composants. En utilisant un objectif à iris manuel FA, les ingénieurs d'inspection verrouillent le f-number optimal pour résoudre clairement les composants passifs miniatures 01005 sous un éclairage stroboscopique à haute intensité. Le verrouillage mécanique garantit que des milliers d'heures opérationnelles passent sans que la mise au point ne s'éloigne du plan de plomb critique.
Vérification de l'emballage pharmaceutique et de la traçabilité
Les opérations d'emballage s'appuient fortement sur la reconnaissance optique de caractères (OCR) et la vérification optique de caractères (OCV) pour inspecter les codes Data Matrix 2D, le texte de suivi des lots et les dates d'expiration sur des plaquettes blister en mouvement. La cohérence du contraste à travers différents profils de surface (comme les feuilles d'aluminium réfléchissantes ou les flacons courbés) est maintenue en ajustant physiquement et en sécurisant le diaphragme manuel. Les réglages d'ouverture large permettent des durées d'exposition brèves, figeant le mouvement de la ligne sans souffrir d'artefacts de mouvement de roulis ou globaux.
Métrologie dimensionnelle automatisée et alignement
La fabrication de précision de composants automobiles, de pièces métalliques estampées et de plastiques moulés par injection exige une détection des bords sub-pixel pour vérifier les tolérances dans les micromètres. Dans ces systèmes, la distorsion optique doit être maintenue au minimum, et la transmission de la lumière doit rester constante pour éviter de fausser les routines de seuillage en niveaux de gris. L'iris manuel permet aux spécialistes de la métrologie d'ajuster le passage de la lumière pour correspondre à la plage dynamique des matrices d'éclairage arrière, empêchant le blooming des pixels le long des contours des pièces mesurées.
Dimensions de personnalisation pour les intégrateurs de systèmes OEM
Les systèmes optiques standard prêts à l'emploi ne satisfont pas toujours aux empreintes mécaniques spécialisées, aux exigences de lavage sévères ou aux bandes spectrales non visibles. La personnalisation optique offre aux fabricants de machines des avantages concurrentiels distincts en matière d'intégration physique et de qualité d'image.
Les flux de travail de personnalisation ciblent régulièrement plusieurs paramètres clés :
Optimisation des revêtements spectraux : Application de revêtements anti-reflets à large bande personnalisés optimisés pour des bandes spécifiques—comme l'infrarouge à ondes courtes (SWIR), l'infrarouge proche (NIR) pour pénétrer le silicium ou le matériel biologique, ou l'ultraviolet (UV) pour l'amélioration des rayures de surface.
Empreinte mécanique et filetage : Adaptation des dimensions extérieures du barillet pour s'adapter à des restrictions spatiales étroites à l'intérieur des effecteurs terminaux robotiques, ou mise en œuvre de connexions de montage C, CS ou M12 spécialisées avec des arrangements de foyer arrière personnalisés.
Architectures anti-choc renforcées : Suppression totale des diaphragmes iris variables au profit de plaques d'ouverture fixes interchangeables, et collage d'éléments optiques internes en verre avec des époxydes de qualité spatiale pour résister à des charges de choc violentes provenant d'équipements de stamping mécanique.
Détenues d'ouverture et indexation : Ajout d'ajustements tactiles à clic très répétables ou de marquages d'index, permettant aux constructeurs de systèmes de reproduire des configurations optiques identiques à travers des séries de production multi-caméras avec un minimum de frais de calibration.
Des fabricants comme Jinyuan collaborent étroitement avec des intégrateurs de systèmes pour adapter des architectures optiques standard en systèmes sur mesure, gérant la transition de la prototypage optique rapide à la fabrication de haute volume sans sacrifier des tolérances serrées.
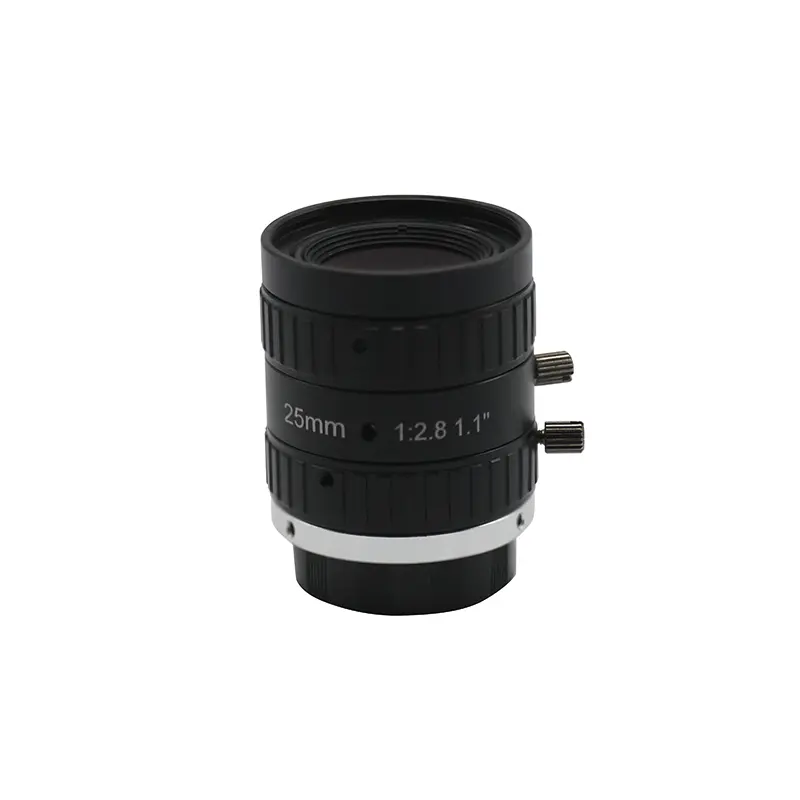
Liste de contrôle pour la conception de systèmes de vision industrielle
Pour intégrer avec succès un objectif à iris manuel FA dans une station de vision prête pour la production, les ingénieurs doivent exécuter une validation de conception systématique :
Calculer le champ de vision (FoV) cible et la distance de travail (WD) : Établir les exigences de longueur focale principale en fonction des enveloppes mécaniques spatiales.
Déterminer l'espacement des pixels du capteur par rapport à la fréquence de coupure optique : Vérifier que la fréquence de coupure spatiale de l'objectif dépasse la fréquence de Nyquist du capteur.
Vérifier la stratégie d'éclairage par rapport à la plage d'ouverture : Modéliser si les barres lumineuses directionnelles, les unités coaxiales ou les dômes diffus fournissent un éclairage adéquat à l'ouverture MTF optimale de l'objectif.
Évaluer les vibrations dynamiques : S'assurer que les vis de verrouillage pour les anneaux de mise au point et d'iris sont facilement accessibles à l'intérieur de l'enceinte de la machine pour permettre l'étalonnage avant le verrouillage mécanique final.
Questions Fréquemment Posées
Qu'est-ce qui différencie un objectif à iris manuel FA d'un objectif de photographie commerciale standard ?
Un objectif industriel FA est conçu spécifiquement pour les environnements de vision par machine. Il présente un verre optique de haute qualité conçu pour une netteté bord à bord, une distorsion optique exceptionnellement faible et des vis de verrouillage mécaniques sur les anneaux de mise au point et d'iris pour résister aux vibrations de la machine. Les objectifs commerciaux intègrent souvent des mécanismes de mise au point en plastique lâche, des échelles d'ouverture non linéaires et manquent de systèmes de verrouillage mécaniques, ce qui entraîne un dérèglement de la mise au point et des inexactitudes de mesure au fil du temps.
Quand un concepteur de système devrait-il choisir un objectif à iris manuel plutôt qu'un objectif motorisé ou à iris automatique ?
Un objectif à iris manuel est idéal pour des environnements statiques ou contrôlés où la distance de travail, le champ de vision et les niveaux d'éclairage restent fixes tout au long de la production. Dans les configurations d'automatisation d'usine utilisant un éclairage stroboscopique ou LED calibré, un iris automatique est inutile et introduit des points mécaniques supplémentaires de défaillance et des coûts de composants plus élevés. Les objectifs motorisés sont principalement réservés aux configurations avec des distances de travail largement changeantes ou des conditions d'éclairage ambiant dynamiques, telles que la surveillance du trafic en extérieur.
Comment le rétrécissement de l'iris manuel influence-t-il la diffraction optique sur les capteurs à petits pixels ?
Rétrécir l'iris (numéro f plus élevé) augmente la profondeur de champ et minimise les aberrations optiques courantes telles que le flou sphérique. Cependant, à mesure que l'ouverture physique devient très petite, les ondes lumineuses se plient autour des bords du diaphragme, formant des disques d'Airy sur le capteur. Si le diamètre du disque d'Airy dépasse la taille des pixels de la caméra, la diffraction limite la netteté du système, provoquant un flou des détails fins. Faire correspondre le numéro f à l'espacement des pixels du capteur est crucial pour maintenir la véritable résolution de l'image.
Un objectif à iris manuel FA peut-il résoudre des tâches d'inspection dans des spectres non visibles comme le NIR ?
Les objectifs manuels standard sont généralement corrigés pour le spectre visible (400 nm à 700 nm). Lorsqu'ils sont éclairés par des infrarouges proches (comme 850 nm ou 940 nm), les objectifs standard subissent souvent un décalage de mise au point et de graves aberrations chromatiques. Pour les applications d'inspection NIR, les ingénieurs doivent sélectionner un objectif optiquement corrigé équipé de revêtements anti-reflets à large spectre, garantissant un haut débit lumineux et maintenant la précision focale sans flou.
Quelle est la durée de vie typique et les exigences de maintenance pour un objectif iris manuel dans une ligne de fabrication continue ?
Parce qu'un objectif iris manuel industriel ne contient aucun moteur interne ni composants électroniques actifs, sa durée de vie opérationnelle dépasse souvent celle de la caméra et du matériel d'éclairage. La maintenance est minimale : une fois que les vis à molette sont serrées lors de la configuration du système, les optiques internes restent sécurisées. La maintenance de routine se limite généralement au nettoyage périodique de la surface optique externe à l'aide de solvants de qualité salle blanche et de lingettes sans peluches pour enlever la poussière, l'huile ou les liquides de refroidissement.
Solutions techniques pour vos exigences en matière de vision
La spécification des composants de vision nécessite une correspondance exacte entre la mécanique optique physique, la qualité du verre optique et la performance du capteur. Que vous conceviez une cellule de vérification visuelle standardisée ou que vous développiez des machines spécialisées à volume élevé, associez-vous à un fabricant optique qui comprend la fabrication de précision, les tests MTF rigoureux et la fiabilité mécanique.
Jinyuan fournit des architectures de catalogue standard ainsi que des services de personnalisation optique à spectre complet adaptés à vos exigences industrielles uniques. Soumettez vos dessins techniques, vos paramètres de travail cibles et vos spécifications de capteur à notre équipe de conception optique dès aujourd'hui pour une évaluation technique complète et un devis direct pour le projet.