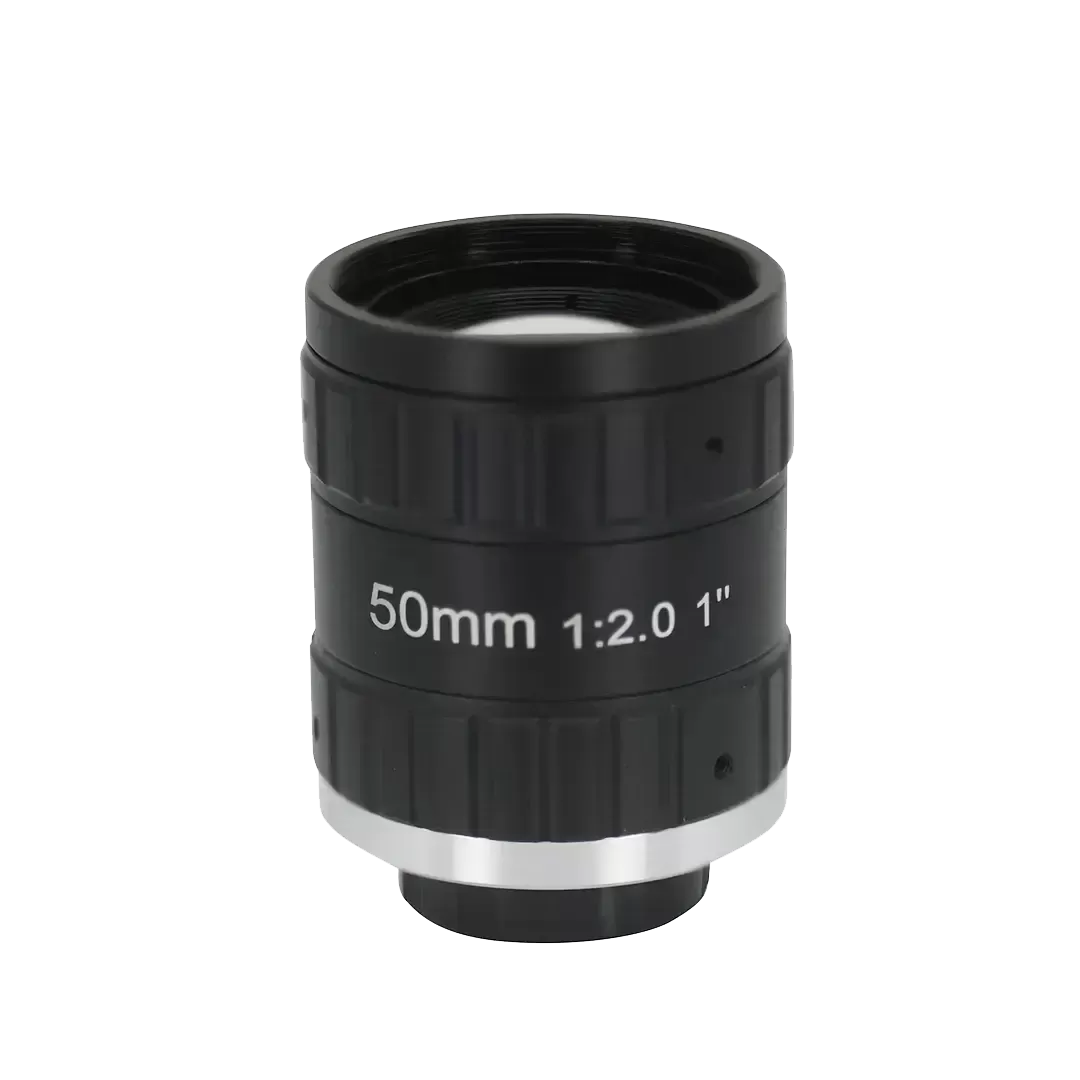
Los sistemas de imagen industrial operan en entornos donde la estabilidad óptica, el rendimiento de luz repetible y la resolución espacial dictan el rendimiento general de inspección. Dentro de las arquitecturas de automatización de fábricas, los sensores de imagen capturan fotones, pero el ensamblaje óptico dicta la fidelidad, el contraste y la precisión geométrica de la frente de onda entrante. El despliegue de un FA manual iris lens sigue siendo un estándar indispensable para líneas de inspección de distancia de trabajo fija, sistemas de metrología automatizados y arreglos de posicionamiento robótico donde la deriva mecánica debe ser completamente eliminada.
Los sistemas de inspección óptica automatizados a menudo encuentran ciclos de operación continuos, vibraciones mecánicas de las pistas de transporte y variaciones térmicas ambientales. Mientras que las lentes motorizadas sirven para entornos de enfoque dinámico, las configuraciones mecánicas fijas proporcionan una superior consistencia óptica durante ciclos de producción de varios millones. Comprender la mecánica óptica fundamental, el manejo de aberraciones y la dinámica de ajuste de sensores de estas lentes es necesario para los ingenieros de sistemas que diseñan estaciones de verificación de calidad automatizadas de próxima generación.
Mecánica Óptica: Profundidad de Campo, Difracción y Rendimiento
El mecanismo de iris manual sirve como la puerta principal para regular el flujo óptico y gestionar las aberraciones del sistema. Ajustar el diafragma interno modifica la apertura numérica efectiva (NA), desencadenando una serie de compensaciones ópticas entre la profundidad de campo (DoF) y la resolución espacial limitada por difracción.
Los entornos industriales rara vez proporcionan sujetos perfectamente planos. Los componentes dimensionales, los ensamblajes de placas de circuito y los sujetadores mecanizados presentan superficies de múltiples niveles que requieren una adecuada profundidad de enfoque. Cerrar la lente—incrementando el número f (por ejemplo, de f/1.8 a f/8)—reduce el cono de luz que llega al sensor. Este ángulo de convergencia poco profundo amplía el círculo de confusión aceptable, extendiendo así el sobre vertical en enfoque. El ajuste manual de la apertura permite a los técnicos de integración marcar el umbral exacto donde todos los objetivos de inspección a través de diferentes alturas de superficie mantienen definiciones de borde nítidas.
Cerrar una lente indefinidamente degrada la potencia de resolución máxima debido a la óptica de ondas. A medida que la luz pasa a través de una apertura cada vez más pequeña, la difracción se convierte en el limitador dominante de la nitidez de la imagen. El diámetro del disco de Airy resultante escala inversamente con el diámetro de la apertura:
Aperturas Grandes (Números F Bajos): El sistema óptico reúne la máxima luz, lo que minimiza los tiempos de exposición del sensor requeridos y reduce el desenfoque de movimiento en líneas de transferencia de alta velocidad. El rendimiento de la lente está limitado principalmente por aberraciones geométricas, como la aberración esférica y la coma.
Aperturas de Rango Medio (Números F Óptimos, típicamente de f/4 a f/5.6): El punto de equilibrio donde las aberraciones geométricas están en gran medida suprimidas por el diafragma sin permitir que la difracción suavice los detalles de imagen de alta frecuencia.
Aperturas Pequeñas (Números F Altos): El disco de Airy se expande más allá del paso de píxel de los sensores modernos de alta densidad. Cuando el pico central del disco de Airy se superpone a píxeles adyacentes, se pierden los detalles espaciales de alta frecuencia—como fracturas microscópicas o acabados superficiales sutiles—sin importar las calificaciones de megapíxeles de la cámara.
Integrar una lente de iris manual FA permite a los ingenieros ópticos bloquear la apertura precisamente en el punto dulce de la lente, alineando el rendimiento óptico con el tamaño físico del píxel del sensor de imagen.
Fiabilidad Estructural Bajo Vibración Ambiental y Deriva Térmica
A diferencia de los lentes de fotografía comercial, la óptica industrial enfrenta demandas físicas extremas. Las máquinas de automatización incorporan servomotores de múltiples ejes, actuadores neumáticos y mesas de indexación mecánicas que introducen vibraciones persistentes a través de frecuencias variables. En estos contextos, los mecanismos de ajuste estándar basados en fricción o no calibrados fallan rápidamente, resultando en deriva focal y errores de medición no detectados.
Los lentes industriales utilizan mecanismos de bloqueo dedicados tanto en los anillos de enfoque como en los de diafragma. Los bloqueos empotrados o de tornillo de mariposa aplican presión radial uniforme a las roscas del barril mecánico, evitando que los grupos ópticos cambien de posición. Una vez que un ingeniero calibra la distancia de trabajo y el perfil de iluminación objetivo, ambos controles se aprietan para asegurar la estabilidad mecánica a largo plazo. Los principales fabricantes como Jinyuan fabrican barriles de lentes de máquina a partir de aleaciones robustas de grado aeroespacial, equilibrando cargas ligeras para cabezales de visión montados en robots con alta rigidez mecánica.
La estabilidad térmica forma otro factor crítico de ingeniería. Las temperaturas de fábrica fluctúan a lo largo de los turnos y las estaciones, introduciendo expansión y contracción dentro de los ensamblajes ópticos. La ingeniería óptica de precisión aborda esto a través de técnicas de athermalización, seleccionando coeficientes de expansión térmica coincidentes entre tipos de vidrio y materiales de alojamiento mecánico. Mantener espacios de aire precisos entre los elementos preserva la alineación del eje óptico, las tolerancias de centrado y la distancia focal de retroceso (BFL), asegurando que las lecturas de medición no se desvíen a lo largo de los ciclos térmicos ambientales.
Coincidencia de Sensores y Distribución de Resolución
Los sensores de visión artificial modernos están cambiando hacia tamaños de píxel más pequeños (que van de 3.45 µm a 1.85 µm) combinados con formatos más grandes, progresando de 1/1.8" y 2/3" hacia sensores de 1" y 1.1". Para ofrecer una salida de alto contraste a través de estas densidades de píxel, el sistema óptico debe proporcionar un rendimiento consistente de la Función de Transferencia de Modulación (MTF) desde el centro óptico hasta la periferia de la imagen.
Al emparejar un lente de diafragma manual FA con sensores CMOS de obturador global de alta resolución, los ingenieros deben evaluar varias métricas ópticas clave:
Función de Transferencia de Modulación (MTF): Cuantifica la reproducción del contraste de frecuencias espaciales (expresadas en pares de líneas por milímetro, lp/mm). Los lentes industriales requieren curvas MTF planas para asegurar que los umbrales de algoritmo aplicados a los píxeles de la periferia se comporten de manera idéntica a los del campo central.
Iluminación Relativa y Viñeteado: A medida que los anillos de apertura se abren, los rayos de luz fuera del eje pueden ser recortados por los topes interiores del barril, lo que lleva al viñeteado óptico. Los lentes manuales industriales de alto rendimiento incorporan aperturas claras más grandes a través de los elementos internos para preservar la uniformidad de la iluminación en la periferia del sensor.
Coincidencia del Ángulo del Rayo Principal (CRA): Los sensores CMOS modernos con micro-lentes exhiben caídas pronunciadas de sensibilidad si el ángulo de los rayos de luz entrantes se desvía demasiado de la perpendicularidad. Los lentes de diafragma manual industrial están diseñados con pupilas de salida telecéntricas o cuasi-telecéntricas, dirigiendo la luz en ángulos que coinciden con los conos de aceptación del sensor para prevenir el sombreado de color y la diafonía de píxeles en los bordes.
Supresión de Distorsión Óptica: La distorsión de barril o de almohadilla de pincho de guitarra de la geometría espacial de las imágenes adquiridas. Si bien las matrices de calibración de software (como las calibraciones de OpenCV o HALCON) pueden rectificar la distorsión a través de algoritmos, procesar datos ópticos no corregidos introduce ruido de interpolación y consume ciclos computacionales valiosos. Los lentes manuales industriales de alta calidad restringen la distorsión TV a menos del 0.1%, permitiendo la metrología geométrica en bruto directamente desde el plano de imagen.
Implementaciones Estratégicas en Instalaciones Automatizadas Modernas
Los sistemas visuales de iluminación fija y posición fija representan la mayor huella de despliegue para ópticas industriales. Los sistemas de iris manuales proporcionan una mezcla ideal de optimización de costos, fiabilidad óptica y calibración de precisión en diversos entornos operativos.
Inspección de Semiconductores y Componentes Electrónicos
En líneas de tecnología de montaje en superficie (SMT) de alta densidad, los componentes pasan por debajo de cámaras a altas tasas de ciclo. La tarea requiere detectar anomalías minúsculas en los puentes de soldadura, problemas de coplanaridad de las almohadillas y desalineaciones en la colocación de componentes. Al utilizar un objetivo de iris manual FA, los ingenieros de inspección fijan el número f óptimo para resolver claramente componentes pasivos miniatura 01005 bajo iluminación estroboscópica de alta intensidad. El bloqueo mecánico asegura que miles de horas operativas transcurran sin que el enfoque se desplace de la crítica superficie de plomo.
Verificación de Empaque Farmacéutico y Trazabilidad
Las operaciones de empaque dependen en gran medida del reconocimiento óptico de caracteres (OCR) y la verificación óptica de caracteres (OCV) para inspeccionar códigos de matriz de datos 2D, texto de seguimiento de lotes y fechas de caducidad en paquetes de blíster en movimiento. La consistencia de contraste a través de perfiles de superficie variables (como láminas de aluminio reflectantes o viales curvados) se mantiene ajustando y asegurando físicamente el diafragma manual. Las configuraciones de apertura amplia permiten duraciones de exposición breves, congelando el movimiento de la línea sin sufrir artefactos de movimiento global o de rodadura.
Metrología Dimensional Automatizada y Alineación
La fabricación de precisión de componentes automotrices, estampados de metal y plásticos moldeados por inyección exige detección de bordes sub-píxel para verificar tolerancias dentro de micrómetros. En estos sistemas, la distorsión óptica debe mantenerse al mínimo, y la transmisión de luz debe permanecer constante para evitar sesgar los procedimientos de umbral de escala de grises. El iris manual permite a los especialistas en metrología ajustar el flujo de luz para coincidir con el rango dinámico de las matrices de retroiluminación, evitando el resplandor de píxeles a lo largo de los contornos de los bordes de las piezas medidas.
Dimensiones de Personalización para Integradores de Sistemas OEM
Los sistemas ópticos estándar de estantería pueden no siempre satisfacer huellas mecánicas especializadas, requisitos de lavado severos o bandas espectrales no visibles. La personalización óptica proporciona a los fabricantes de máquinas ventajas competitivas distintas en integración física y calidad de imagen.
Los flujos de trabajo de personalización apuntan rutinariamente a varios parámetros clave:
Optimización de Recubrimiento Espectral: Aplicar recubrimientos anti-reflectantes de banda ancha personalizados optimizados para bandas específicas—como Infrarrojo de Onda Corta (SWIR), Infrarrojo Cercano (NIR) para penetrar en silicio o material biológico, o Ultravioleta (UV) para mejorar arañazos en la superficie.
Huella Mecánica y Roscas: Adaptar las dimensiones exteriores del barril para ajustarse a restricciones espaciales ajustadas dentro de efectores finales robóticos, o implementar conexiones de montura C, CS o M12 especializadas con arreglos de foco trasero personalizados.
Arquitecturas Anti-Shock Robustecidas: Eliminar completamente los diafragmas de iris variables a favor de placas de apertura fija intercambiables, y unir elementos ópticos internos de vidrio con epoxis de grado espacial para soportar cargas de choque violentas de equipos de estampado mecánico.
Detentes de Apertura e Indexación: Agregar ajustes táctiles de clic altamente repetibles o marcas de índice, permitiendo a los constructores de sistemas replicar configuraciones ópticas idénticas a través de producciones de múltiples cámaras con un mínimo de sobrecarga de calibración.
Fabricantes como Jinyuan colaboran estrechamente con integradores de sistemas para adaptar arquitecturas ópticas estándar en sistemas personalizados, gestionando la transición de prototipos ópticos rápidos a fabricación de alto volumen sin sacrificar tolerancias ajustadas.
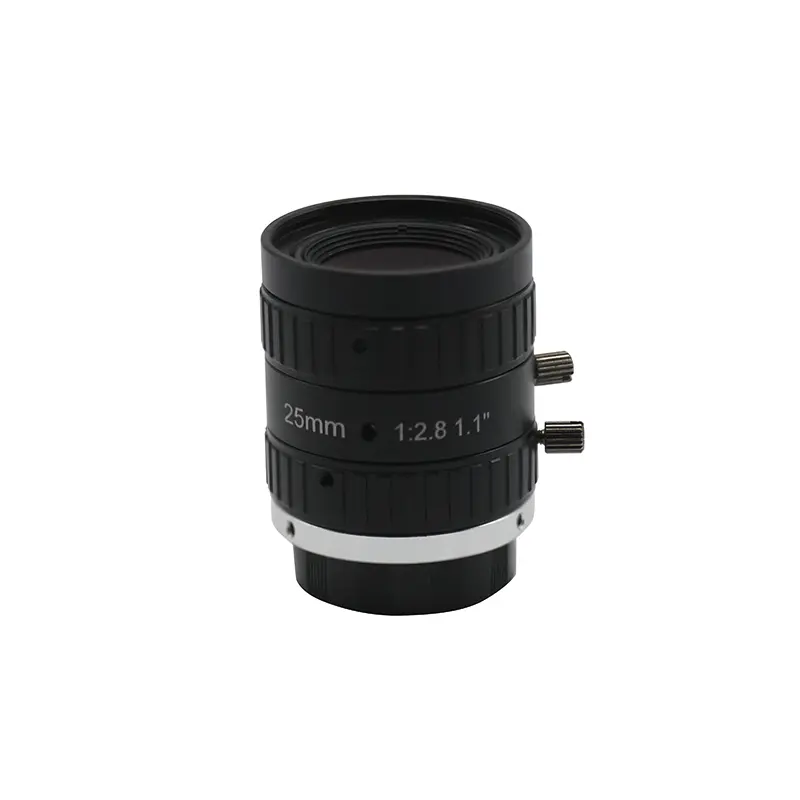
Lista de verificación para el diseño de sistemas de visión industrial
Para integrar con éxito una lente de iris manual FA en una estación de visión lista para producción, los ingenieros deben ejecutar una validación de diseño sistemática:
Calcular el campo de visión (FoV) objetivo y la distancia de trabajo (WD): Establecer los requisitos de longitud focal primaria basados en envolventes mecánicas espaciales.
Determinar la distancia entre píxeles del sensor frente al corte óptico: Verificar que la frecuencia de corte espacial de la lente supere la frecuencia de Nyquist del sensor.
Verificar la estrategia de iluminación frente al rango de apertura: Modelar si las luces de barra direccional, las unidades coaxiales o las cúpulas difusas proporcionan una iluminación adecuada en el número f óptimo de MTF de la lente.
Evaluar vibraciones dinámicas: Asegurarse de que los tornillos de bloqueo tanto para el enfoque como para los anillos de iris sean fácilmente accesibles dentro del recinto de la máquina para permitir la calibración antes del bloqueo mecánico final.
Preguntas frecuentes
¿Qué diferencia a una lente de iris manual FA de una lente de fotografía comercial estándar?
Una lente FA industrial está diseñada específicamente para entornos de visión por máquina. Presenta vidrio óptico de alta calidad diseñado para nitidez de borde a borde, distorsión óptica excepcionalmente baja y tornillos de bloqueo mecánico en ambos anillos de enfoque e iris para resistir la vibración de la máquina. Las lentes comerciales a menudo incorporan mecanismos de enfoque de plástico sueltos, escalas de apertura no lineales y carecen de sistemas de bloqueo mecánico, lo que lleva a un desplazamiento de enfoque y a inexactitudes en las mediciones con el tiempo.
¿Cuándo debe un diseñador de sistemas seleccionar una lente de iris manual en lugar de una lente motorizada o de iris automático?
Una lente de iris manual es ideal para entornos estáticos o controlados donde la distancia de trabajo, el campo de visión y los niveles de iluminación permanecen fijos durante la producción. En configuraciones de automatización de fábricas que utilizan iluminación estroboscópica o LED calibrada, un iris automático es innecesario e introduce puntos mecánicos adicionales de falla y costos de componentes más altos. Las lentes motorizadas se reservan principalmente para configuraciones con distancias de trabajo que cambian ampliamente o condiciones de iluminación ambiental dinámicas, como la vigilancia del tráfico al aire libre.
¿Cómo influye el cierre del iris manual en la difracción óptica en sensores de píxeles pequeños?
Cerrar el iris (número f más alto) aumenta la profundidad de campo y minimiza aberraciones ópticas comunes como el desenfoque esférico. Sin embargo, a medida que la apertura física se vuelve muy pequeña, las ondas de luz se doblan alrededor de los bordes del diafragma, formando discos de Airy en el sensor. Si el diámetro del disco de Airy excede el tamaño de los píxeles de la cámara, la difracción limita la nitidez del sistema, causando que los detalles finos se difuminen. Igualar el número f con la distancia entre píxeles del sensor es crítico para mantener la verdadera resolución de imagen.
¿Puede una lente de iris manual FA resolver tareas de inspección en espectros no visibles como el NIR?
Las lentes manuales estándar están típicamente corregidas para el espectro visible (400 nm a 700 nm). Cuando se iluminan con infrarrojo cercano (como 850 nm o 940 nm), las lentes estándar a menudo experimentan desplazamiento de enfoque y severas aberraciones cromáticas. Para aplicaciones de inspección NIR, los ingenieros deben seleccionar una lente ópticamente corregida equipada con recubrimientos antirreflejantes de espectro amplio, asegurando un alto rendimiento de luz y manteniendo la precisión focal sin desenfoque.
¿Cuál es la vida útil típica y el requisito de mantenimiento para un lente de iris manual en una línea de fabricación continua?
Debido a que un lente de iris manual industrial no contiene motores internos ni componentes electrónicos activos, su vida útil operativa a menudo supera la de la cámara y el hardware de iluminación. El mantenimiento es mínimo: una vez que los tornillos de mariposa están ajustados durante la configuración del sistema, la óptica interna permanece segura. El mantenimiento rutinario generalmente se limita a la limpieza periódica de la superficie óptica externa utilizando disolventes de grado de sala limpia y toallitas sin pelusa para eliminar el polvo, el aceite o los refrigerantes.
Soluciones Ingenierizadas para sus Requisitos de Visión
Especificar componentes de visión exige una coincidencia exacta entre la mecánica óptica física, la calidad del vidrio óptico y el rendimiento del sensor. Ya sea diseñando una celda de verificación visual estandarizada o ingenierizando maquinaria especializada de alto volumen, asóciese con un fabricante óptico que entienda la fabricación de precisión, las rigurosas pruebas de MTF y la fiabilidad mecánica.
Jinyuan proporciona arquitecturas de catálogo estándar junto con servicios de personalización óptica de espectro completo adaptados a sus requisitos industriales únicos. Envíe sus dibujos técnicos, parámetros de trabajo objetivo y especificaciones del sensor a nuestro equipo de diseño óptico hoy para una evaluación de ingeniería integral y una cotización directa del proyecto.