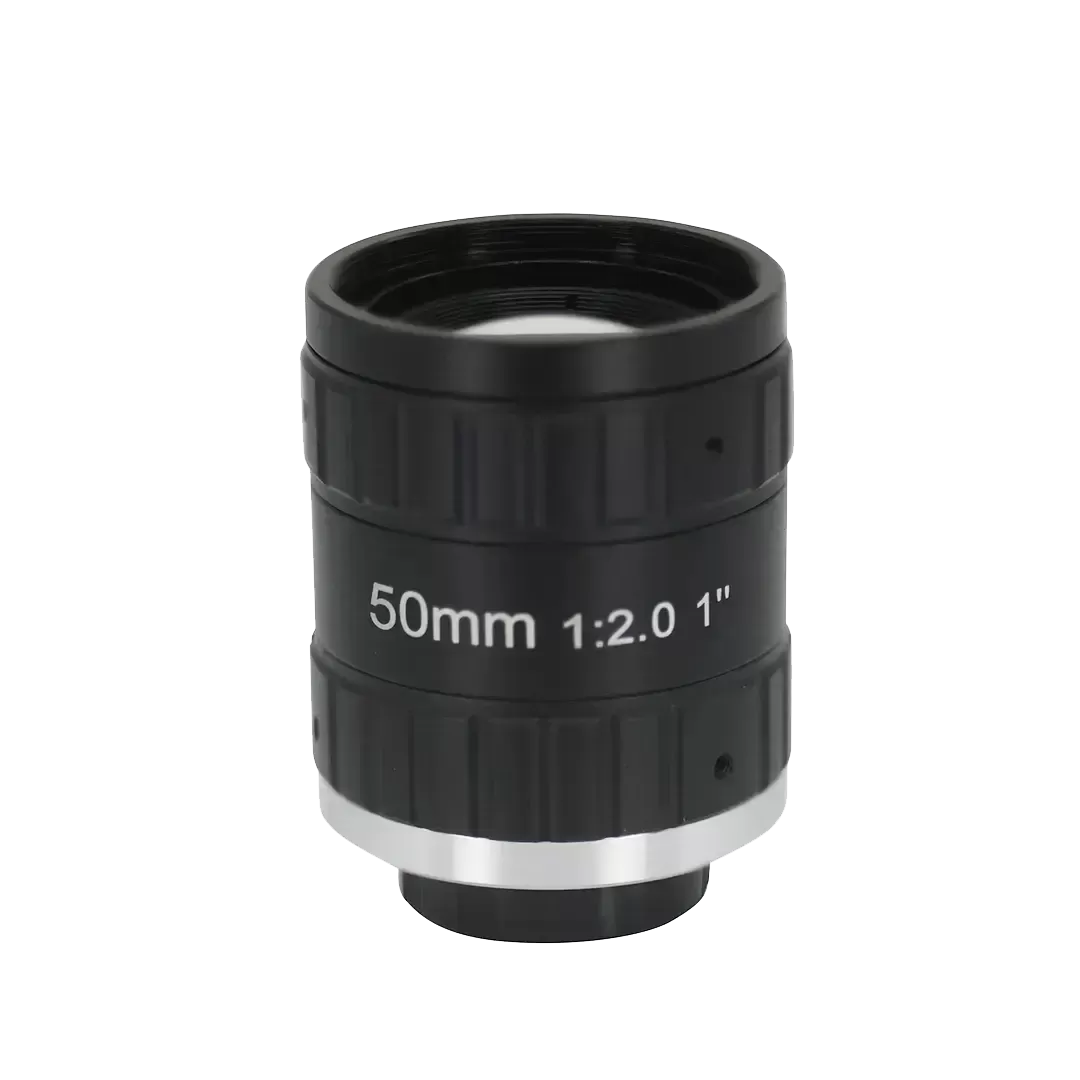
Industrielle Bildgebungssysteme arbeiten in Umgebungen, in denen optische Stabilität, wiederholbare Lichtdurchlässigkeit und räumliche Auflösung den Gesamtertrag der Inspektion bestimmen. Innerhalb von Automatisierungsarchitekturen in Fabriken erfassen Bildsensoren Photonen, aber die optische Baugruppe bestimmt die Treue, den Kontrast und die geometrische Genauigkeit der eingehenden Wellenfront. Der Einsatz eines FA manuelle Irisobjektiv bleibt ein unverzichtbarer Standard für Inspektionslinien mit festem Arbeitsabstand, automatisierte Messtechniksysteme und robotergestützte Positionierungsanordnungen, bei denen mechanisches Driften vollständig eliminiert werden muss.
Automatisierte optische Inspektionssysteme sehen sich häufig kontinuierlichen Betriebszyklen, mechanischen Vibrationen von Förderbändern und ambienten thermischen Variationen gegenüber. Während motorisierte Linsen in dynamischen Fokusumgebungen dienen, bieten feste mechanische Konfigurationen über Produktionsläufe mit mehreren Millionen Zyklen hinweg eine überlegene optische Konsistenz. Das Verständnis der grundlegenden optischen Mechanik, der Abbildungsfehlerbehandlung und der Sensoranpassungsdynamik dieser Linsen ist notwendig für Systemingenieure, die automatisierte Qualitätsprüfstationen der nächsten Generation entwerfen.
Optische Mechanik: Schärfentiefe, Beugung und Durchsatz
Der manuelle Irismechanismus dient als primäres Tor zur Regulierung des optischen Flusses und zur Handhabung von Systemaberrationen. Die Anpassung der internen Blende verändert die effektive numerische Apertur (NA) und löst eine Reihe von optischen Kompromissen zwischen Schärfentiefe (DoF) und beugungsbegrenzt räumlicher Auflösung aus.
Industrielle Umgebungen bieten selten perfekt planare Objekte. Dimensionale Komponenten, Leiterplattenbaugruppen und bearbeitete Befestigungselemente weisen mehrstufige Oberflächen auf, die eine angemessene Schärfentiefe erfordern. Das Abblenden der Linse – Erhöhung der Blendenzahl (z. B. von f/1.8 auf f/8) – verengt den Lichtkegel, der den Sensor erreicht. Dieser flache Konvergenzwinkel erweitert den akzeptablen Verwirrungskreis und verlängert somit das scharfe vertikale Envelope. Die manuelle Blendenanpassung ermöglicht es den Integrationstechnikern, den genauen Schwellenwert einzustellen, bei dem alle Inspektionsziele über unterschiedliche Oberflächenhöhen hinweg scharfe Kantendefinitionen beibehalten.
Das Abblenden einer Linse verringert unbegrenzt die maximale Auflösungsfähigkeit aufgrund der Wellenoptik. Wenn Licht durch eine zunehmend kleine Blende tritt, wird die Beugung zum dominierenden Begrenzungsfaktor der Bildschärfe. Der Durchmesser der resultierenden Airy-Scheibe skaliert umgekehrt mit dem Blenden-Durchmesser:
Große Blenden (niedrige F-Zahlen): Das optische System sammelt maximales Licht, was die erforderlichen Sensorbelichtungszeiten minimiert und Bewegungsunschärfe auf Hochgeschwindigkeits-Transferlinien verringert. Die Leistung der Linse wird hauptsächlich durch geometrische Aberrationen, wie sphärische Aberration und Koma, begrenzt.
Mittlere Blenden (optimale F-Zahlen, typischerweise f/4 bis f/5.6): Der Gleichgewichtspunkt, an dem geometrische Aberrationen weitgehend durch die Blende unterdrückt werden, ohne dass die Beugung hochfrequente Bilddetails verwischt.
Kleine Blenden (hohe F-Zahlen): Die Airy-Scheibe erweitert sich über die Pixelgröße moderner Hochdichtesensoren hinaus. Wenn der zentrale Gipfel der Airy-Scheibe benachbarte Pixel überlappt, gehen hochfrequente räumliche Details – wie mikroskopische Risse oder subtile Oberflächenbearbeitungen – verloren, unabhängig von den Megapixel-Bewertungen der Kamera.
Die Integration eines FA manuellen Irisobjektivs ermöglicht es optischen Ingenieuren, die Blende genau an dem Sweet Spot der Linse zu fixieren und die optische Leistung mit der physischen Pixelgröße des Bildsensors in Einklang zu bringen.
Strukturelle Zuverlässigkeit unter Umgebungs-Vibration und thermischem Drift
Im Gegensatz zu kommerziellen Fotografieobjektiven stehen industrielle Optiken extremen physischen Anforderungen gegenüber. Automatisierungsmaschinen integrieren Mehrachsen-Servoantriebe, pneumatische Aktuatoren und mechanische Indexiertische, die anhaltende Vibrationen über verschiedene Frequenzen einführen. In diesen Kontexten versagen standardmäßige reibungsbasierte oder nicht kalibrierte Einstellmechanismen schnell, was zu Fokusdrift und unbemerkten Messfehlern führt.
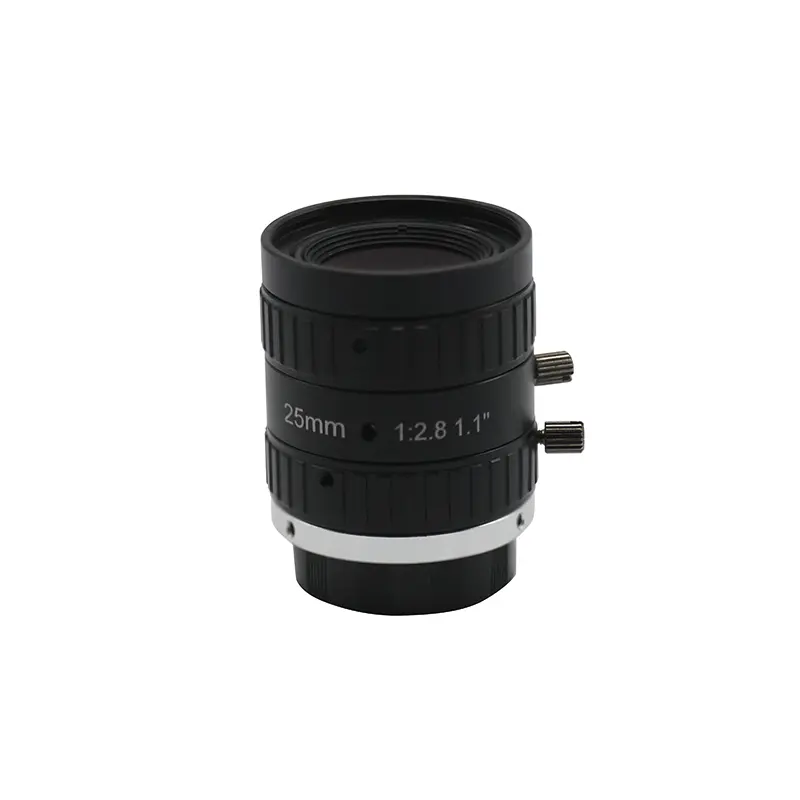
Industrielle Objektive nutzen spezielle Verriegelungsmechanismen sowohl an den Fokus- als auch an den Blendenringen. Eingelassene oder Daumenschraubensicherungen üben gleichmäßigen radialen Druck auf die mechanischen Gehäusesteigungen aus, wodurch verhindert wird, dass sich optische Gruppen verschieben. Sobald ein Ingenieur den Arbeitsabstand und das Zielbeleuchtungsprofil kalibriert, werden beide Steuerungen festgezogen, um langfristige mechanische Stabilität zu gewährleisten. Führende Hersteller wie Jinyuan fertigen Objektivgehäuse aus robusten, luftfahrtgerechten Legierungen und balancieren leichte Lasten für robotermontierte Visionseinheiten mit hoher mechanischer Steifigkeit.
Thermische Stabilität bildet einen weiteren kritischen Ingenieurfaktor. Die Fabriktemperaturen schwanken über Schichten und Jahreszeiten, was zu Ausdehnung und Kontraktion innerhalb optischer Baugruppen führt. Präzise optische Ingenieurtechnik adressiert dies durch Athermalisationstechniken, die passende thermische Ausdehnungskoeffizienten über Glastypen und mechanische Gehäusematerialien auswählen. Die Aufrechterhaltung präziser Luftspalte zwischen den Elementen bewahrt die Ausrichtung der optischen Achse, zentrierte Toleranzen und den Rück-Brennweitenabstand (BFL), um sicherzustellen, dass die Messwerte über die Umgebungs-Temperaturzyklen hinweg nicht driften.
Sensoranpassung und Auflösungsverteilung
Moderne Maschinenvisionssensoren bewegen sich in Richtung kleinerer Pixelgrößen (von 3,45 µm bis 1,85 µm) in Kombination mit größeren Formaten, die von 1/1,8" und 2/3" zu 1" und 1,1" Sensoren fortschreiten. Um einen hochkontrastierenden Output über diese Pixeldichten zu liefern, muss das optische System eine konsistente Modulationsübertragungsfunktion (MTF) vom optischen Zentrum bis zur Bildperipherie bereitstellen.
Beim Pairing eines FA-Manualblendenobjektivs mit hochauflösenden globalen Verschluss-CMOS-Sensoren müssen Ingenieure mehrere wichtige optische Kennzahlen bewerten:
Modulationsübertragungsfunktion (MTF): Quantifiziert die Kontrastwiedergabe von räumlichen Frequenzen (ausgedrückt in Linienpaaren pro Millimeter, lp/mm). Industrielle Objektive erfordern flache MTF-Kurven, um sicherzustellen, dass die Algorithmus-Schwellenwerte, die auf Peripherie-Pixel angewendet werden, identisch zu denen im zentralen Bereich sind.
Relative Beleuchtung und Vignettierung: Wenn sich die Blendenringe öffnen, können Off-Achsen-Lichtstrahlen von inneren Gehäusestopfen abgeschnitten werden, was zu optischer Vignettierung führt. Hochleistungs-industrielle manuelle Objektive integrieren größere klare Öffnungen in den internen Elementen, um die Beleuchtungsuniformität über die Sensorperipherie zu erhalten.
Chief Ray Angle (CRA) Anpassung: Moderne mikro-linsige CMOS-Sensoren zeigen steile Empfindlichkeitsabfälle, wenn der Winkel der einfallenden Lichtstrahlen zu weit von der Senkrechten abweicht. Industrielle manuelle Blendenobjektive sind mit telezentrischen oder quasi-telezentrischen Austrittsöffnungen konstruiert, die Licht in Winkeln lenken, die mit den Akzeptanzkegeln des Sensors übereinstimmen, um Farbabschattungen und Randpixel-Crosstalk zu verhindern.
Optische Verzerrungsunterdrückung: Fassungs- oder Kissenverzerrung verformt die räumliche Geometrie der erfassten Bilder. Während Softwarekalibrierungsmatrizen (wie OpenCV oder HALCON-Kalibrierungen) Verzerrungen über Algorithmen korrigieren können, führt die Verarbeitung von nicht korrigierten optischen Daten zu Interpolationsrauschen und verbraucht wertvolle Rechenzyklen. Hochwertige industrielle manuelle Objektive beschränken die TV-Verzerrung auf unter 0,1 %, was eine direkte geometrische Messtechnik aus der Bildebene ermöglicht.
Strategische Implementierungen in modernen automatisierten Einrichtungen
Feste Beleuchtung und feste Positionen von visuellen Setups stellen den größten Einsatzbereich für industrielle Optik dar. Manuelle Iris-Systeme bieten eine ideale Mischung aus Kostenoptimierung, optischer Zuverlässigkeit und präziser Kalibrierung in verschiedenen Betriebsumgebungen.
Inspektion von Halbleitern und elektronischen Bauteilen
In hochdichten Oberflächenmontagetechnologie (SMT) Linien passieren Bauteile bei hohen Zykluszeiten unter Kameras. Die Aufgabe erfordert das Erkennen von winzigen Lötbrücken-Anomalien, Problemen mit der Planarität von Pads und Fehlausrichtungen bei der Bauteilplatzierung. Durch die Verwendung eines FA manuellen Irisobjektivs fixieren Inspektionsingenieure die optimale Blendenzahl, um winzige 01005 passive Bauteile unter hochintensiver Strobebeleuchtung klar aufzulösen. Der mechanische Verriegelungsmechanismus stellt sicher, dass tausende von Betriebsstunden vergehen, ohne dass der Fokus von der kritischen Führungsfläche abweicht.
Verpackung von Arzneimitteln und Überprüfung der Rückverfolgbarkeit
Verpackungsoperationen sind stark auf optische Zeichenerkennung (OCR) und optische Zeichenerkennung (OCV) angewiesen, um 2D-Datenmatrixcodes, Chargenverfolgungstexte und Verfallsdaten auf sich bewegenden Blisterverpackungen zu überprüfen. Die Konsistenz des Kontrasts über verschiedene Oberflächenprofile (wie reflektierende Aluminiumfolien oder gebogene Fläschchen) wird durch physikalische Anpassung und Sicherung der manuellen Blende aufrechterhalten. Die breiten Blendenöffnungen ermöglichen kurze Belichtungszeiten, wodurch die Bewegung der Linie eingefroren wird, ohne unter Roll- oder globalen Bewegungsartefakten zu leiden.
Automatisierte dimensionale Metrologie und Ausrichtung
Die Präzisionsfertigung von Automobilkomponenten, gestanzten Metallteilen und spritzgegossenen Kunststoffen erfordert die Erkennung von Kanten auf Sub-Pixel-Ebene, um Toleranzen im Mikrometerbereich zu überprüfen. In diesen Systemen muss die optische Verzerrung minimal gehalten werden, und die Lichtübertragung muss konstant bleiben, um Verzerrungen bei der Graustufen-Schwellenwertbestimmung zu vermeiden. Die manuelle Iris ermöglicht es Metrologie-Spezialisten, den Lichtdurchsatz anzupassen, um den Dynamikbereich von Hintergrundbeleuchtungsanordnungen anzupassen und das Pixelblühen entlang der Kantenkonturen der gemessenen Teile zu verhindern.
Anpassungsdimensionen für OEM-Systemintegratoren
Standard-Optiksysteme von der Stange erfüllen möglicherweise nicht immer spezialisierte mechanische Anforderungen, strenge Reinigungsanforderungen oder nicht sichtbare Spektralbänder. Optische Anpassungen bieten Maschinenbauern deutliche Wettbewerbsvorteile bei der physischen Integration und der Bildqualität.
Anpassungsworkflows zielen routinemäßig auf mehrere Kernparameter ab:
Optimierung der spektralen Beschichtung: Anwendung von maßgeschneiderten anti-reflektierenden Breitbandbeschichtungen, die für spezifische Bänder optimiert sind – wie Kurzwellige Infrarotstrahlung (SWIR), Nahinfrarotstrahlung (NIR) zur Durchdringung von Silizium oder biologischem Material oder Ultraviolettstrahlung (UV) zur Verbesserung von Oberflächenkratzern.
Mechanische Fußabdrücke und Gewinde: Anpassung der äußeren Abmessungen des Zylinders, um enge räumliche Einschränkungen innerhalb von robotischen Endeffektoren zu erfüllen, oder Implementierung spezialisierter C-, CS- oder M12-Montageverbindungen mit maßgeschneiderten Rückfokalanordnungen.
Robuste Anti-Schock-Architekturen: Vollständige Entfernung variabler Irisblenden zugunsten von austauschbaren festen Blendenplatten und Verklebung interner optischer Glaselemente mit raumfahrtgeeigneten Epoxiden, um gewaltsame Stoßbelastungen von mechanischen Stanzgeräten standzuhalten.
Blendenrastungen und Indizierung: Hinzufügen taktiler, hoch wiederholbarer Klick-Stopp-Anpassungen oder Indexmarkierungen, die es Systembauern ermöglichen, identische optische Setups über Mehrkameraproduktionsläufe mit minimalem Kalibrierungsaufwand zu replizieren.
Hersteller wie Jinyuan arbeiten eng mit Systemintegratoren zusammen, um standardisierte optische Architekturen in maßgeschneiderte Systeme anzupassen und den Übergang von der schnellen optischen Prototypenentwicklung zur Hochvolumenproduktion zu managen, ohne enge Toleranzen zu opfern.
Checkliste für das Design von industriellen Vision-Systemen
Um ein FA-Manual-Iris-Objektiv erfolgreich in eine produktionsbereite Vision-Station zu integrieren, sollten Ingenieure eine systematische Designvalidierung durchführen:
Berechnen Sie das Ziel-Sichtfeld (FoV) und den Arbeitsabstand (WD): Stellen Sie die primären Anforderungen an die Brennweite basierend auf räumlichen mechanischen Hüllen fest.
Bestimmen Sie den Pixelabstand des Sensors im Vergleich zur optischen Grenzfrequenz: Überprüfen Sie, ob die räumliche Grenzfrequenz des Objektivs die Nyquist-Frequenz des Sensors übersteigt.
Überprüfen Sie die Beleuchtungsstrategie im Vergleich zum Blendenbereich: Modellieren Sie, ob gerichtete Leuchten, koaxiale Einheiten oder diffuse Kuppeln eine angemessene Beleuchtung bei der optimalen MTF-Blendenzahl des Objektivs bieten.
Bewerten Sie dynamische Vibrationen: Stellen Sie sicher, dass die Verriegelungsschrauben für sowohl den Fokus- als auch den Irisring innerhalb des Maschinengehäuses leicht zugänglich sind, um eine Kalibrierung vor der endgültigen mechanischen Verriegelung zu ermöglichen.
Häufig gestellte Fragen
Was unterscheidet ein FA-Manual-Iris-Objektiv von einem Standard-Objektiv für die kommerzielle Fotografie?
Ein industrielles FA-Objektiv ist speziell für Maschinenvisionsumgebungen konzipiert. Es verfügt über hochwertiges optisches Glas, das für Rand-zu-Rand-Schärfe, außergewöhnlich geringe optische Verzerrungen und mechanische Verriegelungsschrauben sowohl am Fokus- als auch am Irisring ausgelegt ist, um Vibrationen der Maschine zu widerstehen. Kommerzielle Objektive enthalten oft lose Kunststofffokussierungsmechanismen, nicht-lineare Blenden-Skalen und haben keine mechanischen Verriegelungssysteme, was zu Fokusdrift und Messungenauigkeiten im Laufe der Zeit führt.
Wann sollte ein Systemdesigner ein manuelles Iris-Objektiv anstelle eines motorisierten oder automatischen Iris-Objektivs auswählen?
Ein manuelles Iris-Objektiv ist ideal für statische oder kontrollierte Umgebungen, in denen der Arbeitsabstand, das Sichtfeld und die Beleuchtungsstufen während der Produktion konstant bleiben. In Fabrikautomatisierungsanordnungen, die kalibrierte Blitz- oder LED-Beleuchtung verwenden, ist ein automatisches Iris-Objektiv nicht erforderlich und führt zu zusätzlichen mechanischen Ausfallpunkten und höheren Komponenten kosten. Motorisierte Objektive sind hauptsächlich für Setups mit stark variierenden Arbeitsabständen oder dynamischen Umgebungslichtbedingungen reserviert, wie z.B. bei der Überwachung des Straßenverkehrs im Freien.
Wie beeinflusst das Abblenden der manuellen Iris die optische Beugung bei Sensoren mit kleinen Pixeln?
Das Abblenden der Iris (höhere Blendenzahl) erhöht die Schärfentiefe und minimiert häufige optische Aberrationen wie sphärische Unschärfe. Wenn die physische Blende jedoch sehr klein wird, biegen sich Lichtwellen um die Ränder der Blende und bilden Airy-Scheiben auf dem Sensor. Wenn der Durchmesser der Airy-Scheibe die Größe der Kamerapixel überschreitet, begrenzt die Beugung die Schärfe des Systems, wodurch feine Details verschwommen werden. Es ist entscheidend, die Blendenzahl an den Pixelabstand des Sensors anzupassen, um die tatsächliche Bildauflösung aufrechtzuerhalten.
Kann ein FA-Manual-Iris-Objektiv Inspektionsaufgaben in nicht sichtbaren Spektren wie NIR lösen?
Standard-Objektive sind typischerweise für das sichtbare Spektrum (400 nm bis 700 nm) korrigiert. Wenn sie mit Nahinfrarot (wie 850 nm oder 940 nm) beleuchtet werden, erfahren Standardobjektive oft einen Fokusverschiebung und schwere chromatische Aberrationen. Für NIR-Inspektionsanwendungen sollten Ingenieure ein optisch korrigiertes Objektiv mit breitbandigen Antireflexbeschichtungen auswählen, um einen hohen Lichtdurchsatz zu gewährleisten und die Fokussierung ohne Unschärfe aufrechtzuerhalten.
Was ist die typische Lebensdauer und Wartungsanforderung für ein manuelles Irisobjektiv in einer kontinuierlichen Produktionslinie?
Da ein industrielles manuelles Irisobjektiv keine internen Motoren oder aktiven elektronischen Antriebskomponenten enthält, übersteigt seine Betriebslebensdauer oft die der Kamera und der Beleuchtungshardware. Die Wartung ist minimal: Sobald die Daumenschrauben während der Systemeinrichtung angezogen sind, bleiben die internen Optiken sicher. Die routinemäßige Wartung beschränkt sich im Allgemeinen auf die regelmäßige Reinigung der externen optischen Oberfläche mit Reinraum-Qualität-Lösungsmitteln und fusselfreien Tüchern, um Staub, Öl oder Kühlmittel zu entfernen.
Ingenieurlösungen für Ihre Sehbedürfnisse
Die Spezifizierung von Sichtkomponenten erfordert eine genaue Übereinstimmung zwischen physikalischer optischer Mechanik, optischer Glasqualität und Sensorleistung. Ob Sie eine standardisierte visuelle Prüfzelle entwerfen oder hochvolumige spezialisierte Maschinen konstruieren, arbeiten Sie mit einem optischen Hersteller zusammen, der präzise Fertigung, rigorose MTF-Tests und mechanische Zuverlässigkeit versteht.
Jinyuan bietet standardisierte Katalogarchitekturen sowie umfassende optische Anpassungsdienste, die auf Ihre einzigartigen industriellen Anforderungen zugeschnitten sind. Reichen Sie noch heute Ihre technischen Zeichnungen, Zielarbeitsparameter und Sensorspezifikationen bei unserem optischen Designteam ein für eine umfassende Ingenieurevaluierung und ein direktes Projektangebot.