Les composants optiques prêts à l'emploi forcent souvent les ingénieurs à faire des compromis mécaniques difficiles. Lorsque les optiques de catalogue standard ne répondent pas aux exigences de résolution, de stabilité thermique ou d'encombrement physique, la conception de lentilles optiques sur mesure devient essentielle.
Chez Jinyuan, nous aidons les équipes d'ingénierie à combler le fossé entre le croquis initial et la fabrication en série. Ce guide examine comment un assemblage sur mesure — désigné ici sous le nom de "Sa Lentille" — passe de la validation du concept à une production en grande quantité.
Si vous prévoyez une révision matérielle à venir ou si vous avez besoin d'une construction sur mesure, contactez notre groupe d'ingénierie dès aujourd'hui pour un examen direct de faisabilité et un devis de production.
1. L'Urgence des Solutions Optiques Sur Mesure
Les lentilles de catalogue standard offrent de la commodité lors des premiers tests en laboratoire. Cependant, elles survivent rarement au passage à un produit commercial. Les options prêtes à l'emploi forcent les systèmes à adopter des barils plus encombrants, des associations de capteurs maladroites et une collecte de lumière sous-optimale.
Chaque dispositif commercial exige des performances spécifiques. Sa Lentille représente un système optique sur mesure : un assemblage conçu autour d'un capteur spécifique, d'une bande de longueur d'onde et d'une enveloppe mécanique. Les optiques sur mesure éliminent les éléments redondants, optimisent la transmission et réduisent directement les coûts de la liste des matériaux lors des productions en volume.
Passer d'une lentille à des plans d'ingénierie bruts à des milliers d'assemblages vérifiés nécessite de la discipline. Ci-dessous, nous décomposons chaque étape de ce parcours.
2. Phase 1 : Conception Conceptuelle et Modélisation Optique
Chaque projet réussi commence sur le plan de travail du designer optique. Sauter une analyse approfondie ici introduit des erreurs cumulatives lors des phases d'outillage ultérieures.
Cartographie des Spécifications
Les ingénieurs optiques établissent des paramètres mécaniques et optiques de base bien avant d'ouvrir un logiciel de traçage de rayons. Les entrées critiques incluent :
- Longueur Focale (EFL) et Longueur Focale Arrière (BFL)
- Champ de Vision (FOV) et diamètre du cercle d'image correspondant à la géométrie du capteur
- Numéro F / Ouverture Numérique (NA) pour réguler le passage de la lumière
- Bande passante spectrale de fonctionnement (UV, Visible, NIR ou SWIR)
- Profils de température de fonctionnement et de stockage
Traçage de Rayons et Contrôle des Aberrations
En utilisant des plateformes comme Zemax OpticStudio ou Code V, les concepteurs équilibrent les aberrations monochromatiques (sphériques, coma, astigmatisme) et les aberrations chromatiques. Les agencements de systèmes équilibrent les éléments positifs et négatifs, combinant souvent des indices de réfraction distincts pour annuler la dispersion chromatique à travers le spectre cible.
DFM pour les Optiques : Concevoir pour les Tolérances du Monde Réel
Un plan optique est inutile si les opticiens ne peuvent pas le construire de manière abordable. La conception pour la fabricabilité (DFM) analyse comment les choix de verre, les épaisseurs centrales, les géométries de bord et les espaces d'air affectent la facilité d'assemblage.
Des tolérances de fabrication strictes — telles que des angles de coin inférieurs à 30 secondes d'arc ou des irrégularités de surface inférieures à lambda/10 — augmentent les coûts de production. Une équipe d'ingénierie optique compétente assouplit les paramètres non critiques tout en sécurisant les performances grâce à un placement intelligent des éléments. Cela garantit que Sa Lentille fonctionne proprement sans exiger des tolérances impossibles sur le plancher de l'atelier.
3. Phase 2 : Prototypage Rapide — Validation de "Sa Lentille"
Une fois que les simulations convergent, la conception passe au matériel physique. Le prototypage prouve le passage optique, clarifie les limites d'emballage et révèle les interférences mécaniques.
Verre Optique vs. Plastiques Optiques
Le choix des matériaux définit la voie de fabrication pour tout prototype :
- Verre optique (Schott, CDGM, Ohara) : Idéal pour une stabilité environnementale élevée, une large transmission et un minimum de dérive thermique. Les éléments en verre sont usinés et polis.
- Polymères optiques (COP, OKP, PMMA, Polycarbonate) : Meilleur pour l'électronique grand public légère et les brides de montage intégrées. Les polymères supportent des profils asphériques complexes à des coûts unitaires inférieurs.
Technologies d'usinage de prototypes
La découpe de moules d'injection permanents pour des optiques en plastique coûte des milliers de dollars et prend des semaines. Pour un retour rapide, le prototypage s'appuie sur des méthodes alternatives :
- Usinage diamant à point unique (SPDT) : Utilise un outil de coupe en diamant monocrystallin sur un tour ultra-précis. Le SPDT découpe des asphères et des formes libres de qualité optique directement dans des polymères optiques ou des métaux non ferreux avec une rugosité de surface sub-nanométrique.
- Meulage et polissage CNC de précision : Des machines spécialisées à 5 axes meulent des ébauches en verre, suivies d'un polissage à la pitch ou d'une finition magnéto-rhéologique (MRF) pour éliminer les dommages sous-surface.
Les prototypes révèlent comment Its Lens se comporte sous manipulation, variations de température et couple d'assemblage mécanique. Les ingénieurs mesurent la lumière parasite, inspectent les tolérances du boîtier et vérifient l'enregistrement de l'axe optique avant de donner le feu vert aux outils de production en série.
4. Phase 3 : Métrologie rigoureuse et QA optique
La fabrication de précision ne peut survivre sans métrologie traçable. Les équipes d'assurance qualité vérifient chaque paramètre dimensionnel, géométrique et optique par rapport aux spécifications.
Inspection de la précision de surface
Les interféromètres à décalage de phase laser inspectent la figure de surface de la lentille par rapport aux sphères de transmission de référence. Les métrologues surveillent l'erreur Pic-à-Vallée (PV) et la rugosité de surface Root-Mean-Square (RMS). Les aberrations de front d'onde informent les ingénieurs si la surface de la lentille correspond aux modèles mathématiques jusqu'à des fractions de nanomètre.
Tests de Fonction de Transfert de Modulation (MTF)
La Fonction de Transfert de Modulation représente la métrique définitive pour la performance d'imagerie des lentilles. Les MTF évaluent la rétention de contraste à travers des fréquences spatiales croissantes (paires de lignes par millimètre, lp/mm).
Des bancs d'essai MTF dédiés mesurent la performance sur axe et hors axe à travers des angles de champ cibles. Si Its Lens échoue aux seuils de contraste à des fréquences cibles, les ingénieurs retracent immédiatement l'erreur à la figure de surface, à l'inclinaison ou à la décentration.
Tests de stress environnemental et de durabilité
La performance en laboratoire doit se traduire par une fiabilité sur le terrain. Les équipes qualité soumettent les assemblages à un dépistage environnemental standard :
- Cyclage thermique : Variation entre -40°C et +85°C pour détecter le défocus thermique
- Vibration et choc : Simulation du transit et de l'opération véhiculaire
- Humidité et brouillard salin : Vérification de l'anodisation du barillet, des durcissements d'adhésif et de l'adhésion des revêtements
5. Phase 4 : De la production pilote à la production de masse
La montée en échelle transforme un article de laboratoire sur mesure en un produit reproductible. Jinyuan applique des flux de travail établis pour l'introduction de nouveaux produits (NPI) pour transférer les assemblages optiques en douceur vers la fabrication de haute volume.
Injection de précision et outillage multi-cavités
Pour les optiques à base de polymères, les ingénieurs découpent des moules en acier trempé à multi-cavités avec des inserts en nickel usinés au diamant. Le maintien d'une température uniforme, d'une vitesse d'injection et d'une pression de remplissage empêche la biréfringence localisée, les contraintes internes et les variations de retrait à travers les pièces.
Dépôt de films minces sous vide
Les surfaces en verre non revêtues réfléchissent environ 4 % de la lumière incidente par surface. Dans une lentille à six éléments, cela provoque une forte chute de transmission et un important flare interne. Les revêtements anti-reflets multicouches (AR), appliqués par dépôt physique en phase vapeur (PVD) ou dépôt assisté par ion (IAD), réduisent la réflexion de surface en dessous de 0,5 %.
Un chauffage uniforme de la chambre et un suivi continu du taux de cristal maintiennent l'épaisseur du revêtement sur de grands lots. Cela protège la transmission, la reproduction des couleurs et les seuils de dommages laser.
Alignement Actif (AA)
L'assemblage mécanique standard fonctionne pour des besoins d'imagerie modestes. Cependant, les capteurs modernes haute résolution avec des pixels de moins de 2 microns exigent des tolérances plus strictes que ce que les fûts mécaniques peuvent fournir.
L'Alignement Actif résout ce problème. Des robots automatisés maintiennent le module de lentille au-dessus d'une cible de test active pendant qu'un capteur lit le flux MTF en direct à travers plusieurs points. Le manipulateur robotique micro-positionne la lentille sur six degrés de liberté, verrouillant la position avec un adhésif à durcissement UV une fois que les performances atteignent leur maximum. L'Alignement Actif garantit que sa lentille offre une netteté de bord à bord sur les lignes de production à fort volume.
Contrôle Statistique des Processus (SPC)
La production de masse repose sur un suivi statistique constant. Les opérateurs de machine suivent l'épaisseur centrale, l'indice de réfraction, la puissance de surface et le déport des éléments à l'aide de graphiques X-bar et R en temps réel. Détecter les tendances tôt permet de maintenir les taux de rebut bas et de préserver les marges bénéficiaires.
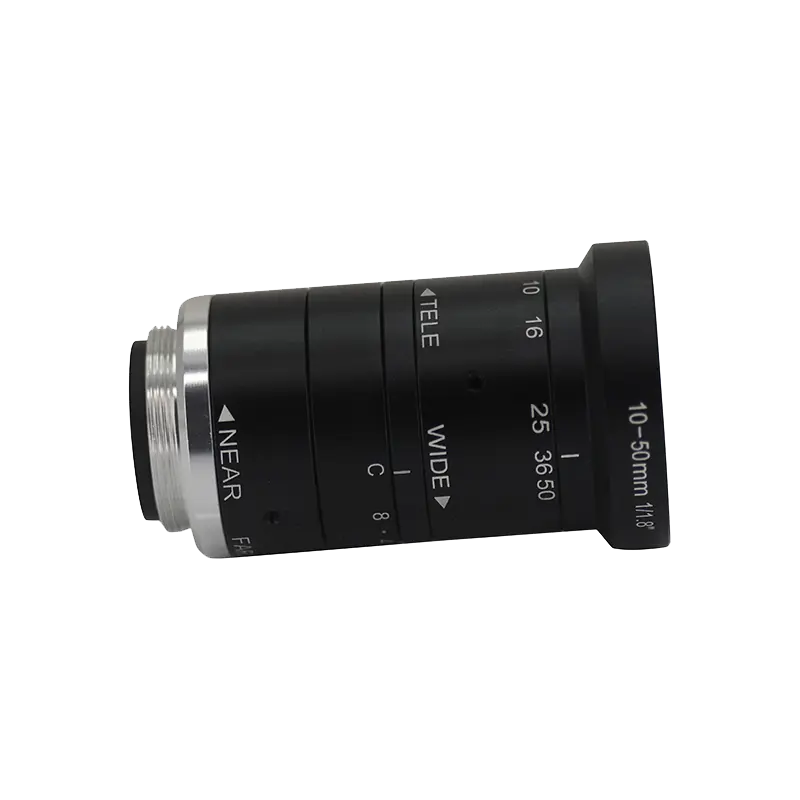
6. Applications Réelles Alimentées par des Optiques Personnalisées
Chaque marché commercial pose des défis optiques distincts. La lentille personnalisée permet aux systèmes de fonctionner de manière fiable sous des contraintes mécaniques et optiques difficiles.
Endoscopie Médicale et Diagnostics In-Vitro
La visualisation médicale nécessite des micro-optique avec des diamètres extérieurs souvent inférieurs à 2,0 mm. Ces ensembles exigent une distorsion d'image nulle, une reproduction précise des couleurs des tissus et une résistance complète aux cycles d'autoclave répétés.
Conduite Autonome, ADAS et LiDAR
Les systèmes de vision automobile doivent voir à travers le froid glacial de l'hiver, la chaleur du moteur, et le soleil éblouissant. Les ensembles automobiles personnalisés présentent des boîtiers athermalisés qui mélangent des plastiques et du verre spécialisés. Cette approche maintient les points focaux stables de -40°C à +105°C sans ajustement moteur.
Micro-Écrans AR/VR et Vision par Machine
La robotique industrielle et les optiques montées sur tête reposent sur des facteurs de forme compacts. Les concepteurs utilisent des éléments asphériques à indice élevé pour plier de longs chemins optiques dans des espaces compacts, maximisant le champ de vision tout en maintenant un poids global faible.
7. Questions Fréquemment Posées (FAQ)
Q1 : Combien de temps dure généralement le parcours du prototype à la production ?
A1 : Le prototypage via tournage diamant ou polissage rapide
prend de 3 à 6 semaines. La transition à travers la validation pilote vers la production de masse
nécessite généralement de 8 à 16 semaines, selon la construction du moule, les spécifications de revêtement,
et les besoins en outillage d'Alignement Actif.
Q2 : Quand devrais-je choisir le verre optique plutôt que les plastiques
optiques ?
A2 : Choisissez le verre optique lorsque votre application nécessite
une stabilité thermique supérieure, une transmission optique élevée dans des bandes d'onde extrêmes, ou
une résistance à des agents de nettoyage agressifs. Optez pour les plastiques optiques lorsque le poids unitaire,
les formes asphériques complexes, les caractéristiques intégrées de type snap, et les faibles coûts unitaires sont des moteurs de votre
projet.
Q3 : Quelles données critiques dois-je fournir pour commencer la conception de lentilles optiques sur mesure ?
A3 : Fournissez les spécifications du capteur cible (taille des pixels et zone active), la distance focale, les contraintes d'ouverture, la distance de travail, la plage spectrale, les métriques MTF cibles, les enveloppes d'espace et les températures de fonctionnement attendues.
Q4 : Pourquoi un design optique sur mesure fonctionne-t-il parfois bien en simulation mais échoue dans les prototypes ?
A4 : Les écarts proviennent généralement d'un budget de tolérance incomplet. Si votre conception Zemax ou Code V ne prend pas en compte l'usure des outils, l'inclinaison des éléments, la décollation, les erreurs de figure de surface et le retrait de l'adhésif, le matériel réel montrera des aberrations sphériques et de l'astigmatisme qui n'apparaissaient jamais dans le logiciel.
Q5 : Quel est l'avantage de l'Alignement Actif (AA) par rapport à l'assemblage de barillet passif ?
A5 : L'assemblage drop-in repose entièrement sur les tolérances mécaniques du barillet, qui s'accumulent et inclinent souvent les éléments par rapport au capteur. L'Alignement Actif alimente le capteur, suit le MTF en temps réel à travers les points de champ et positionne la lentille le long de six axes. Cette méthode garantit une netteté uniforme d'un bord à l'autre sur les capteurs à petits pixels.
8. Partenariat avec un Fabricant Optique Intégré
Naviguer dans le développement optique nécessite plus que des simulations logicielles propres. Le succès exige une coordination étroite entre la conception optique, l'usinage de précision, le revêtement multicouche, l'assemblage automatisé et la métrologie.
Diviser la conception optique, le moulage et la fabrication de boîtiers entre différents fournisseurs crée des lacunes de responsabilité. Si un assemblage souffre d'une perte de contraste ou d'une dérive thermique, les fournisseurs individuels se blâment mutuellement pour leurs tolérances. Sélectionner un partenaire de fabrication unique et intégré verticalement protège votre calendrier et votre investissement.
Que vous conceviez un module de vision machine haute résolution, un capteur automobile ou un dispositif de diagnostic analytique, Jinyuan offre la discipline de fabrication requise par votre programme. Nous guidons Its Lens de la faisabilité du concept à l'assemblage en grande série avec une qualité constante et documentée.
Prêt à faire avancer votre projet optique ? Contactez notre équipe d'ingénierie dès aujourd'hui pour soumettre vos spécifications, planifier une consultation technique et recevoir une analyse DFM et de coût complète.