Los componentes ópticos estándar a menudo obligan a los ingenieros a hacer compromisos mecánicos difíciles. Cuando la óptica de catálogo estándar no cumple con la resolución, la estabilidad térmica o el tamaño físico, el diseño de lentes ópticos personalizados se vuelve esencial.
En Jinyuan, ayudamos a los equipos de ingeniería a cerrar la brecha entre el boceto inicial y la fabricación en serie. Esta guía examina cómo un ensamblaje personalizado—denominado aquí como "Su Lente"—pasa de la validación del concepto a la producción en alta volumen.
Si está planeando una próxima revisión de hardware o necesita una construcción personalizada, comuníquese con nuestro grupo de ingeniería hoy para una revisión de viabilidad directa y un presupuesto de producción.
1. La Urgencia de Soluciones Ópticas Personalizadas
Las lentes de catálogo estándar ofrecen conveniencia durante las pruebas iniciales en el banco. Sin embargo, rara vez sobreviven al salto a un producto comercial. Las opciones estándar obligan a los sistemas a utilizar barriles más voluminosos, emparejamientos de sensores incómodos y recolección de luz subóptima.
Cada dispositivo comercial exige un rendimiento específico. Su Lente representa un sistema óptico a medida: un ensamblaje diseñado en torno a un sensor específico, banda de longitud de onda y envoltura mecánica. La óptica personalizada elimina elementos redundantes, optimiza la transmisión y reduce directamente los costos de la lista de materiales en producciones a gran escala.
Llevar una lente de planos de ingeniería en bruto a miles de ensamblajes verificados requiere disciplina. A continuación, desglosamos cada paso de ese viaje.
2. Fase 1: Diseño Conceptual y Modelado Óptico
Cada proyecto exitoso comienza en la mesa de trabajo del diseñador óptico. Saltarse un análisis profundo aquí introduce errores acumulativos durante las fases posteriores de herramientas.
Mapeo de Especificaciones
Los ingenieros ópticos establecen parámetros mecánicos y ópticos básicos mucho antes de abrir el software de trazado de rayos. Las entradas críticas incluyen:
- Longitud Focal Efectiva (EFL) y Longitud Focal Posterior (BFL)
- Campo de Visión (FOV) y diámetro del círculo de imagen que coincide con la geometría del sensor
- Número F / Apertura Numérica (NA) para gobernar el paso de luz
- Ancho de banda espectral operativo (UV, Visible, NIR o SWIR)
- Perfiles de temperatura de operación y almacenamiento
Trazado de Rayos y Control de Aberraciones
Utilizando plataformas como Zemax OpticStudio o Code V, los diseñadores equilibran aberraciones monocromáticas (esféricas, coma, astigmatismo) y aberraciones cromáticas. Los diseños de sistema equilibran elementos positivos y negativos, a menudo combinando índices de refracción distintos para cancelar la dispersión cromática a través del espectro objetivo.
DFM para Ópticas: Diseñando para Tolerancias del Mundo Real
Un plano óptico es inútil si los ópticos no pueden construirlo de manera asequible. El Diseño para Fabricabilidad (DFM) analiza cómo las elecciones de vidrio, los grosores centrales, las geometrías de los bordes y los espacios de aire afectan la facilidad de ensamblaje.
Las tolerancias de fabricación ajustadas—como ángulos de cuña por debajo de 30 segundos de arco o irregularidades de superficie por debajo de lambda/10—incrementan los costos de producción. Un equipo de ingeniería óptica competente afloja parámetros no críticos mientras asegura el rendimiento a través de una colocación inteligente de elementos. Esto asegura que Su Lente funcione de manera limpia sin exigir tolerancias imposibles en el taller.
3. Fase 2: Prototipado Rápido — Validando "Su Lente"
Una vez que las simulaciones convergen, el diseño se transforma en hardware físico. El prototipado prueba el paso óptico, despeja límites de empaquetado y revela interferencias mecánicas.
Vidrio Óptico vs. Plásticos Ópticos
La selección de materiales define la ruta de fabricación para cualquier prototipo:
- Vidrio Óptico (Schott, CDGM, Ohara): Ideal para alta estabilidad ambiental, amplia transmisión y mínimo desplazamiento térmico. Los elementos de vidrio son mecanizados y pulidos.
- Polímeros Ópticos (COP, OKP, PMMA, Policarbonato): Mejor para electrónica de consumo ligera y bridas de montaje integradas. Los polímeros soportan perfiles asféricos complejos a costos unitarios más bajos.
Tecnologías de Mecanizado de Prototipos
Cortar moldes de inyección permanentes para ópticas plásticas cuesta miles de dólares y toma semanas. Para un rápido retorno, el prototipado se basa en métodos alternativos:
- Torniquete de Diamante de Punto Único (SPDT): Utiliza una herramienta de corte de diamante monocristalino en un torno de ultra precisión. SPDT corta asféricas de grado óptico y formas libres directamente en polímeros ópticos o metales no ferrosos con rugosidad superficial sub-nanométrica.
- Rectificado y Pulido de Precisión CNC: Máquinas especializadas de 5 ejes rectifican bloques de vidrio, seguidas de pulido con pitch o acabado magneto-reológico (MRF) para eliminar daños subsuperficiales.
Los prototipos revelan cómo se comporta Its Lens bajo manejo, cambios de temperatura y par de ensamblaje mecánico. Los ingenieros miden la luz parásita, inspeccionan las tolerancias de la carcasa y verifican el registro del eje óptico antes de aprobar las herramientas de producción en serie.
4. Fase 3: Metrología Rigurosa y QA Óptico
La fabricación de precisión no puede sobrevivir sin metrología trazable. Los equipos de aseguramiento de calidad verifican cada parámetro dimensional, geométrico y óptico contra las especificaciones.
Inspección de Precisión de Superficie
Los interferómetros de desplazamiento de fase láser inspeccionan la figura de superficie de la lente contra esferas de transmisión de referencia. Los metrologistas monitorean el error Pico a Valle (PV) y la rugosidad superficial de Raíz Media Cuadrática (RMS). Las aberraciones de frente de onda indican a los ingenieros si la superficie de la lente coincide con modelos matemáticos hasta fracciones de un nanómetro.
Pruebas de Función de Transferencia de Modulación (MTF)
La Función de Transferencia de Modulación representa la métrica definitiva para el rendimiento de imagen de la lente. MTF evalúa la retención de contraste a través de frecuencias espaciales en aumento (pares de líneas por milímetro, lp/mm).
Bancos de prueba MTF dedicados miden el rendimiento en eje y fuera de eje a través de ángulos de campo objetivo. Si Its Lens falla en los cortes de contraste a frecuencias objetivo, los ingenieros rastrean inmediatamente el error hasta la figura de superficie, inclinación o decentración.
Pruebas de Estrés Ambiental y de Durabilidad
El rendimiento en laboratorio debe traducirse en un funcionamiento confiable en campo. Los equipos de calidad someten los ensamblajes a cribado ambiental estándar:
- Ciclado térmico: Variando entre -40°C y +85°C para detectar desfocalización térmica
- Vibración y choque: Simulando tránsito y operación vehicular
- Humedad y niebla salina: Verificando la anodización del barril, curas de adhesivos y adhesión de recubrimientos
5. Fase 4: De Producción Piloto a Producción a Gran Escala
Aumentar la escala transforma un artículo de laboratorio a medida en un producto repetible. Jinyuan aplica flujos de trabajo establecidos de Introducción de Nuevos Productos (NPI) para trasladar ensamblajes ópticos sin problemas a la fabricación a gran escala.
Moldeo por Inyección de Precisión y Herramientas de Múltiples Cavidades
Para ópticas basadas en polímeros, los ingenieros cortan moldes de acero endurecido de múltiples cavidades con insertos de níquel torneados con diamante. Mantener una temperatura uniforme, velocidad de inyección y presión de empaquetado previene la birrefringencia localizada, tensiones internas y variaciones de contracción en las piezas.
Depósito de Película Delgada al Vacío
Las superficies de vidrio sin recubrimiento reflejan aproximadamente el 4% de la luz incidente por superficie. En un lente de seis elementos, esto causa una gran caída en la transmisión y un fuerte destello interno. Los recubrimientos anti-reflectantes (AR) de múltiples capas, aplicados mediante deposición de vapor físico (PVD) o deposición asistida por iones (IAD), reducen la reflexión de la superficie por debajo del 0.5%.
El calentamiento uniforme de la cámara y el monitoreo continuo de la tasa de cristal mantienen el grosor del recubrimiento a través de grandes lotes. Esto protege la transmisión, la reproducción del color y los umbrales de daño láser.
Alineación Activa (AA)
El ensamblaje mecánico estándar funciona para necesidades de imagen modestas. Sin embargo, los sensores modernos de alta resolución con píxeles de menos de 2 micrones exigen tolerancias más estrictas de las que pueden proporcionar los barriles mecánicos.
La Alineación Activa resuelve este problema. Los robots automatizados sostienen el módulo de lente sobre un objetivo de prueba activo mientras un sensor lee el flujo MTF en vivo a través de múltiples puntos. El manipulador robótico micro-posiciona la lente a través de seis grados de libertad, fijando la posición con un adhesivo curado por UV una vez que el rendimiento alcanza su punto máximo. La Alineación Activa asegura que su lente entregue nitidez de borde a borde en líneas de producción de alto volumen.
Control Estadístico de Procesos (SPC)
La producción en masa depende de un monitoreo estadístico constante. Los operadores de máquinas rastrean el grosor central, el índice de refracción, la potencia de la superficie y el desvío del elemento a través de gráficos X-bar y R en tiempo real. Detectar tendencias temprano mantiene bajas las tasas de desperdicio y preserva los márgenes de beneficio.
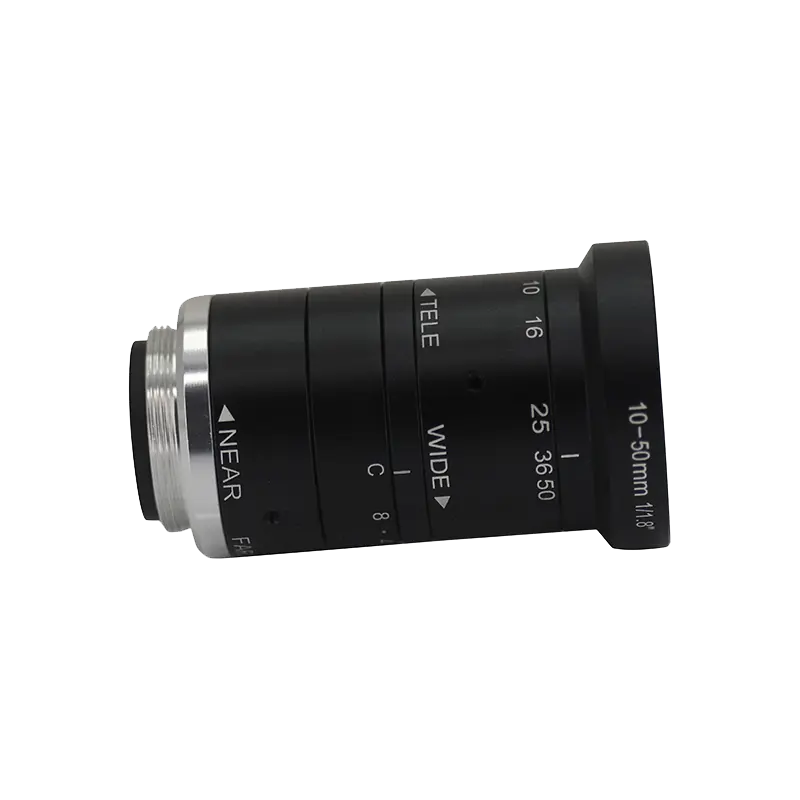
6. Aplicaciones del Mundo Real Impulsadas por Ópticas Personalizadas
Cada mercado comercial plantea desafíos ópticos distintos. El diseño de lentes personalizados permite que los sistemas funcionen de manera confiable bajo duras restricciones mecánicas y ópticas.
Endoscopia Médica y Diagnósticos In-Vitro
La visualización médica requiere micro-ópticas con diámetros exteriores a menudo menores de 2.0 mm. Estos ensamblajes exigen cero distorsión de imagen, reproducción precisa del color del tejido y completa resistencia a ciclos de autoclave repetidos.
Conducción Autónoma, ADAS y LiDAR
Los sistemas de visión automotriz deben ver a través del frío invernal helado, el calor del motor y el sol deslumbrante. Los ensamblajes automotrices personalizados presentan carcasas atermalizadas que mezclan plásticos y vidrio especializados. Este enfoque mantiene los puntos focales estables desde -40°C hasta +105°C sin ajuste del motor.
Micro-Displays AR/VR y Visión Artificial
La robótica industrial y la óptica montada en la cabeza dependen de factores de forma compactos. Los diseñadores utilizan elementos asféricos de alto índice para plegar caminos ópticos largos en espacios compactos, maximizando el campo de visión mientras mantienen bajo el peso total.
7. Preguntas Frecuentes (FAQ)
Q1: ¿Cuánto tiempo suele tardar el viaje desde el prototipo hasta la producción?
A1: La creación de prototipos mediante torneado de diamante o pulido rápido toma de 3 a 6 semanas. La transición a través de la validación piloto hasta la producción en masa generalmente requiere de 8 a 16 semanas, dependiendo de la construcción del molde, las especificaciones de recubrimiento y las necesidades de herramientas de Alineación Activa.
Q2: ¿Cuándo debo elegir vidrio óptico en lugar de plásticos ópticos?
A2: Elija vidrio óptico cuando su aplicación requiera una estabilidad térmica superior, alta transmisión óptica en bandas de onda extremas o resistencia a agentes de limpieza agresivos. Opte por plásticos ópticos cuando el peso unitario, las formas asféricas complejas, las características de encaje integradas y los bajos costos unitarios impulsen su proyecto.
Q3: ¿Qué datos críticos debo proporcionar para comenzar el diseño de lentes ópticos personalizados?
A3: Proporcione las especificaciones del sensor objetivo (tamaño de píxel y área activa), longitud focal, restricciones de apertura, distancia de trabajo, rango espectral, métricas MTF objetivo, envolventes de espacio y temperaturas de operación esperadas.
Q4: ¿Por qué a veces un diseño óptico personalizado funciona bien en simulación pero falla en prototipos?
A4: Las discrepancias suelen surgir de un presupuesto de tolerancias incompleto. Si su diseño de Zemax o Code V no tiene en cuenta el desgaste de herramientas, la inclinación de elementos, la descentralización, los errores de figura de superficie y la contracción del adhesivo, el hardware real mostrará aberración esférica y astigmatismo que nunca aparecieron en el software.
Q5: ¿Cuál es el beneficio de la Alineación Activa (AA) sobre el ensamblaje de barril pasivo?
A5: El ensamblaje drop-in depende completamente de las tolerancias mecánicas del barril, que se acumulan y a menudo inclinan los elementos en relación con el sensor. La Alineación Activa alimenta el sensor, rastrea el MTF en tiempo real a través de puntos de campo y posiciona la lente a lo largo de seis ejes. Este método garantiza una nitidez uniforme de borde a borde en sensores de píxel pequeño.
8. Asóciese con un Fabricante Óptico Integrado
Navegar por el desarrollo óptico requiere más que simulaciones de software limpias. El éxito exige una coordinación estrecha entre el diseño óptico, el mecanizado de precisión, el recubrimiento multicapa, el ensamblaje automatizado y la metrología.
Dividir el diseño óptico, el moldeo y la fabricación de carcasas entre diferentes proveedores crea brechas de responsabilidad. Si un ensamblaje sufre pérdida de contraste o deriva térmica, los proveedores individuales se culpan mutuamente por las tolerancias. Seleccionar un único socio de fabricación integrado verticalmente protege su cronograma e inversión.
Ya sea que esté diseñando un módulo de visión por máquina de alta resolución, un sensor automotriz o un dispositivo de diagnóstico analítico, Jinyuan ofrece la disciplina de fabricación que su programa requiere. Guiamos Its Lens desde la viabilidad del concepto hasta el ensamblaje de alto volumen con calidad constante y documentada.
¿Listo para avanzar con su proyecto óptico? Contacte a nuestro equipo de ingeniería hoy para enviar sus especificaciones, programar una consulta técnica y recibir un análisis DFM y de costos completo.