Fertige optische Komponenten zwingen Ingenieure oft zu schwierigen mechanischen Kompromissen. Wenn Standardkatalogoptiken in Bezug auf Auflösung, thermische Stabilität oder physikalische Abmessungen nicht ausreichen, wird das Design von optischen Linsen unerlässlich.
Bei Jinyuan helfen wir Ingenieurteams, die Lücke zwischen dem ersten Entwurf und der Serienproduktion zu schließen. Dieser Leitfaden untersucht, wie eine maßgeschneiderte Baugruppe—hier als "Its Lens" bezeichnet—von der Konzeptvalidierung zur Hochvolumenproduktion übergeht.
Wenn Sie eine bevorstehende Hardware-Revision planen oder einen maßgeschneiderten Bau benötigen, kontaktieren Sie noch heute unsere Ingenieurgruppe für eine direkte Machbarkeitsprüfung und ein Produktionsangebot.
1. Die Dringlichkeit für maßgeschneiderte optische Lösungen
Standardkataloglinsen bieten Komfort während der frühen Bench-Tests. Sie überstehen jedoch selten den Übergang zu einem kommerziellen Produkt. Fertige Optionen zwingen Systeme in sperrigere Gehäuse, unpraktische Sensoranordnungen und suboptimale Lichtaufnahme.
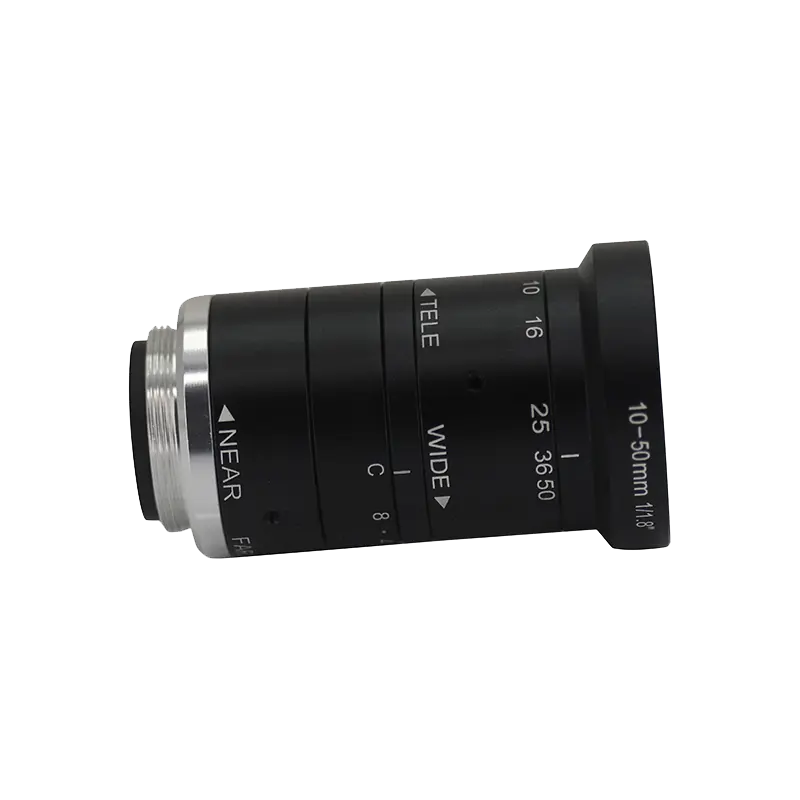
Jedes kommerzielle Gerät erfordert spezifische Leistungen. Its Lens stellt ein maßgeschneidertes optisches System dar: eine Baugruppe, die um einen bestimmten Sensor, ein Wellenlängenband und ein mechanisches Gehäuse konstruiert ist. Maßgeschneiderte Optiken eliminieren redundante Elemente, optimieren die Übertragung und senken direkt die Materialkosten bei Serienproduktionen.
Eine Linse von Rohkonstruktionsplänen zu Tausenden von verifizierten Baugruppen zu bringen, erfordert Disziplin. Im Folgenden zerlegen wir jeden Schritt dieser Reise.
2. Phase 1: Konzeptdesign und optische Modellierung
Jedes erfolgreiche Projekt beginnt auf der Werkbank des optischen Designers. Eine tiefgehende Analyse hier zu überspringen, führt zu kumulierten Fehlern in späteren Werkzeugphasen.
Spezifikationsmapping
Optische Ingenieure legen grundlegende mechanische und optische Parameter fest, lange bevor sie die Ray-Tracing-Software öffnen. Kritische Eingaben umfassen:
- Effektive Brennweite (EFL) und Rückbrennweite (BFL)
- Sichtfeld (FOV) und Durchmesser des Bildkreises, der der Sensorgeometrie entspricht
- F-Zahl / Numerische Apertur (NA), um den Lichtdurchsatz zu steuern
- Operierendes Spektralband (UV, sichtbar, NIR oder SWIR)
- Betriebs- und Lagertemperaturprofile
Ray Tracing und Aberrationskontrolle
Mit Plattformen wie Zemax OpticStudio oder Code V balancieren Designer monochromatische Aberrationen (sphärisch, Koma, Astigmatismus) und chromatische Aberrationen. Systemlayouts balancieren positive und negative Elemente und kombinieren oft unterschiedliche Brechungsindizes, um chromatische Dispersion im Zielspektrum auszugleichen.
DFM für Optik: Entwerfen für reale Toleranzen
Ein optischer Entwurf ist nutzlos, wenn Optiker ihn nicht kostengünstig herstellen können. Design for Manufacturability (DFM) analysiert, wie Glaswahl, Mitteldicken, Kantengeometrien und Luftspalten die Montage erleichtern.
Enge Fertigungstoleranzen—wie Keilwinkel unter 30 Bogensekunden oder Oberflächenunregelmäßigkeiten unter lambda/10—treiben die Produktionskosten in die Höhe. Ein fähiges optisches Ingenieurteam lockert nicht-kritische Parameter, während es die Leistung durch intelligente Elementplatzierung sichert. Dies stellt sicher, dass Its Lens sauber funktioniert, ohne unmögliche Toleranzen auf der Werkbank zu verlangen.
3. Phase 2: Schnelles Prototyping — Validierung von "Its Lens"
Sobald die Simulationen konvergieren, wechselt das Design zu physischer Hardware. Prototyping beweist den optischen Durchsatz, klärt Verpackungsgrenzen und zeigt mechanische Interferenzen auf.
Optisches Glas vs. optische Kunststoffe
Die Materialauswahl definiert den Herstellungsweg für jedes Prototyp:
- Optisches Glas (Schott, CDGM, Ohara): Ideal für hohe Umweltstabilität, breite Transmission und minimalen thermischen Drift. Glaselemente sind geschliffen und poliert.
- Optische Polymere (COP, OKP, PMMA, Polycarbonat): Am besten für leichte Unterhaltungselektronik und integrierte Montageschalen. Polymere unterstützen komplexe asphärische Profile zu niedrigeren Stückkosten.
Prototypenbearbeitungstechnologien
Das Schneiden von dauerhaften Spritzgussformen für Kunststoffoptik kostet Tausende von Dollar und dauert Wochen. Für schnelle Durchlaufzeiten verlässt sich das Prototyping auf alternative Methoden:
- Einpunkt-Diamantdrehen (SPDT): Verwendet ein monokristallines Diamant-Schneidwerkzeug auf einer Ultra-Präzisionsdrehmaschine. SPDT schneidet optische asphärische und Freiformen direkt in optische Polymere oder Nichteisenmetalle mit sub-nanometer Oberflächenrauhigkeit.
- Präzisions-CNC-Schleifen und -Polieren: Spezialisierte 5-Achsen- Maschinen schleifen Glasrohlinge, gefolgt von Pitch-Polieren oder magneto-rheologischer Oberflächenbehandlung (MRF), um Subsurface-Schäden zu beseitigen.
Prototypen zeigen, wie sich Its Lens unter Handhabung, Temperaturschwankungen und mechanischem Montage-Drehmoment verhält. Ingenieure messen Streulicht, überprüfen Gehäusetoleranzen und verifizieren die Registrierung der optischen Achse, bevor sie die Serienproduktionswerkzeuge freigeben.
4. Phase 3: Strenge Metrologie und optische QA
Präzisionsfertigung kann ohne rückverfolgbare Metrologie nicht überleben. Qualitätssicherungsteams überprüfen jeden dimensionalen, geometrischen und optischen Parameter gegen die Spezifikationen.
Oberflächenaufrichtungsinspektion
Laser-Phasenverschiebungs-Interferometer überprüfen die Linsenoberflächenfigur gegen Referenz-Übertragungs-Kugeln. Metrologen überwachen den Peak-to-Valley (PV) Fehler und die Root-Mean-Square (RMS) Oberflächenrauhigkeit. Wellenfront-Aberrationen zeigen Ingenieuren, ob die Linsenoberfläche mathematischen Modellen bis hin zu Bruchteilen eines Nanometers entspricht.
Modulationsübertragungsfunktion (MTF) Test
Die Modulationsübertragungsfunktion stellt die definitive Kennzahl für die Bildgebungsleistung von Linsen dar. MTF benchmarkt die Kontrastbeibehaltung über steigende räumliche Frequenzen (Linienpaare pro Millimeter, lp/mm).
Dedizierte MTF-Testbänke messen die On-Axis- und Off-Axis-Leistung über Ziel-Feldwinkel. Wenn Its Lens die Kontrastgrenzen bei Ziel-Frequenzen nicht erfüllt, verfolgen Ingenieure den Fehler sofort auf die Oberflächenfigur, Neigung oder Dezentrierung zurück.
Umwelt- und Haltbarkeitstests
Die Laborleistung muss sich in zuverlässigen Außeneinsätzen bewähren. Qualitätsteams unterziehen Baugruppen standardmäßigen Umweltscreenings:
- Thermische Zyklen: Wechsel zwischen -40°C und +85°C, um thermische Entfokussierung zu erfassen
- Vibration und Stoß: Simulation von Transport und Fahrzeugbetrieb
- Feuchtigkeit und Salznebel: Überprüfung der Barrel-Anodisierung, Kleberhärtungen und Beschichtungsadhäsion
5. Phase 4: Von der Pilotproduktion zur Hochvolumenproduktion
Die Skalierung verwandelt einen maßgeschneiderten Laborartikel in ein wiederholbares Produkt. Jinyuan wendet etablierte Workflows zur Einführung neuer Produkte (NPI) an, um optische Baugruppen reibungslos in die Hochvolumenfertigung zu überführen.
Präzisionsspritzguss und Mehrfachwerkzeuge
Für polymerbasierte Optiken schneiden Ingenieure Mehrfachwerkzeuge aus gehärtetem Stahl mit diamantgedrehten Nickel-Einsätzen. Die Aufrechterhaltung einer einheitlichen Temperatur, Einspritzgeschwindigkeit und Packdruck verhindert lokale Doppelbrechung, innere Spannungen und Schrumpfungsvariationen über die Teile.
Vakuum-Dünnfilmabscheidung
Unbeschichtete Glasoberflächen reflektieren ungefähr 4 % des einfallenden Lichts pro Oberfläche. In einem Sechselement-Objektiv führt dies zu einem erheblichen Transmissionsabfall und starkem internem Blenden. Mehrschichtige anti-reflektierende (AR) Beschichtungen, die durch physikalische Dampfabscheidung (PVD) oder ionenunterstützte Abscheidung (IAD) aufgebracht werden, senken die Oberflächenreflexion auf unter 0,5 %.
Eine gleichmäßige Kammerheizung und kontinuierliche Überwachung der Kristallrate halten die Beschichtungsdicke über große Chargen hinweg konstant. Dies schützt die Transmission, die Farbwiedergabe und die Laserschwellenwerte.
Aktive Ausrichtung (AA)
Die Standard-Mechanikmontage funktioniert für bescheidene Bildgebungsbedürfnisse. Moderne hochauflösende Sensoren mit Sub-2-Mikron-Pixeln erfordern jedoch engere Toleranzen, als mechanische Gehäuse bieten können.
Aktive Ausrichtung löst dieses Problem. Automatisierte Roboter halten das Objektivmodul über einem aktiven Testziel, während ein Sensor den Live-MTF-Feed über mehrere Punkte hinweg liest. Der robotische Manipulator positioniert das Objektiv in sechs Freiheitsgraden und fixiert die Position mit UV-härtendem Klebstoff, sobald die Leistung ihren Höhepunkt erreicht. Aktive Ausrichtung stellt sicher, dass Its Lens eine scharfe Bildqualität von Rand zu Rand über Hochvolumen-Produktionslinien liefert.
Statistische Prozesskontrolle (SPC)
Massenproduktion beruht auf stetiger statistischer Überwachung. Maschinenbediener verfolgen die Mitteldicke, den Brechungsindex, die Oberflächenleistung und die Elementabweichung durch Echtzeit-X-Bar- und R-Diagramme. Frühes Erkennen von Trends hält die Ausschussquoten niedrig und sichert die Gewinnmargen.
6. Anwendungen in der Praxis, unterstützt durch maßgeschneiderte Optik
Jeder kommerzielle Markt stellt spezifische optische Herausforderungen. Maßgeschneiderte Linsen-Designs ermöglichen es, Systeme zuverlässig unter schwierigen mechanischen und optischen Bedingungen zu betreiben.
Medizinische Endoskopie und In-vitro-Diagnostik
Die medizinische Visualisierung erfordert Mikrooptiken mit Außendurchmessern, die oft kleiner als 2,0 mm sind. Diese Baugruppen verlangen nach null Bildverzerrung, genauer Gewebe-Farbdarstellung und vollständiger Widerstandsfähigkeit gegenüber wiederholten Autoklavzyklen.
Autonomes Fahren, ADAS und LiDAR
Automotive-Visionsysteme müssen durch eisige Winterkälte, Motorwärme und blendende Sonne sehen. Maßgeschneiderte Automobilbaugruppen verfügen über athermalisierte Gehäuse, die spezialisierte Kunststoffe und Glas mischen. Dieser Ansatz hält die Brennpunkte von -40 °C bis +105 °C ohne Motoranpassung stabil.
AR/VR-Mikro-Displays und Maschinenvision
Industrielle Robotik und kopfmontierte Optiken sind auf kompakte Bauformen angewiesen. Designer verwenden hochbrechende asphärische Elemente, um lange optische Wege in kompakte Räume zu falten, wodurch das Sichtfeld maximiert wird, während das Gesamtgewicht niedrig bleibt.
7. Häufig gestellte Fragen (FAQ)
Q1: Wie lange dauert der Weg vom Prototyp zur Produktion typischerweise?
A1: Die Prototypenerstellung durch Diamantdrehen oder schnelles Polieren dauert 3 bis 6 Wochen. Der Übergang von der Pilotvalidierung zur Massenproduktion erfordert in der Regel 8 bis 16 Wochen, abhängig von der Formenbau, den Beschichtungsspezifikationen und den Anforderungen an die Werkzeuge für die aktive Ausrichtung.
Q2: Wann sollte ich optisches Glas gegenüber optischen Kunststoffen wählen?
A2: Wählen Sie optisches Glas, wenn Ihre Anwendung eine überlegene thermische Stabilität, hohe optische Transmission in extremen Wellenlängen oder Widerstand gegen aggressive Reinigungsmittel erfordert. Entscheiden Sie sich für optische Kunststoffe, wenn das Gewicht der Einheit, komplexe asphärische Formen, integrierte Schnappfunktionen und niedrige Stückkosten Ihr Projekt vorantreiben.
Q3: Welche kritischen Daten muss ich bereitstellen, um das Design von
benutzerdefinierten optischen Linsen zu starten?
A3: Geben Sie die
Spezifikationen des Ziel-Sensors (Pixelgröße und aktive Fläche), Brennweite,
Blendenbeschränkungen, Arbeitsabstand, Spektralbereich, Ziel-MTF-Metriken,
Raumhüllen und erwartete Betriebstemperaturen an.
Q4: Warum
funktioniert ein benutzerdefiniertes optisches Design manchmal gut in der
Simulation, aber scheitert bei Prototypen?
A4: Abweichungen
stammen normalerweise von unvollständiger Toleranzbudgetierung. Wenn Ihr
Zemax- oder Code V-Design Werkzeugverschleiß, Elementneigung,
Dezentrierung, Oberflächenfehler und Kleberückgang nicht berücksichtigt,
zeigt die reale Hardware sphärische Aberration und Astigmatismus, die in der
Software nie auftraten.
Q5: Was ist der Vorteil von Active
Alignment (AA) gegenüber einer passiven Drop-in-Zylinderbaugruppe?
A5:
Die Drop-in-Baugruppe verlässt sich vollständig auf mechanische Zylindertoleranzen,
die sich summieren und oft Elemente relativ zum Sensor neigen. Active Alignment
versorgt den Sensor, verfolgt die Echtzeit-MTF über Feldpunkte und positioniert
die Linse entlang von sechs Achsen. Diese Methode garantiert gleichmäßige
Scharfzeichnung von Rand zu Rand über kleine Pixel-Sensoren.
8. Arbeiten Sie mit einem integrierten optischen Hersteller zusammen
Die Navigation in der optischen Entwicklung erfordert mehr als saubere Software-Simulationen. Erfolg erfordert enge Koordination zwischen optischem Design, Präzisionsbearbeitung, Mehrschichtbeschichtung, automatisierter Montage und Messtechnik.
Die Aufteilung des optischen Designs, der Formgebung und der Gehäusefertigung auf verschiedene Anbieter schafft Verantwortungslücken. Wenn eine Baugruppe an Kontrastverlust oder thermischem Drift leidet, geben sich die einzelnen Anbieter gegenseitig die Schuld für ihre Toleranzen. Die Auswahl eines einzigen, vertikal integrierten Fertigungspartners schützt Ihren Zeitplan und Ihre Investition.
Egal, ob Sie ein hochauflösendes Maschinenvisionsmodul, einen Automobilsensor oder ein analytisches Diagnosetool entwerfen, Jinyuan bietet die Fertigungskompetenz, die Ihr Programm benötigt. Wir begleiten Its Lens von der Machbarkeitsstudie bis zur Hochvolumenmontage mit gleichbleibender, dokumentierter Qualität.
Bereit, Ihr optisches Projekt voranzubringen? Kontaktieren Sie heute unser Ingenieurteam, um Ihre Spezifikationen einzureichen, eine technische Beratung zu planen und eine umfassende DFM- und Kostenanalyse zu erhalten.