Les optiques d'automatisation industrielle standard du marché atteignent un plafond technique difficile à franchir. Les lignes d'assemblage modernes déploient désormais des capteurs d'image dépassant les 100 mégapixels, avec des tailles de pixel descendant sous les 2,0 microns. Lorsque les lignes d'inspection automatisées fonctionnent à plusieurs dizaines d'images par seconde, les composants optiques standard introduisent fréquemment des aberrations chromatiques, de la courbure de champ et une dégradation de l'image qui perturbent les modèles de deep learning en aval.
Le tri automatisé de haute précision, l'encapsulation de semi-conducteurs et l'inspection biomédicale exigent désormais des solutions optiques spécialisées. Les équipes d'ingénierie ne peuvent plus se contenter de composants génériques lorsque les tolérances dimensionnelles sont mesurées en fractions de millimètre. L'approvisionnement en FA lenses personnalisés est passé d'une exigence de niche à une filière de développement standard pour les intégrateurs de vision industrielle.
Des fabricants d'optiques tels que Jinyuan travaillent directement avec les constructeurs de machines pour concevoir, prototyper et produire en série des ensembles optiques adaptés à des contraintes mécaniques strictes. Si votre équipe d'ingénierie prépare une architecture de vision pour un prochain cycle de production, vous pouvez soumettre directement vos spécifications techniques à notre équipe d'ingénierie pour une évaluation optique ciblée et un devis.
Utilisez la liste de contrôle suivante pour définir les paramètres, évaluer les capacités de fabrication et gérer le processus d'approvisionnement de vos systèmes optiques personnalisés.
Phase 1 : Définition des paramètres optiques et mécaniques
Un projet d'approvisionnement optique qui échoue trouve presque toujours son origine dans une spécification initiale incomplète. Avant de contacter des bureaux d'études optiques, vous devez définir avec précision les conditions limites de votre système de vision.
Compatibilité du capteur et correspondance de format
Votre capteur définit la limite de vos exigences optiques. Faites correspondre les paramètres de votre objectif à la disposition du capteur à l'aide de ces indicateurs essentiels :
- Diamètre du cercle image : Assurez-vous que l'objectif couvre l'intégralité du format actif du capteur (par exemple, 1/1,8", 2/3", 1,1", APS-C ou plein format 35 mm) sans vignettage.
- Taille de pixel et fréquence de coupure : Lorsque la taille de pixel descend sous 2,5 µm, votre objectif nécessite un pouvoir de résolution plus élevé. Calculez la limite de Nyquist à l'aide de la formule fNyquist = 1 / (2 × taille de pixel) pour établir vos exigences de fréquence spatiale de référence.
- Correspondance de l'angle du rayon principal (CRA) : Assurez-vous que le CRA de l'objectif correspond étroitement à l'angle d'acceptance des microlentilles du capteur. Un décalage important crée un fort assombrissement dans les coins et une diaphonie des couleurs.
Indicateurs de performance optique fondamentaux
Ne vous contentez pas de spécifier une « haute résolution ». Quantifiez la performance optique à l'aide de mesures physiques vérifiables sur l'ensemble du champ de vision :
- Fonction de Transfert de Modulation (MTF) : Spécifiez les valeurs de contraste MTF à des fréquences spatiales spécifiques (par exemple, >30 % de contraste à 140 lp/mm sur 90 % du champ). Vous pouvez consulter les définitions techniques de la fréquence spatiale et du contraste via les normes de la Fonction de Transfert de Modulation.
- Distorsion optique : Faites la distinction entre la distorsion TV et la distorsion radiale géométrique. Pour la métrologie, exigez une distorsion radiale inférieure à 0,05 % ou optez pour une configuration optique télécentrique bilatérale.
- Distance de travail (WD) et distance conjuguée : Fixez dès le départ vos distances de travail minimale et maximale. Les conceptions optiques optimisées pour des distances conjuguées infinies subiront une aberration sphérique sévère lorsqu'elles sont mises au point à de courtes distances de travail sans éléments flottants.
- Éclairement relatif : Exigez un éclairement d'angle supérieur à 70 % pour éviter les chutes de contraste artificielles qui déclenchent de faux rejets dans les algorithmes d'apprentissage automatique.
Bande passante spectrale et revêtements spécialisés
L'inspection automatisée moderne s'étend fréquemment en dehors du spectre visible. Spécifiez les revêtements antireflets (AR) selon vos longueurs d'onde d'éclairage :
- Visible (VIS) : 400 nm à 700 nm pour le tri standard en couleur et monochrome.
- Visible au proche infrarouge (VIS-NIR) : 400 nm à 1000 nm avec correction chromatique (conceptions achromatiques ou apochromatiques) pour éviter le décalage focal lors du changement d'éclairage.
- Infrarouge à ondes courtes (SWIR) : 900 nm à 1700 nm pour l'inspection de wafers de silicium, la détection d'humidité agricole et la fabrication de cellules solaires.
Enveloppe mécanique et renforcement
Un plancher d'usine dégradera rapidement un matériel optique de qualité laboratoire. Les objectifs FA renforcés éliminent les pièces mobiles qui se déplacent sous contrainte mécanique industrielle :
- Verrouillage de l'ouverture et de la mise au point : Remplacez les vis à pouce manuelles standard par des vis de réglage encastrées ou des bagues d'espacement à ouverture fixe.
- Résistance aux vibrations et aux chocs : Exigez des groupes d'éléments internes collés pour maintenir le centrage optique sous accélération mécanique continue.
- Compensation thermique (athermalisation) : Utilisez des boîtiers mécaniques adaptés (par exemple, des manchons en invar ou en aluminium-plastique sur mesure) pour stabiliser les performances focales sur des plages de températures industrielles (-20 °C à +60 °C).
Phase 2 : Choisir entre les filières d'approvisionnement OEM et ODM
Décider entre la modification d'un assemblage optique existant (OEM) ou le développement d'une toute nouvelle conception à partir de zéro (ODM) dicte votre budget d'ingénierie non récurrente (NRE), votre calendrier et votre position en matière de propriété intellectuelle.
La filière OEM : modification de plateformes éprouvées
La filière OEM prend un objectif de base établi et modifie certains sous-ensembles mécaniques ou optiques sélectionnés. Cette approche offre des avantages distincts pour les projets avec des délais serrés :
- Délai typique : 4 à 8 semaines pour les prototypes physiques.
- Coûts NRE : Minimes à modérés, couvrant principalement l'usinage de nouveaux barillets, les adaptateurs de monture (tels que M12, C-mount, CS-mount ou F-mount), ou l'intégration de filtres optiques personnalisés.
- Convient le mieux à : Les projets où une distance focale et une prescription optique existantes sont acceptables, mais où vous avez besoin d'un amortissement des vibrations, de boîtiers étanches personnalisés, ou de revêtements optiques propriétaires.
La voie ODM : conception optique entièrement personnalisée
La voie ODM commence par un schéma optique vierge dans un logiciel. Cette approche résout des défis optiques complexes lorsque les mécaniques standards ne peuvent pas répondre à des contraintes d'espace physique ou à des spécifications optiques sévères :
- Délai typique : 16 à 26 semaines, de la simulation optique à la production pilote.
- Coûts NRE : Substantiels, couvrant le tracé de rayons optiques, la budgétisation des tolérances, l'outillage dédié, les bancs d'essai, et l'approvisionnement de fusions de verre optique.
- Convient le mieux à : Les systèmes de vision embarqués profondément intégrés, les nacelles optiques multi-capteurs, les bandes spectrales non standard, ou les facteurs de forme extrêmes.
Propriété intellectuelle (PI) et exclusivité
Assurez-vous que votre contrat de développement spécifie explicitement la propriété des actifs techniques critiques. Clarifiez si votre entreprise conserve les droits sur :
- La prescription optique (rayons des lentilles, épaisseurs des éléments, et sélections du catalogue de verre).
- Les fichiers CAO du boîtier mécanique et les plans d'assemblage.
- Les bancs d'essai personnalisés et les outils d'alignement de métrologie optique.
Phase 3 : Audit du fabricant de lentilles FA
Tous les ateliers d'optique de précision ne peuvent pas produire de manière fiable des lentilles FA de qualité industrielle. Un audit complet du fournisseur doit examiner à la fois les capacités de conception logicielle et les équipements de fabrication.
Pendant la phase de conception, les fournisseurs optiques doivent démontrer une solide compétence en simulation. Demandez aux candidats des exemples d'analyses de tolérances générées avec des logiciels de conception optique tels qu'Ansys Zemax OpticStudio ou Synopsys CODE V. Le fournisseur doit présenter des simulations de rendement Monte Carlo reflétant des variations de fabrication réalistes en atelier, plutôt que des modèles théoriques idéalisés.
Évaluez les actifs de production physiques du fabricant. La fabrication de lentilles de précision nécessite des machines de traitement avancées, notamment des systèmes de polissage CNC sphérique et asphérique, des équipements de micro-rectification déterministe, et des lignes de nettoyage ultrasonique automatisées.
Les capacités de métrologie sont tout aussi essentielles. Votre partenaire doit vérifier la qualité de production par rapport à des normes internationales telles que ISO 10110 pour les éléments et systèmes optiques. Confirmez la présence d'instruments de métrologie dédiés sur le site de production :
- Testeurs de fonction de transfert de modulation : Équipement de test MTF automatisé (tel que Trioptics ImageMaster) pour la mesure des performances sur et hors axe.
- Interféromètres laser : Interféromètres à décalage de phase (tels que Zygo Verifire) pour mesurer l'erreur de front d'onde transmis et la précision de surface.
- Stations de centrage optique : Instruments permettant de contrôler l'inclinaison et le décentrement des lentilles jusqu'à quelques secondes d'arc pendant l'assemblage.
Jinyuan maintient des environnements de salle blanche rigoureux ainsi que des stations de test optique automatisées pour garantir que chaque cellule de lentille respecte des tolérances optiques strictes. Nos lignes de production intégrées gèrent chaque étape, du traitement de l'ébauche de verre brute jusqu'à la qualification MTF finale.
Phase 4 : Prototypage, validation et assurance qualité
Combler l'écart entre les échantillons d'ingénierie et la production en volume nécessite un processus de vérification structuré. Évitez d'autoriser des cycles de production complets sur la base de prototypes de laboratoire ajustés manuellement.
Validation de l'échantillon de référence (Golden Sample)
Le premier lot physique doit permettre d'obtenir un ensemble désigné « Golden Sample ». Ces unités représentent la référence pour tous les futurs lots de production :
- Examiner les rapports complets de la machine à mesurer tridimensionnelle (CMM) pour toutes les surfaces de montage mécaniques critiques et les tolérances de filetage.
- Examiner les profils individuels d'erreur de front d'onde transmis (WFE) et les données complètes de balayage MTF en champ plein.
- Sceller et archiver une unité de référence maîtresse à la fois chez le client et chez le fabricant.
Essais de fiabilité industrielle
Soumettre les échantillons de validation à des tests de contrainte environnementale destructifs et non destructifs conformément aux protocoles d'essais industriels, tels que les normes d'essais environnementaux IEC 60068 :
- Résistance aux vibrations et aux chocs : Soumettre l'objectif à des profils de vibrations sinusoïdales et aléatoires multiaxiales pour simuler le fonctionnement sur des effecteurs terminaux robotiques à haute vitesse.
- Choc thermique et cyclage : Faire passer rapidement les assemblages entre les températures extrêmes de stockage et de fonctionnement afin de détecter les incompatibilités de dilatation thermique entre les éléments en verre et les boîtiers métalliques.
- Protection contre les infiltrations : Vérifier l'étanchéité IP65 ou IP67 à l'aide d'un test de décroissance de pression positive si les composants optiques fonctionnent dans des environnements d'usine soumis au lavage ou chargés de particules.
Cohérence lot à lot
Maintenir le contrôle de la cohérence de production en négociant des jalons de maîtrise statistique des procédés (SPC). Exiger des valeurs Cp et Cpk documentées pour les paramètres de qualité critiques tels que la distance focale arrière (BFL), le faux-rond de l'axe optique et le pouvoir de résolution sur l'ensemble des livraisons en volume.
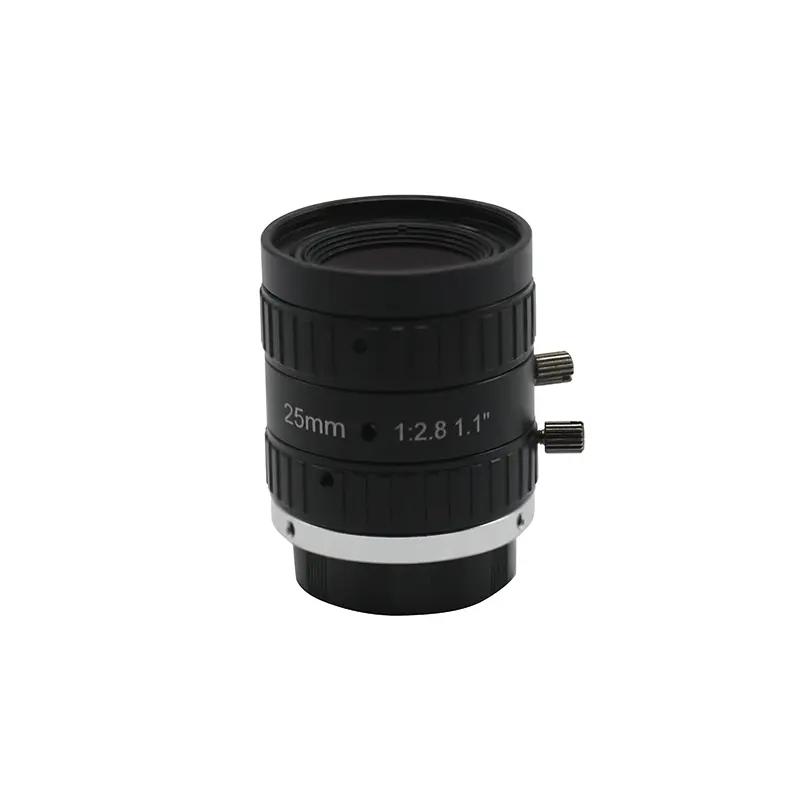
Tendances techniques influençant les objectifs FA en 2026
Plusieurs évolutions en ingénierie optique redéfinissent cette année les programmes de vision industrielle personnalisés :
- Intégration de lentilles liquides : Les lentilles à focale ajustable électroniquement s'intègrent désormais directement dans les conceptions optiques industrielles personnalisées. L'intégration d'éléments par électromouillage permet des ajustements de focale en moins d'une milliseconde sur de larges variations de distance d'objet, sans moteurs d'entraînement mécaniques.
- Filtration de polarisation intégrée : Les capteurs polarisés nécessitent des assemblages optiques correspondants à faible contrainte et sans biréfringence. Les objectifs FA personnalisés intègrent désormais des revêtements antireflets multicouches et des éléments en verre sans contrainte afin de préserver les vecteurs de polarisation pour une inspection des défauts de surface sans reflets.
- Micro-optiques miniaturisées pour le calcul embarqué : Les plateformes de vision par IA en périphérie exigent des longueurs totales de parcours optique (TTL) ultra-courtes. Les concepteurs exploitent des surfaces asphériques en verre moulé pour réduire des piles sphériques complexes à 10 éléments en assemblages compacts à 5 éléments, sans sacrifier le pouvoir de résolution.
Résumé de la liste de contrôle d'approvisionnement
Gardez ces points de contrôle fondamentaux à portée de main lors de la rédaction de votre plan de développement optique :
- Format du capteur, pas de pixel et fréquence MTF cible entièrement documentés.
- Boîtier mécanique contraint avec des mécanismes de verrouillage renforcés.
- Plage de température de fonctionnement modélisée via des budgets de tolérance optomécanique.
- Normes de salle blanche du fournisseur, équipements de métrologie et conformité ISO vérifiées.
- Droits de propriété intellectuelle, amortissements des outillages et conditions de montée en production finalisés.
L'approvisionnement en objectifs FA personnalisés exige une collaboration technique étroite entre les concepteurs optiques et les ingénieurs en automatisation mécanique. Traiter votre fournisseur comme un partenaire technique intégré garantit que vos plateformes de vision industrielle fournissent des données d'inspection fiables et reproductibles année après année.
Jinyuan fournit des assemblages optiques personnalisés conçus pour résister aux environnements d'automatisation industrielle exigeants. Parlez dès aujourd'hui avec un spécialiste optique pour examiner les spécifications de votre projet, demander un support d'ingénierie technique, ou soumettre votre liste de matériaux pour un devis de fabrication compétitif.
Questions fréquemment posées
Q1 : Quels sont les coûts typiques d'ingénierie non récurrente (NRE) pour les objectifs FA personnalisés ?
A1 : Les modifications OEM (telles que le changement des interfaces de fût, l'ajustement des diaphragmes, ou l'ajout de filtres optiques spécialisés) entraînent généralement des frais NRE compris entre 2 000 $ et 8 000 $. Les programmes optiques ODM complets (incluant la conception par tracé de rayons, l'ingénierie mécanique du fût, l'outillage de verre personnalisé et les bancs de test) vont généralement de 15 000 $ à plus de 60 000 $, selon la complexité des surfaces asphériques, des exigences spectrales et des engagements de volume de production.
Q2 : Comment le pas de pixel détermine-t-il les exigences de MTF de l'objectif ?
A2 : Le pas de pixel du capteur déterminela fréquence de coupure de Nyquist (calculée par 1 / (2 × Pas de pixel)). Par exemple, un capteur moderne avec un pas de pixel de 2,4 µm a une limite de Nyquist d'environ 208 paires de lignes par millimètre (lp/mm). L'objectif doit maintenir un contraste adéquat (typiquement 20 % à 30 % de MTF ou plus) à cette fréquence spatiale pour exploiter pleinement les capacités de résolution natives du capteur sans introduire de flou optique.
Q3 : Les objectifs FA à monture C standard peuvent-ils supporter les bras robotiques à fortes vibrations ?
A3 : Les objectifs à monture C standard du commerce échouent fréquemment sur les bras robotiques. Leurs mécanismes d'iris à ressort internes, groupes de focalisation mobiles et simples vis à oreilles se desserrent, provoquant une dérive de la mise au point, un décalage des pixels et une décentration optique. Les installations robotiques nécessitent des objectifs FA renforcés comportant des groupes d'éléments collés, des bagues de verrouillage à serrage, ou des configurations d'entretoises mécaniques fixes.
Q4 : Quelle est la différence entre la distorsion optique et la distorsion TV en vision industrielle ?
A4 : La distorsion optique (distorsion radiale géométrique) mesure le déplacement des points image par rapport à leurs positions théoriquement idéales sur l'ensemble du champ, modélisée via des équations polynomiales mathématiques. La distorsion TV est une métrique simplifiée utilisée en atelier industriel qui mesure la courbure d'une ligne droite le long du bord du cadre de l'image, exprimée en pourcentage de la hauteur de l'image. Une métrologie automatisée précise nécessite des valeurs de distorsion géométrique réelle inférieures à 0,1 % sur toute la diagonale de l'image.
Q5 : Pourquoi la compatibilité SWIR devient-elle critique pour les optiques d'automatisation d'usine personnalisées ?
A5 : L'imagerie infrarouge à ondes courtes (SWIR) permet aux systèmes de vision industrielle de voir à travers les emballages opaques, de détecter les fissures sous-surfaciques dans les plaquettes de silicium, d'identifier les niveaux de remplissage de liquide à travers des contenants en plastique, et de repérer les variations d'humidité dans les produits agricoles. La conception d'objectifs FA personnalisés pour le SWIR nécessite du verre optique spécialisé à haute transmission au-delà de 1000 nm et des revêtements antireflets à couche mince à large bande propriétaires.