Standardmäßige, handelsübliche Optiken für die Fabrikautomation stoßen an eine harte technische Grenze. Moderne Fertigungslinien setzen heute Bildsensoren mit mehr als 100 Megapixeln ein, deren Pixelabstand unter 2,0 Mikrometer sinkt. Wenn automatisierte Inspektionslinien mit mehreren Dutzend Bildern pro Sekunde laufen, führen Standard-Optikkomponenten häufig zu chromatischer Aberration, Bildfeldkrümmung und Bildverschlechterung, die nachgeschaltete Deep-Learning-Modelle verwirren.
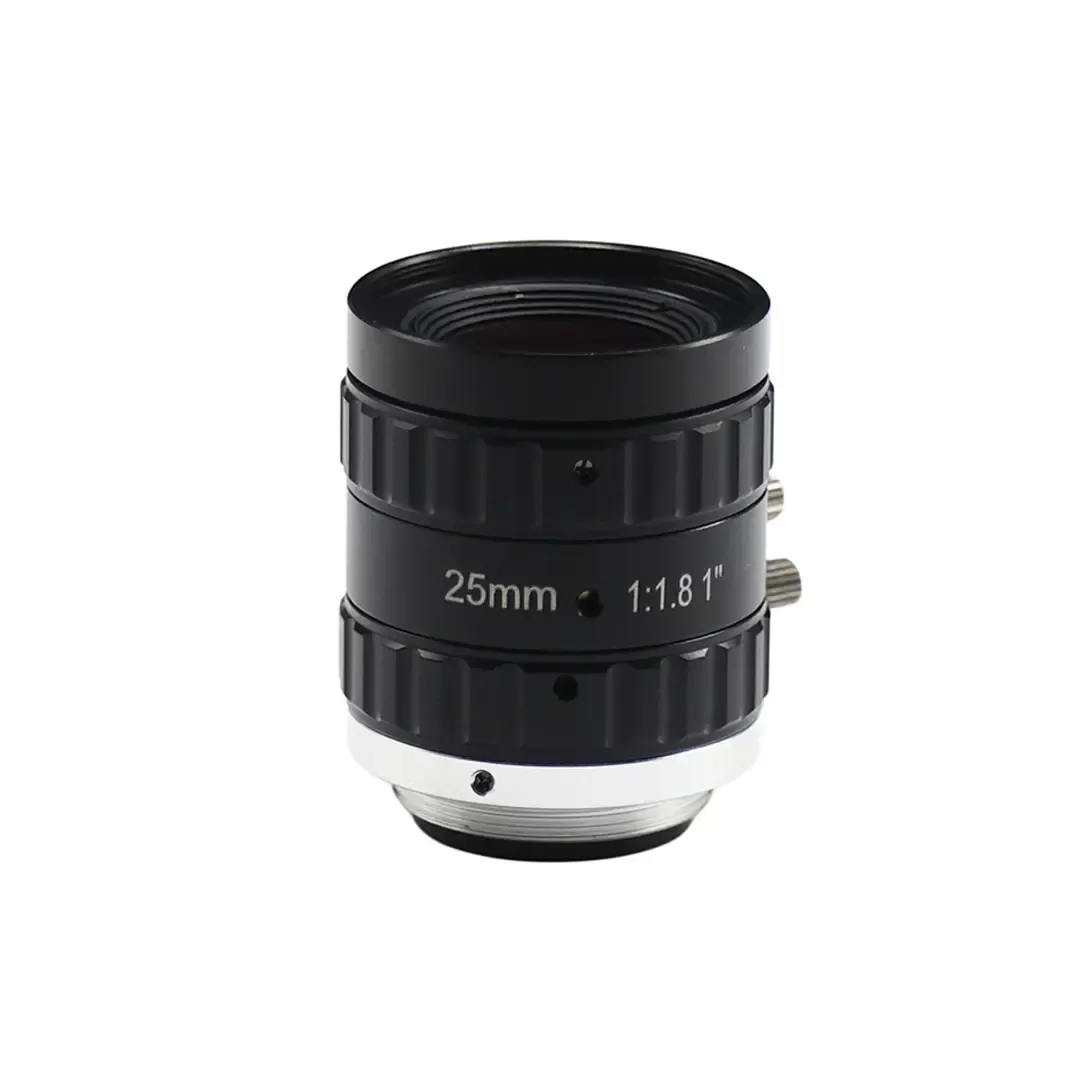
Hochpräzises automatisiertes Sortieren, Halbleiterverpackung und biomedizinische Inspektion erfordern heute spezialisierte optische Lösungen. Entwicklungsteams können sich nicht mehr mit generischen Komponenten zufriedengeben, wenn Maßtoleranzen in Bruchteilen eines Millimeters gemessen werden. Die Beschaffung kundenspezifischer FA-Objektive hat sich von einer Nischenanforderung zu einem Standardentwicklungsweg für Integratoren im Bereich Machine Vision entwickelt.
Optikhersteller wie Jinyuan arbeiten direkt mit Maschinenbauern zusammen, um Bildverarbeitungsbaugruppen zu entwerfen, zu prototypisieren und in Serie zu fertigen, die auf enge mechanische Bauräume zugeschnitten sind. Wenn Ihr Entwicklungsteam eine Bildverarbeitungsarchitektur für einen kommenden Produktionszyklus vorbereitet, können Sie Ihre technischen Spezifikationen direkt an unser Engineering-Team übermitteln, um eine gezielte optische Bewertung und ein Angebot zu erhalten.
Verwenden Sie die folgende Checkliste, um Parameter zu definieren, Fertigungskapazitäten zu bewerten und die Beschaffungspipeline für Ihre kundenspezifischen optischen Systeme zu verwalten.
Phase 1: Definition optischer und mechanischer Parameter
Ein gescheitertes Projekt zur Optikbeschaffung lässt sich fast immer auf eine unvollständige Erstspezifikation zurückführen. Bevor Sie optische Designhäuser kontaktieren, müssen Sie die Randbedingungen Ihres Bildverarbeitungssystems präzise definieren.
Sensorkompatibilität und Formatabgleich
Ihr Sensor definiert die Grenze Ihrer optischen Anforderungen. Stimmen Sie Ihre Objektivparameter anhand dieser kritischen Kennwerte auf das Sensorlayout ab:
- Bildkreisdurchmesser: Stellen Sie sicher, dass das Objektiv das gesamte aktive Sensorformat (z. B. 1/1,8", 2/3", 1,1", APS-C oder 35-mm-Vollformat) ohne Vignettierung abdeckt.
- Pixelabstand und Grenzfrequenz: Sinkt der Pixelabstand unter 2,5 µm, benötigt Ihr Objektiv ein höheres Auflösungsvermögen. Berechnen Sie die Nyquist-Grenze mit der Formel fNyquist = 1 / (2 × Pixelabstand), um Ihre grundlegenden Anforderungen an die räumliche Frequenz festzulegen.
- Hauptstrahlwinkel (CRA)-Abstimmung: Stellen Sie sicher, dass der CRA-Wert des Objektivs eng mit dem Akzeptanzwinkel der Mikrolinsen des Sensors übereinstimmt. Eine starke Abweichung führt zu starker Randabschattung und Farbübersprechen.
Zentrale Kennwerte der optischen Leistung
Geben Sie nicht einfach „hohe Auflösung" an. Quantifizieren Sie die optische Leistung anhand überprüfbarer physikalischer Messwerte über das gesamte Sichtfeld:
- Modulationstransferfunktion (MTF): Geben Sie MTF-Kontrastwerte bei bestimmten Ortsfrequenzen an (z. B. >30 % Kontrast bei 140 Lp/mm über 90 % des Bildfeldes). Die technischen Definitionen von Ortsfrequenz und Kontrast können Sie in den Modulationstransferfunktion-Standards nachlesen.
- Optische Verzeichnung: Unterscheiden Sie zwischen TV-Verzeichnung und geometrischer radialer Verzeichnung. Für die Messtechnik ist eine radiale Verzeichnung unter 0,05 % erforderlich, oder Sie wechseln zu einem bilateral telezentrischen optischen Aufbau.
- Arbeitsabstand (WD) und konjugierter Abstand: Legen Sie Ihren minimalen und maximalen Arbeitsabstand frühzeitig fest. Optische Designs, die für unendliche konjugierte Abstände optimiert sind, leiden bei der Fokussierung auf kurze Arbeitsabstände ohne schwimmende Elemente unter starker sphärischer Aberration.
- Relative Beleuchtungsstärke: Verlangen Sie eine Eckenbeleuchtung von über 70 %, um künstliche Kontrastabfälle zu vermeiden, die bei Machine-Learning-Algorithmen falsche Zurückweisungen auslösen.
Spektrale Bandbreite und spezialisierte Beschichtungen
Moderne automatisierte Inspektion erstreckt sich häufig über den sichtbaren Spektralbereich hinaus. Legen Sie Antireflex (AR)-Beschichtungen entsprechend Ihren Beleuchtungswellenlängen fest:
- Sichtbar (VIS): 400 nm bis 700 nm für Standard-Farb- und Monochrom-Sortierung.
- Sichtbar bis Nahinfrarot (VIS-NIR): 400 nm bis 1000 nm mit chromatischer Korrektur (achromatische oder apochromatische Designs), um eine Fokusverschiebung beim Wechsel der Beleuchtung zu verhindern.
- Kurzwelliges Infrarot (SWIR): 900 nm bis 1700 nm für die Inspektion von Silizium-Wafern, die Feuchtigkeitserkennung in der Landwirtschaft und die Solarzellenfertigung.
Mechanisches Bauvolumen und Robustheit
Eine Fabrikhalle wird Laborqualitäts-Optikhardware schnell beschädigen. Robuste FA-Objektive eliminieren bewegliche Teile, die sich unter industrieller mechanischer Belastung verschieben:
- Blenden- und Fokusarretierung: Ersetzen Sie Standard-Rändelschrauben durch versenkte Madenschrauben oder feste Blendenabstandsringe.
- Vibrations- und Schlagfestigkeit: Verlangen Sie verklebte interne Elementgruppen, um die optische Zentrierung unter kontinuierlicher mechanischer Beschleunigung zu erhalten.
- Thermische Kompensation (Athermalisierung): Verwenden Sie abgestimmte mechanische Gehäuse (z. B. Invar oder maßgeschneiderte Aluminium-Kunststoff-Hülsen), um die Fokusleistung über industrielle Temperaturbereiche (-20 °C bis +60 °C) hinweg zu stabilisieren.
Phase 2: Die Wahl zwischen OEM- und ODM-Beschaffungswegen
Die Entscheidung zwischen der Modifikation einer bestehenden optischen Baugruppe (OEM) oder der Entwicklung eines völlig neuen Designs von Grund auf (ODM) bestimmt Ihr Budget für einmalige Entwicklungskosten (NRE), den Zeitplan und den Status des geistigen Eigentums.
Der OEM-Weg: Modifikation erprobter Plattformen
Der OEM-Weg nimmt ein etabliertes Basisobjektiv und modifiziert ausgewählte mechanische oder optische Baugruppen. Dieser Ansatz bietet deutliche Vorteile für Projekte mit ehrgeizigen Terminvorgaben:
- Typische Zeitschiene: 4 bis 8 Wochen für physische Prototypen.
- NRE-Kosten: Minimal bis moderat, hauptsächlich für neue Tubusbearbeitung, Montageadapter (wie M12, C-Mount, CS-Mount oder F-Mount) oder die Integration kundenspezifischer optischer Filter.
- Am besten geeignet für: Projekte, bei denen eine bestehende Brennweite und optische Vorgabe akzeptabel sind, bei denen jedoch Schwingungsdämpfung, kundenspezifische wasserfeste Gehäuse oder proprietäre optische Beschichtungen erforderlich sind.
Der ODM-Weg: Vollständig kundenspezifisches optisches Design
Der ODM-Weg beginnt mit einem leeren optischen Schema in der Software. Dieser Ansatz löst komplexe optische Herausforderungen, wenn Standardmechanik die räumlichen Einschränkungen oder strengen optischen Spezifikationen nicht erfüllen kann:
- Typische Zeitschiene: 16 bis 26 Wochen von der optischen Simulation bis zur Pilotproduktion.
- NRE-Kosten: Erheblich, umfassen optisches Raytracing, Toleranzbudgetierung, dedizierte Werkzeuge, Testvorrichtungen und die Beschaffung optischer Schmelzchargen.
- Am besten geeignet für: Tief integrierte eingebettete Bildverarbeitungssysteme, Multisensor-Optikmodule, nicht standardisierte Spektralbänder oder extreme Formfaktoren.
Geistiges Eigentum (IP) und Exklusivität
Stellen Sie sicher, dass Ihr Entwicklungsvertrag das Eigentum an kritischen technischen Assets ausdrücklich festlegt. Klären Sie, ob Ihr Unternehmen die Rechte an Folgendem behält:
- Die optische Vorgabe (Linsenradien, Elementdicken und Glaskatalogauswahl).
- Die CAD-Dateien des mechanischen Gehäuses und Montagezeichnungen.
- Kundenspezifische Testvorrichtungen und optische Messwerkzeuge zur Ausrichtung.
Phase 3: Prüfung des FA-Objektivherstellers
Nicht jeder Präzisionsoptik-Betrieb kann zuverlässig FA-Objektive in industrieller Qualität herstellen. Eine umfassende Lieferantenprüfung muss sowohl die Software-Designfähigkeiten als auch die Fertigungsausrüstung untersuchen.
Während der Designphase müssen optische Lieferanten eine starke Simulationskompetenz nachweisen. Fragen Sie Kandidaten nach Beispiel-Toleranzanalysen, die in optischen Designpaketen wie Ansys Zemax OpticStudio oder Synopsys CODE V erstellt wurden. Der Lieferant muss Monte-Carlo-Ausbeutesimulationen vorweisen, die realistische Fertigungsschwankungen auf dem Shopfloor widerspiegeln, anstatt idealisierter theoretischer Modelle.
Bewerten Sie die physischen Produktionsanlagen des Herstellers. Die Präzisionslinsenfertigung erfordert fortschrittliche Bearbeitungsmaschinen, einschließlich CNC-Polieranlagen für sphärische und asphärische Formen, deterministischer Mikroschleifausrüstung und automatisierter Ultraschallreinigungslinien.
Die Messtechnik-Fähigkeiten sind ebenso entscheidend. Ihr Partner muss die Produktionsqualität anhand internationaler Standards wie ISO 10110 für optische Elemente und Systeme verifizieren. Bestätigen Sie das Vorhandensein dedizierter Messinstrumente auf dem Werksboden:
- Tester für die Modulationsübertragungsfunktion: Automatisierte MTF-Testgeräte (wie Trioptics ImageMaster) zur Leistungsmessung auf und außerhalb der Achse.
- Laserinterferometer: Phasenverschiebungs-Interferometer (wie Zygo Verifire) zur Messung des transmittierten Wellenfrontfehlers und der Oberflächengenauigkeit.
- Optische Zentrierstationen: Instrumente zur Kontrolle von Linsenkippung und Dezentrierung bis auf einstellige Bogensekunden während der Montage.
Jinyuan unterhält strenge Reinraumumgebungen zusammen mit automatisierten optischen Teststationen, um sicherzustellen, dass jede Linsenzelle enge optische Toleranzen erfüllt. Unsere integrierten Produktionslinien decken jede Phase ab, von der Rohglas-Rohlingbearbeitung bis zur finalen MTF-Qualifizierung.
Phase 4: Prototyping, Validierung und Qualitätssicherung
Um die Lücke zwischen Engineering-Samples und der Volumenproduktion zu schließen, ist ein strukturierter Verifizierungsprozess erforderlich. Vermeiden Sie es, vollständige Produktionsläufe basierend auf handjustierten Laborprototypen zu autorisieren.
Freigabe des Golden Sample
Die erste physische Charge muss einen festgelegten "Golden Sample"-Satz liefern. Diese Einheiten stellen den Maßstab für alle zukünftigen Produktionslose dar:
- Prüfen Sie vollständige Koordinatenmessmaschinen-(CMM)-Berichte für alle kritischen mechanischen Montageflächen und Gewindetoleranzen.
- Prüfen Sie individuelle Profile des übertragenen Wellenfrontfehlers (WFE) und vollständige MTF-Scandaten über das gesamte Feld.
- Versiegeln und archivieren Sie eine Master-Referenzeinheit sowohl beim Kunden als auch beim Hersteller.
Industrielle Zuverlässigkeitsprüfung
Unterziehen Sie Validierungsmuster zerstörenden und nicht-zerstörenden Umweltbelastungstests gemäß industriellen Prüfprotokollen, wie etwa IEC 60068 Umweltprüfnormen:
- Vibrations- und Schockfestigkeit: Setzen Sie das Objektiv mehrachsigen sinusförmigen und zufälligen Vibrationsprofilen aus, um den Betrieb auf schnellen robotischen Endeffektoren zu simulieren.
- Thermoschock und Temperaturwechsel: Zyklen Sie die Baugruppen schnell zwischen Lager- und Betriebstemperaturextremen, um Wärmeausdehnungsunterschiede zwischen Glaselementen und metallischen Gehäusen zu erkennen.
- Schutzgrad (IP-Schutzart): Verifizieren Sie die IP65- oder IP67-Abdichtung mittels Überdruckabfalltests, falls die Optik in Wasch- oder partikelbelasteten Fabrikumgebungen eingesetzt wird.
Chargenübergreifende Konsistenz
Behalten Sie die Kontrolle über die Produktionskonsistenz, indem Sie Meilensteine für die statistische Prozesskontrolle (SPC) aushandeln. Fordern Sie dokumentierte Cp- und Cpk-Werte für kritische Qualitätsparameter wie die rückwärtige Schnittweite (BFL), den Rundlauf der optischen Achse und die Auflösungsleistung über die gesamten Liefermengen.
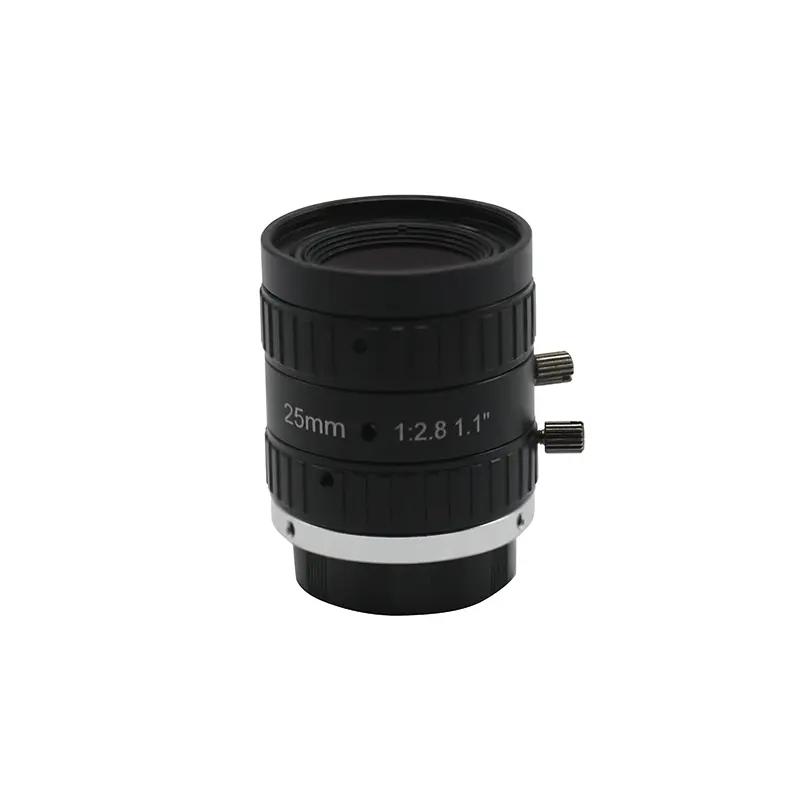
Technische Trends mit Einfluss auf FA-Objektive im Jahr 2026
Mehrere Verschiebungen im optischen Engineering prägen in diesem Jahr die kundenspezifischen industriellen Bildverarbeitungsprogramme:
- Integration von Flüssiglinsen: Elektronisch fokusabstimmbare Linsen fließen direkt in kundenspezifische industrielle optische Designs ein. Die Integration von Elektrowetting-Elementen ermöglicht Fokusanpassungen im Sub-Millisekundenbereich über große Objektabstandsvariationen hinweg, ohne mechanische Antriebsmotoren.
- Integrierte Polarisationsfilterung: Polarisierte Sensoren erfordern passende, spannungsarme, doppelbrechungsfreie optische Baugruppen. Kundenspezifische FA-Objektive integrieren nun mehrlagige Antireflexbeschichtungen und spannungsfreie Glaselemente, um die Polarisationsvektoren für eine blendfreie Oberflächenfehlerinspektion zu erhalten.
- Miniaturisierte Mikro-Optik für eingebettete Rechenleistung: Edge-AI- Bildverarbeitungsplattformen erfordern extrem kurze Gesamtbaulängen (TTL). Designer nutzen geformte asphärische Glasoberflächen, um komplexe Stapel aus 10 sphärischen Elementen zu kompakten Baugruppen mit 5 Elementen zu reduzieren, ohne Einbußen bei der Auflösungsleistung.
Zusammenfassung der Beschaffungs-Checkliste
Halten Sie diese grundlegenden Prüfpunkte bei der Erstellung Ihres optischen Entwicklungsplans griffbereit:
- Sensorformat, Pixelabstand und Ziel-MTF-Frequenz vollständig dokumentiert.
- Mechanisches Gehäuse mit robusten Verriegelungsmechanismen ausgelegt.
- Thermischer Betriebsbereich über optomechanische Toleranzbudgets modelliert.
- Reinraumstandards des Lieferanten, Messtechnik-Ausstattung und ISO-Konformität verifiziert.
- IP-Rechte, Werkzeugamortisationen und Bedingungen für die Produktionsskalierung finalisiert.
Die Beschaffung kundenspezifischer FA-Objektive erfordert eine enge technische Zusammenarbeit zwischen optischen Designern und Ingenieuren für mechanische Automatisierung. Wenn Sie Ihren Lieferanten als integrierten technischen Partner behandeln, stellen Sie sicher, dass Ihre Machine-Vision-Plattformen Jahr für Jahr zuverlässige, wiederholbare Inspektionsdaten liefern.
Jinyuan liefert kundenspezifische optische Baugruppen, die für anspruchsvolle industrielle Automatisierungsumgebungen ausgelegt sind. Sprechen Sie noch heute mit einem Optikspezialisten, um Ihre Projektspezifikationen zu besprechen, technische Unterstützung anzufordern oder Ihre Stückliste für ein wettbewerbsfähiges Fertigungsangebot einzureichen.
Häufig gestellte Fragen
F1: Was sind die typischen einmaligen Entwicklungskosten (NRE) für kundenspezifische FA-Objektive?
A1: OEM-Modifikationen (wie das Ändern von Tubus-Schnittstellen, das Anpassen von Blendenöffnungen oder das Hinzufügen spezieller optischer Filter) verursachen typischerweise NRE-Kosten zwischen 2.000 und 8.000 US-Dollar. Vollständige ODM-Optikprogramme (einschließlich Raytracing-Design, mechanischer Tubus-Entwicklung, kundenspezifischer Glasfertigung und Testvorrichtungen) liegen im Allgemeinen zwischen 15.000 und über 60.000 US-Dollar, abhängig von der Komplexität asphärischer Oberflächen, spektraler Anforderungen und Produktionsvolumenverpflichtungen.
F2: Wie bestimmt der Pixelabstand die MTF-Anforderungen des Objektivs?
A2: Der Pixelabstand des Sensors bestimmt die Nyquist-Grenzfrequenz (berechnet als 1 / (2 × Pixelabstand)). Ein moderner Sensor mit einem Pixelabstand von 2,4 µm hat beispielsweise eine Nyquist-Grenze von etwa 208 Linienpaaren pro Millimeter (lp/mm). Das Objektiv muss bei dieser Ortsfrequenz einen ausreichenden Kontrast (typischerweise 20 % bis 30 % MTF oder höher) aufrechterhalten, um die native Auflösungsfähigkeit des Sensors vollständig zu nutzen, ohne optische Unschärfe zu verursachen.
F3: Können Standard-C-Mount-FA-Objektive hochvibrierende Roboterarme bewältigen?
A3: Standard-C-Mount-Objektive von der Stange versagen häufig bei Roboterarmen. Ihre internen federbelasteten Irismechanismen, beweglichen Fokusgruppen und einfachen Rändelschrauben lockern sich, was zu Fokusdrift, Pixelverschiebung und optischer Dezentrierung führt. Roboterinstallationen erfordern robuste FA-Objektive mit verklebten Elementgruppen, Klemmringen oder fest fixierten mechanischen Abstandshalterkonfigurationen.
F4: Was ist der Unterschied zwischen optischer Verzeichnung und TV-Verzeichnung im Machine Vision?
A4: Die optische Verzeichnung (geometrische radiale Verzeichnung) misst die Verschiebung von Bildpunkten gegenüber ihren theoretisch idealen Positionen über das gesamte Feld, modelliert durch mathematische Polynomgleichungen. Die TV-Verzeichnung ist eine vereinfachte, in der industriellen Praxis verwendete Kennzahl, die die Krümmung einer geraden Linie entlang des Bildrandes als Prozentsatz der Bildhöhe misst. Präzise automatisierte Messtechnik erfordert echte geometrische Verzeichnungswerte unter 0,1 % über die gesamte Bilddiagonale.
F5: Warum wird SWIR-Kompatibilität für kundenspezifische Fabrikautomatisierungsoptiken immer wichtiger?
A5: Kurzwellen-Infrarot-Bildgebung (SWIR) ermöglicht es Machine-Vision-Systemen, durch undurchsichtige Verpackungen zu sehen, Risse unter der Oberfläche von Siliziumwafern zu erkennen, Flüssigkeitsfüllstände durch Kunststoffbehälter zu identifizieren und Feuchtigkeitsschwankungen in landwirtschaftlichen Produkten zu erkennen. Die Entwicklung kundenspezifischer FA-Objektive für SWIR erfordert spezielles optisches Glas mit hoher Transmission jenseits von 1000 nm und proprietäre breitbandige Antireflex-Dünnschichtbeschichtungen.