Le traitement du verre présente des défis de fabrication uniques. Le matériau possède une haute transmissivité lumineuse et une haute réflectivité de surface. Lorsque une machine de fraisage du verre fraise ou coupe le matériau, elle laisse derrière elle des défauts de bord microscopiques.
Ces micro-fissures et petits éclats de bord mesurent généralement dans la plage des micromètres. Les trouver nécessite un équipement optique hautement spécialisé. S'appuyer sur des lentilles de qualité grand public entraîne des rejets faussement positifs et des défauts manqués.
Choisir la mauvaise lentille optique ne cause pas seulement des erreurs d'inspection. Une distance de travail incorrecte peut entraîner des collisions directes entre la lentille et le mandrin à grande vitesse. Cela peut également exposer des optiques sensibles à des fluides de coupe, réduisant ainsi l'efficacité globale de l'équipement (OEE) de votre ligne de production entière.
Chez Jinyuan, nous comprenons à quel point les optiques de précision sont vitales pour vos systèmes d'automatisation. Nous aidons régulièrement les ingénieurs de processus et les responsables qualité dans les usines automobiles et d'électronique 3C à optimiser leurs configurations d'inspection visuelle.
Cet article décompose les cinq paramètres optiques critiques que vous devez évaluer lors de la sélection d'une lentille d'inspection visuelle pour une machine de fraisage du verre. Nous examinerons ces paramètres d'un point de vue strictement B2B en matière de fabrication pour vous aider à améliorer vos rendements de fraisage.
1. Télécentrité : Éliminer les erreurs d'épaisseur et la distorsion de perspective
Le verre de couverture utilisé dans les téléphones mobiles et les affichages automobiles a toujours une tolérance d'épaisseur spécifique. Lorsque vous placez une lentille standard sur une machine de fraisage du verre, elle souffre d'erreur de perspective. Les objets plus proches de la lentille apparaissent plus grands, tandis que les objets plus éloignés apparaissent plus petits.
Cette "erreur de parallaxe" cause de gros problèmes pendant le processus de fraisage. Même un léger rebond vertical ou une variation d'épaisseur sur la surface du verre change les dimensions mesurées à l'écran. Le logiciel de vision machine reçoit des données inexactes, ce qui modifie directement le chemin de l'outil CNC.
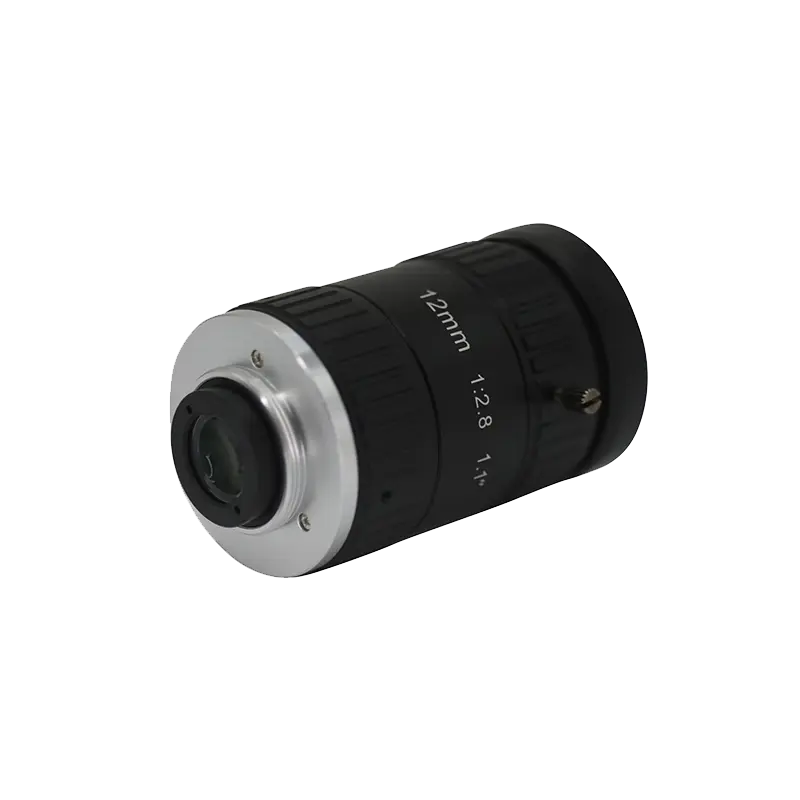
Pour corriger cela, les ingénieurs de processus doivent sélectionner une lentille bi-télécentrique. Ce type spécifique d'optique maintient un grossissement constant sur toute sa profondeur de champ.
Avec une lentille bi-télécentrique, la dimension du verre reste parfaitement stable même si le matériau se déplace légèrement le long de l'axe Z. Cette stabilité optique garantit que le chemin de fraisage reste parfaitement aligné, éliminant complètement les erreurs de fraisage induites par la parallaxe.
2. Distance de travail (WD) : Équilibrer la sécurité et le dégagement de fraisage
L'environnement interne d'une machine de fraisage du verre est hostile aux électroniques délicates. Le processus de fraisage implique une rotation du mandrin à grande vitesse. Il nécessite également un spray constant et lourd de liquides de refroidissement et de fluides de coupe pour éviter que le verre ne se brise.
Votre lentille optique doit survivre juste à côté de ce processus de fraisage agressif. Si vous spécifiez une lentille avec une courte distance de travail, vous placez la caméra dangereusement près de la zone de coupe. Cela augmente le risque de contamination par les éclaboussures de liquide de refroidissement.
Une courte distance de travail crée également une interférence mécanique. Les machines à verre CNC modernes nécessitent des changements d'outils automatisés fréquents. Une lentille encombrante positionnée trop près du verre finira par entrer en collision avec le mandrin en mouvement.
Métriques de distance de travail recommandées
Spécifiez une distance de travail d'au moins 110 mm à 150 mm.
Assurez-vous qu'il reste suffisamment d'espace physique pour les protége-éclaboussures et les enceintes de protection.
Laissez de la place pour des souffleurs d'air automatisés qui dégagent le liquide de refroidissement du verre avant que la caméra ne se déclenche.
Vérifiez le chemin de dégagement de la broche pendant sa séquence de retour à la maison.
En maximisant la distance de travail, vous protégez votre matériel d'inspection coûteux tout en gardant la zone d'usinage totalement dégagée pour les mouvements mécaniques.
3. Résolution Optique et Contraste (MTF) : Détecter les Ébréchures à Micro-Niveau
Les fabricants d'affichages automobiles et d'écrans de smartphone exigent des bords impeccables. Les normes de qualité nécessitent généralement la détection de micro-fissures et d'ébréchures de bord inférieures à 10 micromètres.
De nombreux intégrateurs de systèmes font l'erreur d'acheter des caméras industrielles avec un nombre massif de mégapixels, espérant que cela résoudra leurs problèmes d'inspection. Cependant, une caméra haute résolution est inutile si l'objectif ne peut pas résoudre les détails fins.
Vous devez évaluer l'objectif en fonction de sa Fonction de Transfert de Modulation (MTF). La courbe MTF vous indique à quel point l'objectif transfère le contraste du sujet au capteur d'image à une fréquence spatiale spécifique.
Pour capturer des micro-fissures semi-transparentes sur un bord en verre, la résolution optique de l'objectif (mesurée en paires de lignes par millimètre, ou LP/mm) doit correspondre à la taille des pixels de votre caméra industrielle. Si l'objectif ne peut pas résoudre la lumière rebondissant sur une petite ébréchure, le défaut se brouille simplement dans l'arrière-plan.
4. Distorsion Optique : Garantir une Précision Absolue dans le Routage Grand Format
La fabrication moderne de verre privilégie un haut débit. Une machine de routage de verre contemporaine effectue souvent un traitement multi-cavités. Elle usine plusieurs petits morceaux de verre simultanément ou route un seul morceau massif de verre de tableau de bord automobile.
Lors de la mesure à travers un grand champ de vision (FOV), la distorsion optique devient une menace sérieuse pour la précision. Les objectifs standard souffrent de distorsion en barillet ou en coussin. Ils déforment légèrement l'image aux bords extérieurs du cadre.
Si votre objectif a un taux de distorsion supérieur à 0,1 %, les coordonnées physiques attribuées au bord du verre seront incorrectes. Les ingénieurs logiciels essaient souvent de corriger cela en appliquant des algorithmes de calibration numérique lourds.
Cependant, l'exécution de logiciels complexes de correction de distorsion nécessite de la puissance de traitement. Cela ajoute des millisecondes à chaque cycle d'inspection, ce qui ralentit toute la machine. Pour maintenir un temps de cycle rapide, vous devriez privilégier un objectif à faible distorsion.
Choisir un objectif optique avec un taux de distorsion inférieur à 0,05 % garantit une précision physique absolue sur l'ensemble de la feuille de verre. Cela soulage votre logiciel d'un lourd calcul, permettant à la machine de routage de verre de fonctionner à sa vitesse maximale.
5. Profondeur de Champ (DOF) et Revêtement de Longueur d'Onde
Le routage du verre n'est pas strictement un processus bidimensionnel. La machine coupe souvent un chanfrein ou un biseau le long du bord du verre. Ces caractéristiques 3D nécessitent un objectif capable de garder plusieurs plans de profondeur en mise au point nette simultanément.
Si votre objectif a une faible profondeur de champ, le bord supérieur du chanfrein peut être net, mais le bord inférieur sera flou. Ce flou rend impossible la mesure de l'angle exact et de la largeur du biseau routé.
Vous devez calculer l'ouverture correcte (numéro f) pour garantir une profondeur de champ suffisamment profonde. Cependant, réduire l'ouverture diminue la lumière entrant dans la caméra. Vous devez équilibrer cela en utilisant un éclairage puissant et spécialisé.
L'Importance des Revêtements Optiques
Les surfaces en verre provoquent un éblouissement intense et une réflexion spéculaire. Ce flare aveugle le capteur de la caméra.
Sélectionnez des objectifs avec des revêtements anti-reflets spécialisés.
Faites correspondre le revêtement de l'objectif à la longueur d'onde spécifique de votre système d'éclairage.
Utilisez une lumière bleue à onde courte à haute pénétration ou une lumière infrarouge (IR) pour contourner les réflexions de surface.
Assurez-vous que le revêtement optique maximise la transmission pour cette longueur d'onde exacte.
En maîtrisant la profondeur de champ et l'optimisation de la longueur d'onde, votre système de vision inspectera de manière fiable des biseaux en verre complexes sans être ébloui par les réflexions de surface.
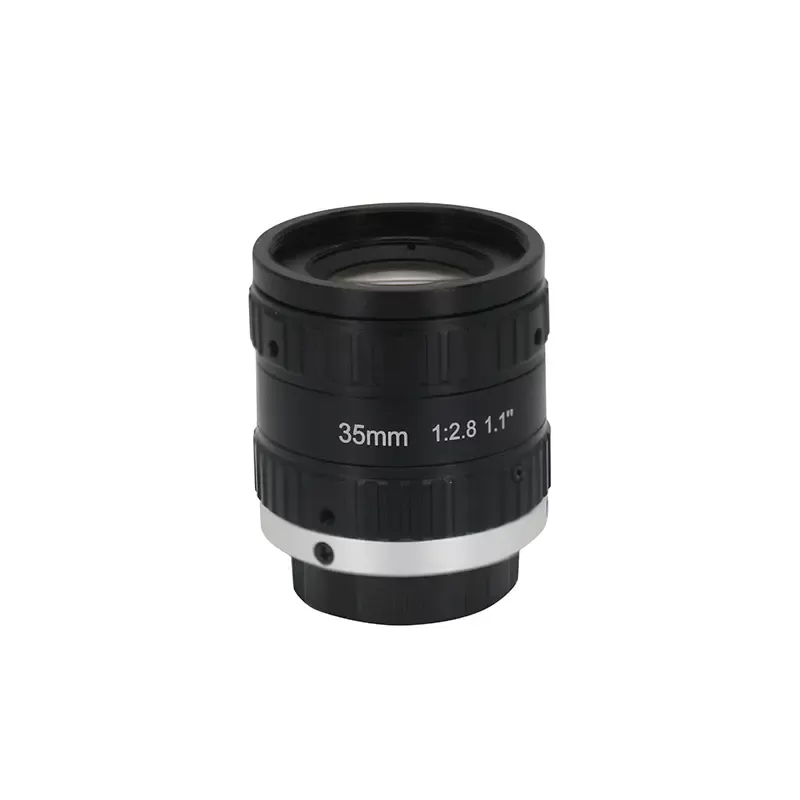
Considérations sur la protection de l'environnement et le retour sur investissement
L'environnement à l'intérieur d'une installation de traitement du verre exige un matériel robuste. La poussière de verre est hautement abrasive. Lorsqu'elle est mélangée avec des fluides de coupe, elle crée une boue nuisible qui ruine l'équipement non protégé.
Tout objectif installé sur une machine de fraisage de verre doit disposer d'un boîtier robuste. Nous recommandons fortement de spécifier des objectifs avec une classification IP65 ou IP67 pour garantir une résistance complète à la poussière et à l'eau. De plus, la vibration constante du broche à haute vitesse nécessite que les éléments de l'objectif soient solidement collés et verrouillés en place.
Comme les experts de Jinyuan le soulignent souvent, investir dans des optiques de haute qualité apporte un retour sur investissement rapide. Les objectifs bi-télécentriques haut de gamme peuvent avoir un coût initial de 20 % à 30 % supérieur à celui des objectifs standard.
Cependant, cette mise à niveau matérielle peut facilement faire passer votre rendement d'usinage de 95 % à 99,5 %. En éliminant les faux rejets et en prévenant les collisions de broche, une ligne de production unique récupère généralement la différence de coût de l'objectif premium dans les six premiers mois d'exploitation.
Questions Fréquemment Posées (FAQ)
Q1 : Pourquoi ne puis-je pas utiliser un objectif standard sur ma machine de fraisage de verre ?
A1 : Les objectifs standard souffrent de distorsion de perspective. Lorsque l'épaisseur du verre varie ou vibre, les dimensions physiques semblent changer à l'écran. Cette erreur de parallaxe alimente des données de coordonnées incorrectes au chemin d'outil CNC, ruinant la précision d'usinage.
Q2 : Comment la distance de travail affecte-t-elle la sécurité de la machine ?
A2 : Une machine de fraisage de verre utilise des broches en mouvement à grande vitesse et des jets de liquide de refroidissement lourds. Une courte distance de travail place l'objectif dans le chemin de collision lors des changements d'outils automatisés. Une distance de travail plus longue (plus de 110 mm) offre un dégagement de sécurité et de la place pour des enclos de protection contre les éclaboussures.
Q3 : Quelle longueur d'onde de lumière fonctionne le mieux avec les objectifs d'inspection pour le verre ?
A3 : La lumière bleue à courte longueur d'onde ou des longueurs d'onde ultraviolettes (UV) spécifiques fonctionnent exceptionnellement bien. Elles se dispersent efficacement sur les fissures microscopiques et les éclats de bord. Assurez-vous que votre objectif possède des revêtements optiques optimisés pour transmettre ces longueurs d'onde spécifiques sans créer de reflets internes.
Q4 : La profondeur de champ est-elle importante si je ne coupe que du verre plat ?
A4 : Oui, car la plupart des verres plats subissent un chanfreinage ou un biseautage des bords. Ces traitements de bord créent une pente tridimensionnelle. Une faible profondeur de champ va flouter le bas du chanfrein, empêchant une mesure précise de l'angle usiné.
Q5 : Comment calculer la résolution optique requise pour mon système ?
A5 : Vous devez examiner la taille des pixels de votre capteur de caméra. Calculez la fréquence de Nyquist en fonction de cette taille de pixel. Ensuite, consultez le graphique MTF de l'objectif pour vous assurer qu'il maintient un contraste élevé (généralement supérieur à 20-30 %) à cette fréquence spatiale spécifique (LP/mm).
Optimisez vos rendements de usinage du verre aujourd'hui
Atteindre des bords parfaits dans la fabrication du verre nécessite un alignement précis des mécaniques, des logiciels et du matériel optique. En priorisant la télécentricité, la distance de travail appropriée, l'appariement MTF, la faible distorsion et la bonne profondeur de champ, vous garantissez que votre équipement fonctionne sans faille.
Ne laissez pas des optiques de qualité inférieure créer un goulot d'étranglement dans votre installation de production. Jinyuan fournit une expertise de pointe dans l'usinage de précision et l'intégration optique.
Prêt à éliminer les éclats de bord et à améliorer votre efficacité de production ? Téléchargez notre "Calculateur de Sélection de Système de Vision pour Usinage CNC du Verre" pour spécifier votre prochain projet.
Alternativement, contactez notre équipe d'ingénierie optique aujourd'hui pour personnaliser un plan d'optimisation de vision dédié pour votre machine de routeur à verre actuelle.