Les robots mobiles autonomes, les systèmes de navigation chirurgicale et les équipements d'inspection optique automatisée exigent une précision spatiale extrême. Lorsque les systèmes optiques produisent des erreurs géométriques, les ingénieurs systèmes se tournent souvent vers la correction algorithmique.
Cependant, le déwarpage logiciel introduit des coûts système inacceptables. Il rejette les données des capteurs périphériques, réduit la résolution effective et consomme des cycles de calcul, introduisant une latence qui perturbe les boucles de rétroaction en temps réel. La correction optique au niveau matériel résout ces problèmes directement au niveau du capteur.
Intégrer des lentilles à faible distorsion dans une plateforme OEM ou ODM nécessite une compréhension de la mécanique optique, de la physique thermique et de la fabrication évolutive. Jinyuan collabore avec des équipes d'ingénierie pour combler le fossé entre les simulations optiques préliminaires et la production de masse stable.
Ce guide examine les décisions d'ingénierie essentielles nécessaires pour spécifier, concevoir et acquérir des systèmes d'imagerie à faible distorsion personnalisés qui répondent à des métriques spatiales exactes sans générer de coûts de production inattendus.
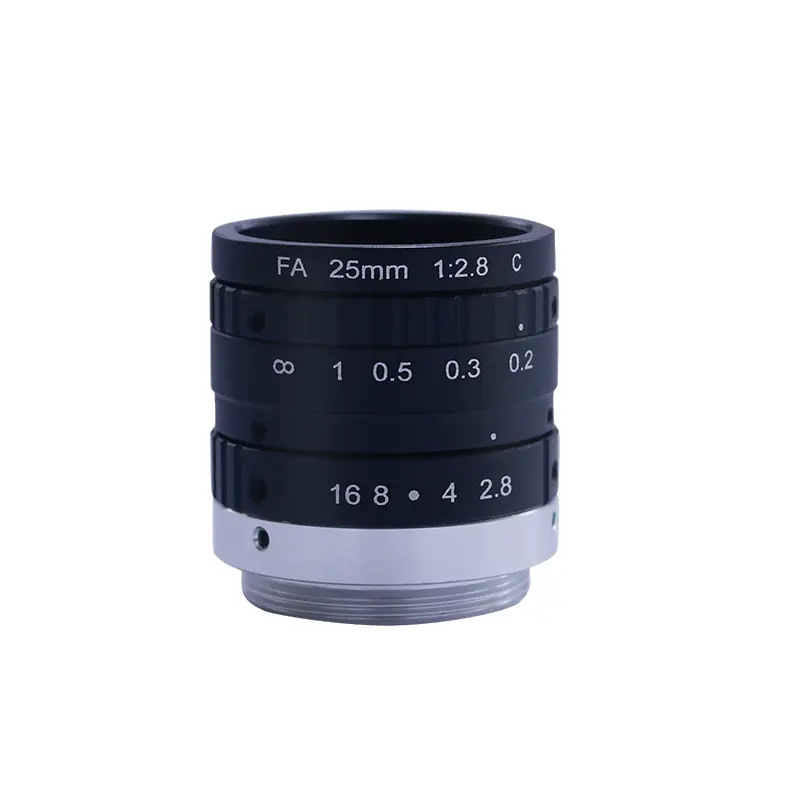
Décodage des métriques de distorsion : Ce que vos spécifications optiques signifient vraiment
Les fiches techniques affirment souvent des niveaux de distorsion inférieurs à 1 %. Sans norme de mesure claire, cette métrique raconte une histoire incomplète. Les concepteurs optiques et les intégrateurs de systèmes doivent s'accorder sur les définitions lors de la phase de définition préliminaire du projet.
La distorsion optique, également connue sous le nom de distorsion radiale ou de distorsion de Seidel, mesure le déplacement d'un point d'image par rapport à sa position paraxiale prédite. Elle est calculée en pourcentage de la hauteur d'image idéale. Cette valeur atteint généralement un pic aux coins extrêmes du cercle d'image.
La distorsion TV, définie par les normes SMIA ou EBU, évalue la courbure des lignes horizontales le long du bord du champ. Comme la distorsion TV moyenne les mesures sur le haut et le bas du cadre, le pourcentage résultant est souvent inférieur à la moitié de la véritable valeur de distorsion optique.
| Type de distorsion | Formule / Norme principale | Impact sur la vision embarquée | Complexité de correction |
|---|---|---|---|
| Distorsion en barillet | Déplacement optique de champ négatif | Compacte les pixels de bord ; réduit la résolution spatiale périphérique | Correction polynomiale simple à un paramètre |
| Distorsion en coussin | Déplacement optique de champ positif | Étire les pixels de bord ; provoque un dérive de grossissement périphérique | Modélisation d'expansion radiale simple |
| Moustache / Onde | Polynômes non monotoniques d'ordre supérieur | Introduit des variations spatiales locales à travers le plan d'image | Extrêmement complexe ; exige des grilles de calibration multi-points denses |
Les aberrations de troisième et cinquième ordre peuvent créer une distorsion en onde ou en moustache. Ici, le champ optique passe de la distorsion en barillet près de l'axe optique à la distorsion en coussin au périmètre.
Pour la métrologie, la photogrammétrie et l'odométrie visuelle, la distorsion en moustache compromet la précision des algorithmes. Les lentilles à faible distorsion personnalisées doivent équilibrer les courbes de champ optique sur l'ensemble du champ de vision opérationnel, en maintenant les erreurs résiduelles monotones et prévisibles.
Compromis techniques critiques dans la conception optique personnalisée
La conception optique est régie par des compromis physiques immuables. Spécifier une distorsion nulle tout en ayant une couverture de champ extrême et un haut débit lumineux conduit à des comptes d'éléments ingérables et à des tolérances strictes.
Champ de Vision (FOV) vs. Précision Géométrique
La couverture grand angle pousse intrinsèquement les rayons lumineux à travers des angles de réfraction sévères aux éléments extérieurs. Minimiser la courbure de champ et la distorsion à travers un champ de vision ultra-large nécessite des éléments optiques négatifs devant l'ouverture, suivis de groupes correcteurs positifs complexes.
À mesure que la distorsion cible approche de zéro à des champs supérieurs à 90 degrés, le groupe optique augmente en diamètre et en masse. Les ingénieurs doivent décider si un champ de vision légèrement plus étroit peut préserver les limites d'emballage mécanique tout en atteignant les objectifs de distorsion.
Ouverture (F-Number) vs. Fonction de Transfert de Modulation (MTF)
Les lentilles plus rapides collectent plus de lumière, ce qui réduit les temps d'exposition du capteur lors de l'inspection à grande vitesse. Cependant, de grandes ouvertures (comme f/1.4 à f/1.8) amplifient les aberrations sphériques, la coma et l'astigmatisme, dégradant le contraste de l'image.
Réduire à f/2.8 ou f/4.0 simplifie la configuration optique. Cela permet aux lentilles à faible distorsion d'atteindre des valeurs MTF élevées et uniformes du centre de l'image jusqu'à la limite de Nyquist aux bords du champ.
Grandes Ouvertures (f/1.4 - f/2.0): Forte absorption de lumière, faible profondeur de champ, nombre d'éléments plus élevé, construction de baril plus lourde.
Ouvertures Modérées (f/2.8 - f/4.0): Équilibre optimal entre le débit optique, le contraste bord à bord et les tailles mécaniques compactes.
Petites Ouvertures (> f/5.6): Grande profondeur de champ, mais la diffraction limite la résolution maximale atteignable du système.
Angle du Rayon Principal (CRA) et Correspondance des Capteurs
Un piège critique dans l'intégration de la vision embarquée est un décalage entre l'Angle du Rayon Principal de l'objectif et la matrice de microlentilles du capteur. Les capteurs CMOS modernes présentent des puits de pixels profonds conçus pour accepter la lumière dans des plages angulaires spécifiques.
Si la pupille de sortie de l'objectif positionne les rayons principaux à un angle qui dépasse la tolérance CRA du capteur, les photons ne pénètrent pas proprement dans le photodiode. Ce décalage produit un vignettage périphérique sévère, un ombrage coloré et des rapports signal/bruit plus faibles.
La conception d'objectifs sur mesure pour la vision industrielle évite entièrement ce problème. Les ingénieurs optiques calculent la position de la pupille de sortie pour correspondre à la courbe d'acceptation exacte des capteurs de fabricants tels que Sony, Onsemi ou OmniVision.
Choix des Matériaux et Robustesse Environnementale
Les environnements opérationnels dictent la liste des matériaux optiques de base. Le choix du verre, du plastique ou des configurations hybrides détermine comment l'assemblage réagit au stress mécanique et aux fluctuations de température.
| Architecture | Stabilité Thermique (dn/dT) | Coût Unitaire (Haut Volume) | Investissement en Outils | Profil de Fonctionnement Idéal |
|---|---|---|---|---|
| Tout en Verre (Sphérique + Asphérique) | Exceptionnel ; dérive thermique minimale | Modéré à Élevé | Faible à Modéré | Inspection industrielle, défense, sous-marin, infrastructure extérieure |
| Hybride Verre-Plastique (G+P) | Modéré ; nécessite une compensation passive | Modéré | Modéré | Dispositifs agricoles intelligents, robotique, drones haut de gamme |
| Éléments Tout en Plastique | Pauvre ; dérive focale et d'aberration significative | Très Faible | Élevé | Électronique grand public, matériel mobile à cycle de vie court |
La stabilité thermique nécessite une ingénierie délibérée. L'indice de réfraction du verre optique varie de manière prévisible à travers les plages de température, une caractéristique connue sous le nom de dn/dT. Dans des environnements thermiques instables, la mise au point se déplace rapidement loin du plan d'image.
La conception optique athermalisée contrecarre cette réalité physique. En équilibrant les éléments optiques positifs et négatifs avec des propriétés thermiques alternées, Jinyuan stabilise la position focale à travers les bandes de fonctionnement de -40°C à +85°C.
La durabilité mécanique nécessite une attention égale. Les systèmes de sécurité extérieurs et les charges utiles en mouvement exposent les boîtiers optiques à de forts chocs, vibrations et à l'intrusion d'humidité.
Étanchéité : Les canaux à joint torique, les interfaces filetées et les époxydes de précision préservent les barrières environnementales IP67 ou IP68.
Matériaux de canon : Aluminium de qualité aéronautique ou alliages de laiton assortis au coefficient d'expansion thermique des éléments en verre.
Revêtements protecteurs : Le carbone semblable au diamant (DLC) sur les surfaces extérieures offre une résistance à l'abrasion, tandis que les revêtements anti-reflets (AR) à large bande maximisent la transmission.
La feuille de route OEM/ODM : Du prototype à la production de masse (DFM)
Transformer une simulation optique en un produit fabriqué en masse nécessite une méthodologie disciplinée de conception pour la fabricabilité (DFM). Les performances en laboratoire ne garantissent rien si l'objectif ne peut pas survivre à l'assemblage automatisé ou aux tolérances de production standard.
1. Modélisation de la faisabilité conceptuelle et optique
L'engagement commence par un examen des entrées du système : format du capteur, distance de travail cible, enveloppe mécanique, critères MTF et distorsion maximale admissible. Les concepteurs construisent des modèles initiaux dans Zemax ou Code V pour confirmer la viabilité au niveau physique.
2. Budgétisation des tolérances et analyse de Monte Carlo
Les surfaces optiques ne peuvent pas être fabriquées à des dimensions mathématiques parfaites. Un processus DFM robuste applique des tolérances mécaniques réalistes aux figures de surface, aux épaisseurs de lentilles, aux espaces aériens et à la décentrage des éléments.
Les équipes de conception exécutent des simulations de Monte Carlo sur des milliers de cycles d'assemblage théoriques. Si de petites variations de fabrication normales dégradent les taux de rendement, les concepteurs révisent la formule optique pour élargir les marges admissibles avant de couper l'acier d'outillage.
3. Prototypage et validation de métrologie
Les prototypes en petites séries vérifient que les assemblages du monde réel correspondent aux prédictions de conception. Des systèmes de métrologie spécialisés isolent et quantifient les erreurs physiques sur chaque axe.
Interféromètres à décalage de phase (Zygo) : Mesurent les figures de surface, les aberrations de front d'onde et les erreurs de front d'onde transmis avec une précision au niveau nanomètre.
Bancs d'essai MTF automatisés (Trioptics) : Caractérisent les réponses en fréquence spatiale sur et hors axe à travers les orientations azimutales.
Cibles de distorsion : Des cibles de grille calibrées multi-fréquences mesurent la déviation géométrique locale jusqu'à des fractions de pixel.
4. Alignement actif (AA) vs. Assemblage passif
L'assemblage passif standard repose uniquement sur la précision mécanique du canon de lentille pour centrer les éléments. À mesure que les pas de pixel des capteurs d'image descendent en dessous de 2,5 microns, les tolérances mécaniques normales peuvent entraîner une inclinaison et un flou inacceptables sur le plan du capteur.
Les processus d'alignement actif font fonctionner le capteur tout en déplaçant le groupe optique dans six degrés de liberté. Les systèmes de vision par ordinateur analysent la sortie MTF en temps réel à travers le champ, entraînant des actionneurs pour figer l'assemblage à la position de mise au point optimale et de minimum d'inclinaison.
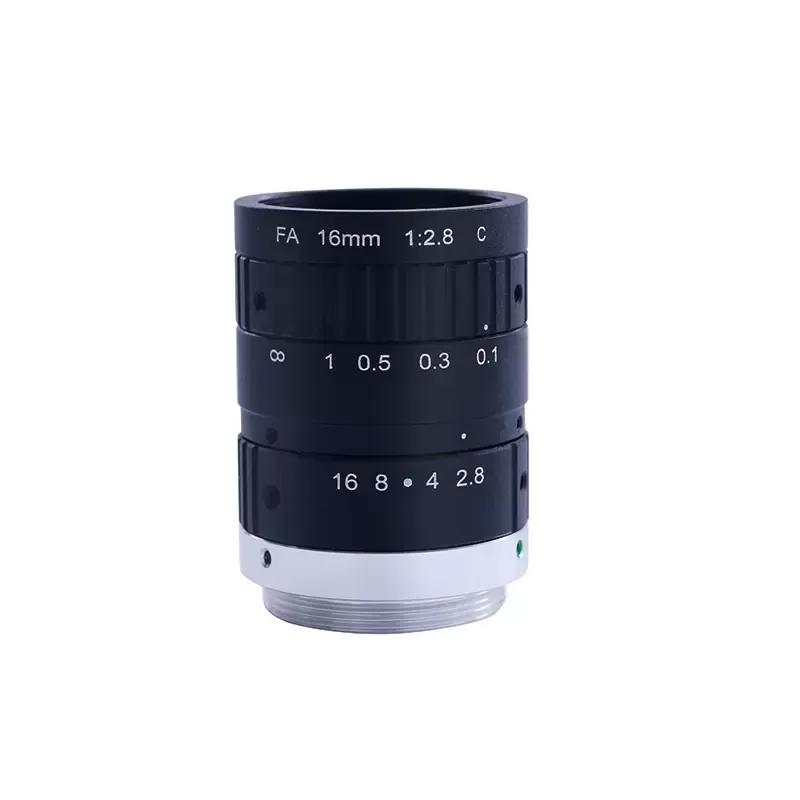
Facteurs de coût dans la fabrication de lentilles personnalisées à faible distorsion
Le développement de matériel personnalisé introduit des dépenses en capital variables et fixes. Comprendre le profil de coût de fabrication permet aux responsables d'ingénierie de protéger les budgets de projet sans compromettre la fidélité optique.
Les éléments asphériques de précision éliminent les aberrations sphériques et réduisent le nombre total de pièces. Cependant, le meulage et le polissage des asphères en verre nécessitent des courses CNC dédiées et des temps de traitement prolongés. Le moulage de verre de précision réduit les coûts par unité, mais exige des investissements initiaux substantiels en outillage.
La tolérance du boîtier mécanique représente un autre facteur de coût majeur. Des tolérances plus serrées que cinq microns nécessitent un tournage diamant à point unique de haute précision (SPDT), ce qui augmente le prix des composants.
Les tailles de lot, les quantités minimales de commande (MOQ) et les protocoles de test déterminent l'économie de production finale. Spécifier des tests MTF à champ complet à 100 % dans des séries à fort volume augmente le temps d'inspection des unités, tandis que le contrôle statistique des processus (SPC) réduit les coûts récurrents sur les lignes vérifiées.
Questions Fréquemment Posées (FAQ)
Q1 : Pourquoi une équipe d'ingénierie devrait-elle choisir des lentilles personnalisées à faible distorsion plutôt que la calibration logicielle ?
A1 : La déformation logicielle tire les pixels périphériques vers l'extérieur pour redresser mathématiquement les lignes courbes, étirant et interpolant les données. Ce processus crée une résolution non uniforme, réduit la clarté du signal aux bords et consomme des ressources processeur. Les lentilles personnalisées à faible distorsion offrent une résolution uniforme et des images géométriquement vraies directement au capteur sans délais de traitement.
Q2 : Quel est le calendrier de développement typique pour un programme de lentilles OEM personnalisé ?
A2 : Un cycle de vie de développement standard s'étend sur environ 12 à 20 semaines. La conception optique et mécanique ainsi que le budget de tolérance prennent 3 à 6 semaines. L'outillage de prototype, la fabrication d'éléments et l'assemblage d'échantillons nécessitent 6 à 8 semaines. Les tests, la vérification de métrologie et la validation pilote remplissent le temps restant avant le lancement de la production de masse.
Q3 : Comment l'angle du rayon principal (CRA) affecte-t-il la performance à faible distorsion ?
A3 : Le CRA ne calcule pas directement les pourcentages de distorsion, mais il régit la réception de la lumière périphérique. Si une lentille offre une distorsion optique nulle mais que son CRA dépasse les limites d'acceptation du capteur, les pixels périphériques souffrent de vignetage important et de diaphonie chromatique. Faire correspondre le CRA de la lentille aux spécifications du capteur garantit une transmission lumineuse propre et uniforme sur l'ensemble du champ du capteur.
Q4 : Les lentilles d'imagerie personnalisées à faible distorsion peuvent-elles maintenir la mise au point sur des plages de température extrêmes ?
A4 : Oui. La conception optique athermalise associe des verres avec des taux d'expansion thermique complémentaires et des propriétés dn/dT. Lorsqu'elle est combinée avec des matériaux de barillet mécaniques compensateurs, le groupe optique se déplace automatiquement pour maintenir le point focal fixé au plan du capteur tout au long des variations de température ambiante.
Q5 : Quelle est la quantité minimale de commande (MOQ) généralement requise pour un programme de lentilles personnalisé ?
A5 : Les MOQ dépendent directement des méthodes de fabrication et des matériaux des éléments. Les conceptions de verre entièrement personnalisées nécessitent généralement des volumes pilotes compris entre 500 et 1 000 unités par an pour absorber les coûts initiaux d'outillage et d'ingénierie non récurrents (NRE). Les séries de prototypes sont fabriquées en plus petites quantités, généralement entre 10 et 50 unités, pour les tests en laboratoire et la validation d'intégration.
Optimisez votre prochain système optique
Configurer du matériel de vision nécessite des choix soigneux entre performance optique, limites mécaniques et coût de production. Concevoir des lentilles personnalisées à faible distorsion élimine les compromis et la latence de post-traitement inhérents aux optiques de catalogue standard.
Jinyuan fournit un support complet en ingénierie optique, de la traçabilité des rayons initiale et du budget de tolérance à la fabrication de masse évolutive et à l'alignement actif. Contactez notre équipe d'ingénierie aujourd'hui pour planifier une revue de faisabilité technique et demander une évaluation DFM détaillée pour votre programme de vision.