Autonome mobile Roboter, chirurgische Navigationssysteme und automatisierte optische Inspektionsgeräte erfordern extreme räumliche Genauigkeit. Wenn optische Systeme geometrische Fehler erzeugen, greifen Systemingenieure oft auf algorithmische Korrekturen zurück.
Software-Dewarping hingegen führt zu inakzeptablen Systemkosten. Es verwirft periphere Sensordaten, senkt die effektive Auflösung und verbraucht Rechenzyklen, was zu Latenz führt, die Echtzeit-Feedback-Schleifen stört. Die optische Korrektur auf Hardware-Ebene löst diese Probleme direkt an der Sensorfläche.
Die Integration von benutzerdefinierten Objektiven mit geringer Verzerrung in eine OEM- oder ODM-Plattform erfordert ein Verständnis der optischen Mechanik, der thermischen Physik und der skalierbaren Fertigung. Jinyuan arbeitet mit Ingenieurteams zusammen, um die Lücke zwischen vorläufigen optischen Simulationen und stabiler Massenproduktion zu überbrücken.
Dieser Leitfaden untersucht die grundlegenden Ingenieureingaben, die erforderlich sind, um benutzerdefinierte Imaging-Systeme mit geringer Verzerrung spezifizieren, entwerfen und beschaffen zu können, die genaue räumliche Metriken erfüllen, ohne unerwartete Produktionskosten zu verursachen.
Verzerrungsmetriken entschlüsseln: Was Ihre optischen Spezifikationen wirklich bedeuten
Spezifikationsblätter behaupten häufig Verzerrungswerte unter 1 %. Ohne einen klaren Messstandard erzählt diese Metrik eine unvollständige Geschichte. Optische Designer und Systemintegratoren müssen sich in der frühen Projektplanung auf Definitionen einigen.
Optische Verzerrung, auch bekannt als radiale oder Seidel-Verzerrung, misst die Verschiebung eines Bildpunkts von seiner vorhergesagten paraxialen Position. Sie wird als Prozentsatz der idealen Bildhöhe berechnet. Dieser Wert erreicht typischerweise seinen Höhepunkt an den extremen Ecken des Bildkreises.
TV-Verzerrung, definiert durch SMIA- oder EBU-Standards, bewertet die Krümmung von horizontalen Linien entlang des Randes des Sichtfelds. Da die TV-Verzerrung Messungen über die Ober- und Unterseite des Rahmens mittelt, ist der resultierende Prozentsatz oft weniger als die Hälfte des tatsächlichen optischen Verzerrungswerts.
| Verzerrungsart | Primäre Formel / Standard | Auswirkung auf eingebettete Vision | Korrekturkomplexität |
|---|---|---|---|
| Fassverzerrung | Negative optische Feldverschiebung | Komprimiert Randpixel; senkt die periphere räumliche Auflösung | Einfaches einparametrisches polynomialer Korrektur |
| Kissenverzerrung | Positive optische Feldverschiebung | Dehnt Randpixel; verursacht periphere Vergrößerungsdrift | Einfaches Modellieren der radialen Expansion |
| Schnurrbart / Welle | Höhergradige nicht-monotonische Polynome | führt zu lokalen räumlichen Variationen über der Bildebene | Extrem komplex; erfordert dichte Mehrpunkt-Kalibrierungsraster |
Dritt- und fünftgradige Aberrationen können Wellen- oder Schnurrbartverzerrung erzeugen. Hier verschiebt sich das optische Feld von Fassverzerrung nahe der optischen Achse zu Kissenverzerrung am Rand.
Für Metrologie, Photogrammetrie und visuelle Odometry gefährdet die Schnurrbartverzerrung die Algorithmusgenauigkeit. Benutzerdefinierte Objektive mit geringer Verzerrung müssen die optischen Feldkurven über das gesamte Betriebsfeld ausbalancieren und dabei verbleibende Fehler monoton und vorhersehbar halten.
Kritische technische Kompromisse im benutzerdefinierten optischen Design
Das optische Design wird von unveränderlichen physikalischen Kompromissen bestimmt. Die Spezifikation von null Verzerrung zusammen mit extremem Feldabdeckung und hohem Lichtdurchsatz führt zu unüberschaubaren Elementzahlen und engen Toleranzen.
Sichtfeld (FOV) vs. Geometrische Präzision
Weitwinkelabdeckung zwingt Lichtstrahlen durch starke Brechungswinkel an den äußeren Elementen. Die Minimierung der Feldkrümmung und Verzerrung über ein ultra-weites Sichtfeld erfordert negative optische Elemente vor der Blende, gefolgt von komplexen positiven Korrekturgruppen.
Wenn die Zielverzerrung bei Feldern über 90 Grad gegen null geht, wächst die optische Gruppe im Durchmesser und in der Masse. Ingenieure müssen entscheiden, ob ein etwas engeres Sichtfeld die mechanischen Verpackungsgrenzen einhalten kann, während die Verzerrungsziele erreicht werden.
Blende (F-Zahl) vs. Modulationsübertragungsfunktion (MTF)
Schnellere Linsen sammeln mehr Licht, was die Belichtungszeiten des Sensors bei Hochgeschwindigkeitsinspektionen verkürzt. Allerdings verstärken große Blenden (wie f/1.4 bis f/1.8) sphärische Aberrationen, Koma und Astigmatismus, was den Bildkontrast verschlechtert.
Das Abblenden auf f/2.8 oder f/4.0 vereinfacht das optische Layout. Es ermöglicht, dass Linsen mit geringer Verzerrung hohe, gleichmäßige MTF-Werte vom Bildzentrum bis zur Nyquist-Grenze an den Feldrändern erreichen.
Große Blenden (f/1.4 - f/2.0): Hohe Lichtaufnahme, geringe Schärfentiefe, höhere Elementanzahl, schwerere Gehäusekonstruktion.
Moderate Blenden (f/2.8 - f/4.0): Optimaler Ausgleich zwischen optischem Durchsatz, Rand-zu-Rand-Kontrast und kompakten mechanischen Größen.
Kleine Blenden (> f/5.6): Hohe Schärfentiefe, aber Beugung begrenzt die maximal erreichbare Systemauflösung.
Hauptstrahlwinkel (CRA) und Sensoranpassung
Eine kritische Falle bei der Integration von eingebetteter Vision ist eine Fehlanpassung zwischen dem Hauptstrahlwinkel der Linse und dem Mikrolinsenarray des Sensors. Moderne CMOS-Sensoren verfügen über tiefe Pixelwannen, die darauf ausgelegt sind, Licht innerhalb spezifischer Winkelbereiche zu akzeptieren.
Wenn die Austrittsblende der Linse die Hauptstrahlen in einem Winkel positioniert, der die Toleranz des Sensor-CRA überschreitet, gelangen Photonen nicht sauber in den Photodioden. Diese Fehlanpassung verursacht starke periphere Vignettierung, Farbverfälschungen und niedrigere Signal-Rausch-Verhältnisse.
Die maßgeschneiderte Linsenkonstruktion für die Maschinenvision vermeidet dieses Problem vollständig. Optische Ingenieure berechnen die Position der Austrittsblende, um die genaue Akzeptanzkurve von Sensoren von Herstellern wie Sony, Onsemi oder OmniVision abzugleichen.
Materialauswahl und Umweltbeständigkeit
Die Betriebsumgebungen bestimmen die grundlegende optische Materialliste. Die Auswahl von Glas, Kunststoff oder hybriden Konfigurationen bestimmt, wie die Baugruppe auf mechanische Belastungen und Temperaturschwankungen reagiert.
| Architektur | Thermische Stabilität (dn/dT) | Einzelkosten (Hohe Stückzahlen) | Werkzeuginvestition | Ideales Betriebsprofil |
|---|---|---|---|---|
| Vollglas (Sphärisch + Asphärisch) | Außergewöhnlich; minimale thermische Drift | Moderat bis Hoch | Niedrig bis Moderat | Industrielle Inspektion, Verteidigung, Unterwasser, Außeninfrastruktur |
| Glas-Kunststoff-Hybrid (G+P) | Moderat; erfordert passive Kompensation | Moderat | Moderat | Intelligente Agrargeräte, Robotik, Premium-Drohnen |
| Vollkunststoffelemente | Schlecht; signifikante Fokussierungs- und Aberrationsdrift | Sehr niedrig | Hoch | Verbraucherelektronik, kurzlebige mobile Hardware |
Thermische Stabilität erfordert gezielte Ingenieurskunst. Der Brechungsindex von optischem Glas verschiebt sich vorhersehbar über Temperaturbereiche, ein Merkmal, das als dn/dT bekannt ist. In instabilen thermischen Umgebungen verschiebt sich der Fokus schnell von der Bildebene weg.
Athermalisiertes optisches Design wirkt dieser physikalischen Realität entgegen. Durch das Ausbalancieren positiver und negativer optischer Elemente mit wechselnden thermischen Eigenschaften stabilisiert Jinyuan die Brennweite über Betriebsbänder von -40°C bis +85°C.
Mechanische Überlebensfähigkeit erfordert ebenso viel Aufmerksamkeit. Außensicherheitsanlagen und bewegliche Lasten setzen optische Gehäuse starken Stößen, Vibrationen und Feuchtigkeit aus.
Dichtung: O-Ring-Kanäle, gewindebasierte Schnittstellen und Präzisions-Epoxydharze erhalten IP67- oder IP68-Umweltbarrieren.
Fassungsmaterialien: Aluminium oder Messinglegierungen in Flugzeugqualität, die auf den thermischen Ausdehnungskoeffizienten der Glaselemente abgestimmt sind.
Schutzbeschichtungen: Diamantähnlicher Kohlenstoff (DLC) auf äußeren Oberflächen bietet Abriebfestigkeit, während breitbandige antireflexive (AR) Beschichtungen die Transmission maximieren.
Der OEM/ODM-Fahrplan: Vom Prototyp zur Serienproduktion (DFM)
Die Umwandlung einer optischen Simulation in ein massenproduziertes Produkt erfordert eine disziplinierte Design-for-Manufacturability (DFM)-Methodik. Laborleistungen garantieren nichts, wenn die Linse die automatisierte Montage oder Standardproduktionstoleranzen nicht übersteht.
1. Konzept und optische Machbarkeitsmodellierung
Das Engagement beginnt mit einer Überprüfung der Systemeingaben: Sensorformat, Zielarbeitsabstand, mechanisches Gehäuse, MTF-Kriterien und maximal zulässige Verzerrung. Designer erstellen erste Modelle in Zemax oder Code V, um die physikalische Machbarkeit zu bestätigen.
2. Toleranzbudgetierung und Monte-Carlo-Analyse
Optische Oberflächen können nicht auf perfekte mathematische Dimensionen gefertigt werden. Ein robustes DFM-Verfahren wendet realistische mechanische Toleranzen auf Oberflächenfiguren, Linsendicken, Luftspalte und Elementdezentrierung an.
Designteams führen Monte-Carlo-Simulationen über Tausende von theoretischen Montagezyklen durch. Wenn kleine, normale Fertigungsvariationen die Ausbeute beeinträchtigen, überarbeiten die Designer die optische Formel, um die zulässigen Margen zu erweitern, bevor sie Werkzeugstahl schneiden.
3. Prototyping und Metrologievalidierung
Kleinserien-Prototypenverkäufe bestätigen, dass reale Montagen den Designvorhersagen entsprechen. Spezialisierte Metrologie-Systeme isolieren und quantifizieren physikalische Fehler über jede Achse.
Phasenverschiebungsinterferometer (Zygo): Messen Oberflächenfiguren, Wellenfrontabweichungen und übertragene Wellenfrontfehler mit Nanometer-Präzision.
Automatisierte MTF-Teststände (Trioptics): Charakterisieren die on-axis und off-axis räumlichen Frequenzantworten über Azimut-Orientierungen.
Verzerrungsziele: Mehrfrequenzkalibrierte Gitterziele messen lokale geometrische Abweichungen bis hinunter zu Bruchteilen eines Pixels.
4. Aktive Ausrichtung (AA) vs. Passive Montage
Die Standardpassivmontage verlässt sich ausschließlich auf die mechanische Präzision des Linsenrohrs, um die Elemente zu zentrieren. Wenn die Pixelabstände von Bildsensoren unter 2,5 Mikrometer fallen, können normale mechanische Toleranzen zu inakzeptablem Neigungs- und Unschärfe auf der Sensorebene führen.
Aktive Ausrichtungsprozesse betreiben den Sensor, während die optische Gruppe in sechs Freiheitsgraden bewegt wird. Computer Vision-Systeme analysieren die Echtzeit-MTF-Ausgabe über das gesamte Feld und steuern Aktuatoren, um die Montage in der Position mit optimalem Fokus und minimaler Neigung einzufrieren.
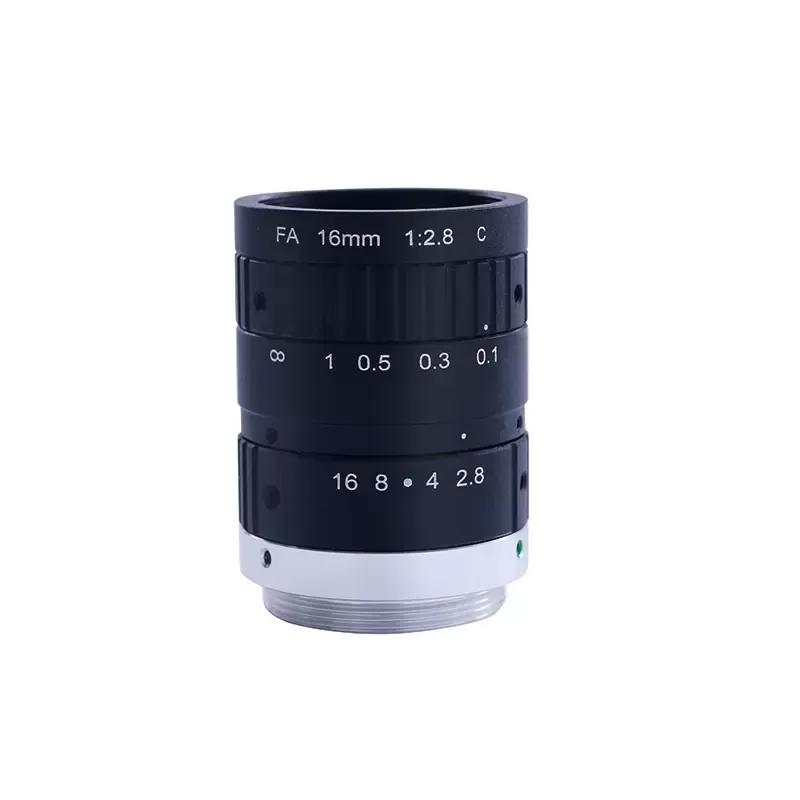
Kostenfaktoren in der Herstellung von maßgeschneiderten Low-Distortion-Linsen
Die Entwicklung maßgeschneiderter Hardware führt zu variablen und festen Investitionskosten. Das Verständnis des Kostenprofils der Herstellung ermöglicht es Ingenieuren, Projektbudgets zu schützen, ohne die optische Treue zu beeinträchtigen.
Präzise asphärische Elemente beseitigen sphärische Aberrationen und reduzieren die Gesamtanzahl der Teile. Das Schleifen und Polieren von Glasasphären erfordert jedoch spezielle CNC-Läufe und verlängerte Bearbeitungszeiten. Die Präzisionsglasformung senkt die Kosten pro Einheit, erfordert jedoch erhebliche Investitionen in Werkzeuge im Voraus.
Die Toleranz des mechanischen Gehäuses stellt einen weiteren wichtigen Kostenfaktor dar. Toleranzen enger als fünf Mikrometer erfordern hochpräzises Einzelpunkt-Diamantdrehen (SPDT), was die Preise für Komponenten erhöht.
Batchgrößen, Mindestbestellmengen (MOQs) und Testprotokolle bestimmen die endgültige Produktionswirtschaftlichkeit. Die Spezifizierung von 100 % Vollfeld-MTF-Tests in Hochlaufproduktionen erhöht die Inspektionszeit pro Einheit, während statistische Prozesskontrolle (SPC) wiederkehrende Kosten auf verifizierten Linien senkt.
Häufig gestellte Fragen (FAQ)
Q1: Warum sollte ein Ingenieurteam maßgeschneiderte Low-Distortion-Linsen statt Softwarekalibrierung wählen?
A1: Software-De-Warping zieht periphere Pixel nach außen, um kurvige Linien mathematisch zu begradigen, wodurch die Daten gestreckt und interpoliert werden. Dieser Prozess erzeugt eine nicht uniforme Auflösung, verringert die Signalqualität an den Rändern und belastet die Prozessorressourcen. Maßgeschneiderte Low-Distortion-Linsen liefern eine uniforme Auflösung und geometrisch wahre Bilder direkt an den Sensor ohne Verzögerungen bei der Verarbeitung.
Q2: Wie sieht der typische Entwicklungszeitrahmen für ein maßgeschneidertes OEM-Linsenprogramm aus?
A2: Ein standardmäßiger Entwicklungszyklus erstreckt sich über etwa 12 bis 20 Wochen. Optische und mechanische Gestaltung sowie Toleranzbudgetierung benötigen 3 bis 6 Wochen. Prototypenwerkzeuge, Elementherstellung und Musterzusammenbau erfordern 6 bis 8 Wochen. Tests, metrologische Verifizierung und Pilotvalidierung füllen die verbleibende Zeit vor dem Start der Massenproduktion.
Q3: Wie beeinflusst der Chief Ray Angle (CRA) die Low-Distortion-Leistung?
A3: CRA berechnet nicht direkt die Verzerrungsprozentsätze, aber er steuert den Empfang von peripherem Licht. Wenn eine Linse null optische Verzerrung liefert, aber ihr CRA die Akzeptanzgrenzen des Sensors überschreitet, leiden periphere Pixel unter starkem Vignettierungseffekt und chromatischem Übersprechen. Die Anpassung des Lens CRA an die Spezifikation des Sensors gewährleistet eine saubere, uniforme Lichtübertragung über das gesamte Sensorfeld.
Q4: Können maßgeschneiderte Low-Distortion-Bildgebungsobjektive den Fokus über extreme Temperaturbereiche hinweg beibehalten?
A4: Ja. Eine athermalisierte optische Gestaltung kombiniert Gläser mit komplementären thermischen Ausdehnungsraten und dn/dT-Eigenschaften. Wenn sie mit kompensierenden mechanischen Gehäusematerialien kombiniert werden, verschiebt sich die optische Gruppe automatisch, um den Brennpunkt während der gesamten Umgebungsbetriebsverschiebungen auf der Sensorfläche zu halten.
Q5: Was ist die typischerweise erforderliche Mindestbestellmenge (MOQ) für ein maßgeschneidertes Linsenprogramm?
A5: MOQs hängen direkt von den Herstellungsmethoden und Elementmaterialien ab. Vollständig angepasste Glasdesigns erfordern typischerweise Pilotvolumina zwischen 500 und 1.000 Einheiten jährlich, um anfängliche Werkzeug- und nicht wiederkehrende Ingenieurkosten (NRE) zu decken. Prototypenläufe werden in kleineren Chargen, normalerweise zwischen 10 und 50 Einheiten, für Bench-Tests und Integrationsvalidierung gebaut.
Optimieren Sie Ihr nächstes optisches System
Die Konfiguration von Vision-Hardware erfordert sorgfältige Entscheidungen zwischen optischer Leistung, mechanischen Grenzen und Produktionskosten. Das Design von maßgeschneiderten Low-Distortion-Linsen beseitigt die Kompromisse und die Verzögerungen bei der Nachbearbeitung, die in Katalogoptiken von der Stange inhärent sind.
Jinyuan bietet umfassende Unterstützung im Bereich der optischen Technik, von der initialen Strahlenverfolgung und Toleranzbudgetierung bis hin zur skalierbaren Massenproduktion und aktiven Ausrichtung. Kontaktieren Sie noch heute unser Ingenieurteam, um eine technische Machbarkeitsprüfung zu planen und eine detaillierte DFM-Bewertung für Ihr Vision-Programm anzufordern.