Los robots móviles autónomos, los sistemas de navegación quirúrgica y el equipo de inspección óptica automatizada exigen una precisión espacial extrema. Cuando los sistemas ópticos producen errores geométricos, los ingenieros de sistemas a menudo recurren a la corrección algorítmica.
Sin embargo, el software de dewarping introduce costos inaceptables para el sistema. Descartando los datos de sensores periféricos, disminuye la resolución efectiva y consume ciclos computacionales, introduciendo latencia que interrumpe los bucles de retroalimentación en tiempo real. La corrección óptica a nivel de hardware resuelve estos problemas directamente en el plano del sensor.
Integrar lentes de baja distorsión personalizadas en una plataforma OEM u ODM requiere una comprensión de la mecánica óptica, la física térmica y la fabricación escalable. Jinyuan colabora con equipos de ingeniería para cerrar la brecha entre las simulaciones ópticas preliminares y la producción masiva estable.
Esta guía examina las decisiones clave de ingeniería necesarias para especificar, diseñar y adquirir sistemas de imagen personalizados de baja distorsión que cumplan con métricas espaciales exactas sin generar costos de producción inesperados.
Decodificando Métricas de Distorsión: Lo Que Realmente Significan Tus Especificaciones Ópticas
Las hojas de especificaciones afirman con frecuencia niveles de distorsión por debajo del 1%. Sin un estándar de medición claro, esa métrica cuenta una historia incompleta. Los diseñadores ópticos y los integradores de sistemas deben acordar definiciones durante la fase inicial del proyecto.
La distorsión óptica, también conocida como distorsión radial o de Seidel, mide el desplazamiento de un punto de imagen de su posición paraxial predicha. Se calcula como un porcentaje de la altura ideal de la imagen. Este valor generalmente alcanza su punto máximo en las esquinas extremas del círculo de imagen.
La distorsión de TV, definida por los estándares SMIA o EBU, evalúa la curvatura de las líneas horizontales a lo largo del borde del campo. Debido a que la distorsión de TV promedia las mediciones a través de la parte superior e inferior del marco, el porcentaje resultante suele ser menos de la mitad del verdadero valor de distorsión óptica.
| Tipo de Distorsión | Fórmula / Estándar Principal | Impacto en Visión Embebida | Complejidad de Corrección |
|---|---|---|---|
| Distorsión de Barril | Desplazamiento óptico de campo negativo | Compacta los píxeles de borde; disminuye la resolución espacial periférica | Corrección polinómica de un solo parámetro sencilla |
| Distorsión de Almohadilla | Desplazamiento óptico de campo positivo | Estira los píxeles de borde; causa deriva de magnificación periférica | Modelado de expansión radial sencillo |
| Bigote / Onda | Polinomios no monótonos de orden superior | Introduce variaciones espaciales locales a través del plano de imagen | Extremadamente complejo; requiere redes de calibración densa de múltiples puntos |
Las aberraciones de tercer y quinto orden pueden crear distorsión de onda o de bigote. Aquí, el campo óptico cambia de distorsión de barril cerca del eje óptico a distorsión de almohadilla en el perímetro.
Para metrología, fotogrametría y odometría visual, la distorsión de bigote compromete la precisión del algoritmo. Las lentes personalizadas de baja distorsión deben equilibrar las curvas del campo óptico a través de todo el campo de visión operativo, manteniendo los errores residuales monótonos y predecibles.
Compromisos Técnicos Críticos en el Diseño Óptico Personalizado
El diseño óptico está gobernado por compromisos físicos inmutables. Especificar cero distorsión junto con una cobertura de campo extrema y un alto rendimiento de luz conduce a recuentos de elementos incontrolables y tolerancias estrictas.
Campo de visión (FOV) vs. Precisión geométrica
La cobertura de gran angular empuja inherentemente los rayos de luz a través de ángulos de refracción severos en los elementos exteriores. Minimizar la curvatura del campo y la distorsión a través de un campo de visión ultra ancho requiere elementos ópticos negativos delante del diafragma, seguidos de grupos correctores positivos complejos.
A medida que la distorsión del objetivo se acerca a cero en campos superiores a 90 grados, el grupo óptico crece en diámetro y masa. Los ingenieros deben decidir si un campo de visión ligeramente más estrecho puede preservar los límites de empaquetado mecánico mientras se alcanzan los objetivos de distorsión.
Apertura (número F) vs. Función de transferencia de modulación (MTF)
Las lentes más rápidas recogen más luz, lo que reduce los tiempos de exposición del sensor en inspección de alta velocidad. Sin embargo, aperturas grandes (como f/1.4 a f/1.8) amplifican aberraciones esféricas, coma y astigmatismo, degradando el contraste de la imagen.
Reducir a f/2.8 o f/4.0 simplifica el diseño óptico. Permite que las lentes de baja distorsión logren altos valores de MTF uniformes desde el centro de la imagen hasta el límite de Nyquist en los bordes del campo.
Grandes aperturas (f/1.4 - f/2.0): Alta captación de luz, profundidad de campo reducida, mayor cantidad de elementos, construcción de barril más pesada.
Aperturas moderadas (f/2.8 - f/4.0): Balance óptimo entre rendimiento óptico, contraste de borde a borde y tamaños mecánicos compactos.
Aperturas pequeñas (> f/5.6): Alta profundidad de campo, pero la difracción limita la resolución máxima alcanzable del sistema.
Ángulo del rayo principal (CRA) y coincidencia de sensores
Una trampa crítica en la integración de visión embebida es un desajuste entre el ángulo del rayo principal de la lente y la matriz de microlentes del sensor. Los sensores CMOS modernos cuentan con pozos de píxeles profundos diseñados para aceptar luz dentro de rangos angulares específicos.
Si la pupila de salida de la lente posiciona los rayos principales en un ángulo que excede la tolerancia CRA del sensor, los fotones no entran limpiamente en el fotodiodo. Este desajuste produce viñeteado periférico severo, sombreado de color y menores relaciones señal-ruido.
El diseño de lentes personalizadas para visión artificial evita este problema por completo. Los ingenieros ópticos calculan la posición de la pupila de salida para que coincida con la curva de aceptación exacta de los sensores de fabricantes como Sony, Onsemi u OmniVision.
Selección de materiales y robustez ambiental
Los entornos operativos dictan la lista de materiales ópticos esenciales. Seleccionar vidrio, plástico o configuraciones híbridas determina cómo reacciona el ensamblaje al estrés mecánico y las fluctuaciones de temperatura.
| Arquitectura | Estabilidad térmica (dn/dT) | Costo unitario (alto volumen) | Inversión en herramientas | Perfil operativo ideal |
|---|---|---|---|---|
| Todo vidrio (esférico + asférico) | Excepcional; deriva térmica mínima | Moderado a alto | Bajo a moderado | Inspección industrial, defensa, submarino, infraestructura exterior |
| Híbrido vidrio-plástico (G+P) | Moderado; requiere compensación pasiva | Moderado | Moderado | Dispositivos agrícolas inteligentes, robótica, drones premium |
| Elementos de plástico | Pobre; deriva significativa de foco y aberración | Muy bajo | Alto | Electrónica de consumo, hardware móvil de ciclo corto |
La estabilidad térmica requiere ingeniería deliberada. El índice de refracción del vidrio óptico cambia de manera predecible a través de rangos de temperatura, una característica conocida como dn/dT. En entornos térmicos inestables, el enfoque se desplaza rápidamente lejos del plano de imagen.
El diseño óptico atermalizado contrarresta esta realidad física. Al equilibrar elementos ópticos positivos y negativos con propiedades térmicas alternas, Jinyuan estabiliza la posición focal a través de bandas de operación de -40°C a +85°C.
La supervivencia mecánica requiere igual atención. Los sistemas de seguridad al aire libre y las cargas útiles en movimiento exponen las carcasas ópticas a fuertes golpes, vibraciones y entrada de humedad.
Sello: Los canales de O-ring, interfaces roscadas y epoxis de precisión preservan las barreras ambientales IP67 o IP68.
Materiales del Cuerpo: Aleaciones de aluminio de grado aeronáutico o latón adaptadas al coeficiente de expansión térmica de los elementos de vidrio.
Recubrimientos Protectores: El carbono similar al diamante (DLC) en superficies exteriores proporciona resistencia a la abrasión, mientras que los recubrimientos anti-reflectantes (AR) de banda ancha maximizan la transmisión.
La Hoja de Ruta OEM/ODM: De Prototipo a Producción en Masa (DFM)
Transformar una simulación óptica en un producto de producción en masa requiere una metodología disciplinada de Diseño para Fabricabilidad (DFM). El rendimiento en laboratorio no garantiza nada si la lente no puede sobrevivir al ensamblaje automatizado o a las tolerancias de producción estándar.
1. Modelado de Concepto y Viabilidad Óptica
El compromiso comienza con una revisión de las entradas del sistema: formato del sensor, distancia de trabajo objetivo, envoltura mecánica, criterios de MTF y distorsión máxima permisible. Los diseñadores construyen modelos iniciales en Zemax o Code V para confirmar la viabilidad a nivel físico.
2. Presupuestación de Tolerancias y Análisis de Monte Carlo
Las superficies ópticas no se pueden fabricar con dimensiones matemáticas perfectas. Un proceso DFM robusto aplica tolerancias mecánicas realistas a las figuras de superficie, grosores de lentes, espacios de aire y descentralización de elementos.
Los equipos de diseño ejecutan simulaciones de Monte Carlo a través de miles de ciclos de ensamblaje teóricos. Si pequeñas variaciones normales de fabricación degradan las tasas de rendimiento, los diseñadores revisan la fórmula óptica para ampliar los márgenes permitidos antes de cortar el acero para herramientas.
3. Prototipado y Validación de Metrología
Las construcciones de prototipos en lotes pequeños verifican que los ensamblajes del mundo real coincidan con las predicciones de diseño. Los sistemas de metrología especializados aíslan y cuantifican errores físicos en cada eje.
Interferómetros de Cambio de Fase (Zygo): Miden figuras de superficie, aberraciones de frente de onda y errores de frente de onda transmitidos con precisión a nivel de nanómetros.
Bancos de Pruebas MTF Automatizados (Trioptics): Caracterizan respuestas de frecuencia espacial en el eje y fuera del eje a través de orientaciones de acimut.
Objetivos de Distorsión: Objetivos de cuadrícula calibrados de múltiples frecuencias miden la desviación geométrica local hasta fracciones de un píxel.
4. Alineación Activa (AA) vs. Ensamblaje Pasivo
El ensamblaje pasivo estándar se basa únicamente en la precisión mecánica del cuerpo de la lente para centrar los elementos. A medida que las distancias entre píxeles del sensor de imagen caen por debajo de 2.5 micrones, las tolerancias mecánicas normales pueden resultar en inclinaciones y desenfoques inaceptables en el plano del sensor.
Los procesos de alineación activa operan el sensor mientras mueven el grupo óptico en seis grados de libertad. Los sistemas de visión por computadora analizan la salida MTF en tiempo real a través del campo, impulsando actuadores para congelar el ensamblaje en la posición de enfoque óptimo y mínima inclinación.
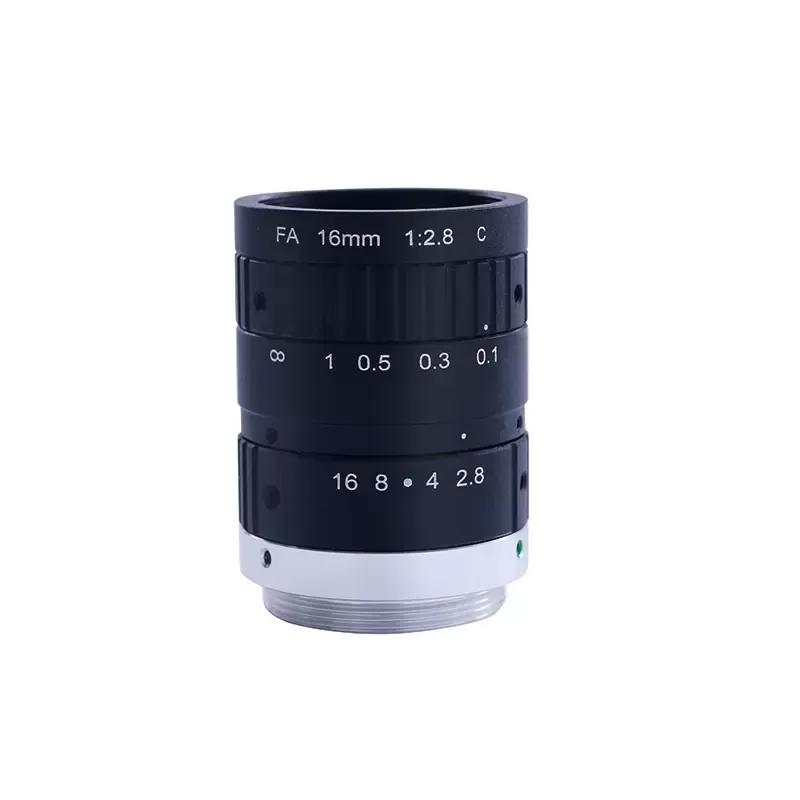
Factores de costo en la fabricación de lentes personalizados de baja distorsión
Desarrollar hardware personalizado introduce gastos de capital variables y fijos. Entender el perfil de costo de fabricación permite a los gerentes de ingeniería proteger los presupuestos de los proyectos sin comprometer la fidelidad óptica.
Los elementos asféricos de precisión eliminan las aberraciones esféricas y reducen el número total de piezas. Sin embargo, el rectificado y pulido de asféricos de vidrio requiere ejecuciones CNC dedicadas y tiempos de procesamiento extendidos. El moldeo de vidrio de precisión reduce los costos por unidad, pero exige inversiones iniciales sustanciales en herramientas.
La tolerancia de la carcasa mecánica representa otro importante factor de costo. Las tolerancias más ajustadas que cinco micrones requieren un torneado de diamante de un solo punto de alta precisión (SPDT), lo que incrementa los precios de los componentes.
Los tamaños de lote, las cantidades mínimas de pedido (MOQ) y los protocolos de prueba determinan la economía de producción final. Especificar pruebas de MTF completas al 100% en ejecuciones de alto volumen aumenta el tiempo de inspección de unidades, mientras que el control estadístico de procesos (SPC) reduce los costos recurrentes en líneas verificadas.
Preguntas Frecuentes (FAQ)
Q1: ¿Por qué debería un equipo de ingeniería elegir lentes personalizados de baja distorsión sobre la calibración por software?
A1: La dewarping por software tira de los píxeles periféricos hacia afuera para enderezar matemáticamente líneas curvas, estirando e interpolando los datos. Este proceso crea una resolución no uniforme, disminuye la claridad de la señal en los bordes y consume recursos del procesador. Los lentes personalizados de baja distorsión ofrecen una resolución uniforme e imágenes geométricamente verdaderas directamente al sensor sin retrasos en el procesamiento.
Q2: ¿Cuál es el cronograma de desarrollo típico para un programa de lentes OEM personalizados?
A2: Un ciclo de vida de desarrollo estándar abarca aproximadamente de 12 a 20 semanas. El diseño óptico y mecánico más la presupuestación de tolerancias toma de 3 a 6 semanas. La fabricación de herramientas de prototipo, la fabricación de elementos y el ensamblaje de muestras requieren de 6 a 8 semanas. Las pruebas, la verificación de metrología y la validación piloto llenan el tiempo restante antes del inicio de la producción en masa.
Q3: ¿Cómo afecta el Ángulo del Rayo Principal (CRA) al rendimiento de baja distorsión?
A3: El CRA no calcula directamente los porcentajes de distorsión, pero gobierna la recepción de luz periférica. Si un lente ofrece cero distorsión óptica pero su CRA excede los límites de aceptación del sensor, los píxeles periféricos sufren de viñeteado severo y cruce cromático. Igualar el CRA del lente con la especificación del sensor asegura una transmisión de luz limpia y uniforme a través de todo el campo del sensor.
Q4: ¿Pueden los lentes de imagen personalizados de baja distorsión mantener el enfoque a través de rangos de temperatura extremos?
A4: Sí. Un diseño óptico atermalizado empareja vidrios con tasas de expansión térmica complementarias y propiedades dn/dT. Cuando se combina con materiales mecánicos de barril compensatorios, el grupo óptico se desplaza automáticamente para mantener el punto focal fijado al plano del sensor durante los cambios de temperatura ambiente.
Q5: ¿Cuál es la cantidad mínima de pedido (MOQ) típicamente requerida para un programa de lentes personalizados?
A5: Las MOQ dependen directamente de los métodos de fabricación y materiales de los elementos. Los diseños de vidrio totalmente personalizados requieren típicamente volúmenes piloto entre 500 y 1,000 unidades anualmente para absorber los costos iniciales de herramientas y de ingeniería no recurrente (NRE). Las ejecuciones de prototipo se construyen en lotes más pequeños, generalmente entre 10 y 50 unidades, para pruebas de banco y validación de integración.
Optimiza tu próximo sistema óptico
Configurar hardware de visión requiere elecciones cuidadosas entre el rendimiento óptico, los límites mecánicos y el costo de producción. Diseñar lentes personalizados de baja distorsión elimina los compromisos y la latencia de post-procesamiento inherentes a la óptica de catálogo estándar.
Jinyuan proporciona un soporte completo de ingeniería óptica, desde el trazado de rayos inicial y la presupuestación de tolerancias hasta la fabricación masiva escalable y la alineación activa. Contacta a nuestro equipo de ingeniería hoy para programar una revisión de viabilidad técnica y solicitar una evaluación detallada de DFM para tu programa de visión.