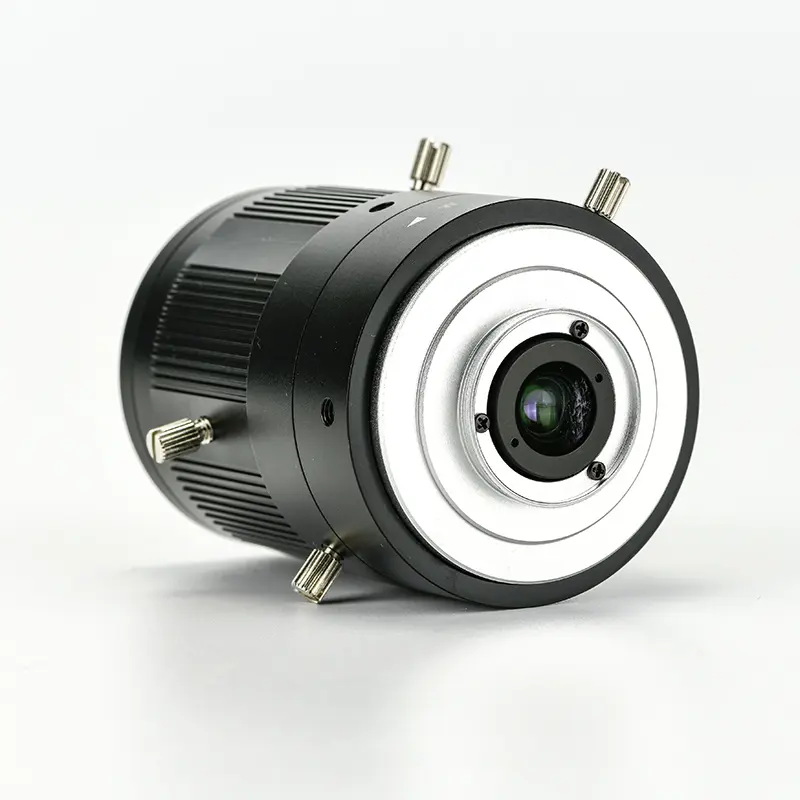
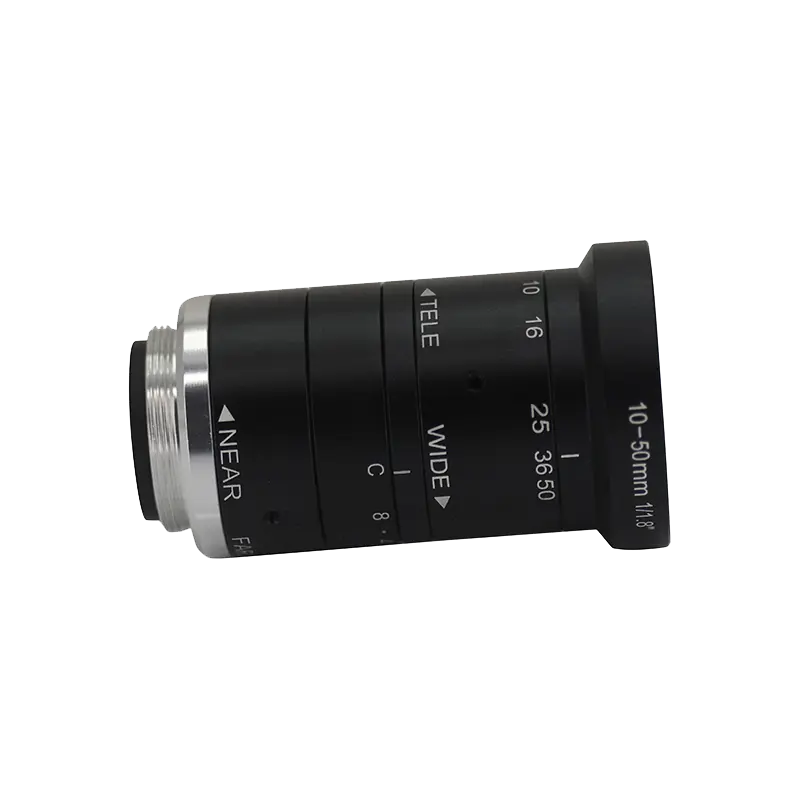
Optische Systeme in industriellen Fertigungsumgebungen arbeiten unter Bedingungen, die Verbraucher-Optikkomponenten nicht erfüllen können. Die Spezifikation, Auswahl und Integration von Industrial Lenses For Its für die vorgesehenen Anwendungsfälle erfordert einen ingenieurtechnischen Ansatz, der den spektralen Bereich, mechanische Toleranzen und Umweltstabilität berücksichtigt. Dieser Artikel untersucht die technischen Grundlagen der industriellen Optik, Leistungskennzahlen, die die Eignung für spezifische Aufgaben definieren, und die praktischen Überlegungen, die funktionale Systeme von optimierten Produktionswerkzeugen unterscheiden.
Technische Spezifikationen und Leistungsmerkmale
Die optische Leistung eines industriellen Objektivs wird durch messbare Parameter definiert, die die Inspektionszuverlässigkeit und Messgenauigkeit direkt beeinflussen. Auflösung, Verzerrungsmerkmale und spektrale Transmission bilden das grundlegende Triumvirat der Spezifikationskriterien. Für Anwendungen, die eine Sub-Pixel-Kantenerkennung erfordern, bietet die Modulationsübertragungsfunktion (MTF) eine aussagekräftigere Kennzahl als einfache Auflösungswerte, da sie die Kontrastbeibehaltung über räumliche Frequenzen beschreibt.
Auflösung und Pixel-Pitch-Anpassung
Die Sensorauflösung entwickelt sich weiter, wobei 12-Megapixel- und 20-Megapixel- Detektoren zum Standard in hochwertigen Inspektionssystemen werden. Das optische System muss Details auf Pixelebene auflösen und dabei den Kontrast über 30 % bei der Nyquist-Frequenz aufrechterhalten. Industrial Lenses For Its für die vorgesehene Verwendung mit spezifischen Pixel-Pitches erfordert eine sorgfältige Auswahl von Brennweite und Blende, um das gewünschte Sichtfeld zu erreichen, ohne die Kanten schärfe zu opfern. Ein Objektiv, das 160 Linienpaare pro Millimeter in der Mitte auflöst, kann an den Ecken auf 80 lp/mm fallen, was signifikant wird, wenn große Komponenten inspiziert werden, bei denen Kantenmerkmale kritische Maßdaten tragen.
Verzerrungskontrolle und Messgenauigkeit
Geometrische Verzerrungen in der Maschinenvisionsanwendung wirken sich direkt auf die Wiederholbarkeit der Messung aus. Für die dimensionsmetrologische Anwendung werden Verzerrungskoeffizienten unter 0,05 % von Präzisionsoptiken erwartet. Telezentrische Designs bieten nahezu null Verzerrung, bringen jedoch Größen- und Kostenbeschränkungen mit sich, die sie hauptsächlich für hochpräzise Messanwendungen geeignet machen. Industrial Lenses For Its für den spezifischen Einsatz in Messaufgaben müssen Verzerrungscharakterisierungsdaten bereitstellen, nicht nur Maximalwerte. Die Form der Verzerrungskurve ist wichtiger als der Spitzenwert, da nicht-monotonische Verzerrungsmuster nicht vollständig durch Softwarekalibrierung korrigiert werden können.
Blende und Schärfentiefe Kompromisse
Die Auswahl der Arbeitsblende beinhaltet einen Ausgleich zwischen Lichtdurchsatz, Schärfentiefe und Beugungsgrenzen. Ein auf f/2.8 eingestelltes Objektiv liefert maximale Auflösung, schränkt jedoch die Schärfentiefe auf einige Millimeter bei kurzen Arbeitsabständen ein. Eine Schließung auf f/8 erweitert den scharfen Bereich, führt jedoch zu einer Beugungsweichzeichnung, die die effektive Auflösung reduziert. Industrial Lenses For Its Rolle bei der Inspektion in der Produktionslinie erfordert oft f/4 bis f/5.6 als praktischen Kompromiss, obwohl variable Blendenmechanismen eine Anpassung für verschiedene Inspektionsaufgaben ermöglichen, ohne die optische Baugruppe zu ändern.
Anwendungsumgebungen und optische Anforderungen
Industrielle Umgebungen stellen Umweltbedingungen dar, die Verbraucheroptik nie begegnet. Temperaturschwankungen, Vibrationen und in der Luft befindliche Partikel beeinflussen die optische Leistung im Laufe der Zeit. Das Verständnis dieser Umweltfaktoren ist entscheidend für die Spezifikation von Optiken, die über Monate einer kontinuierlichen Nutzung die Kalibrierung aufrechterhalten.
Hochtemperatur-Produktionszonen
Glasverarbeitung, Metallformung und Halbleiterfertigung positionieren oft Inspektionsoptiken in der Nähe von Wärmequellen. Standardoptische Klebstoffe verschlechtern sich über 80 °C, was zu einer Dezentrierung der Elemente und einem Fokusdrift führt. Industrielle Linsen Für Its Einsatz in Hochtemperaturzonen erfordert thermisch stabilisierte mechanische Gehäuse und Klebstoffe, die für 120 °C Dauerbetrieb ausgelegt sind. Athermalisierte Designs, die die thermische Ausdehnung durch ausgewählte Glasarten und Gehäusematerialien kompensieren, halten den Fokus über einen Temperaturbereich von 60 °C ohne manuelle Einstellung.
Vibrationsanfällige Montagepositionen
Roboterinspektionsstationen und Produktionslinien mit Hochgeschwindigkeitsindizes erzeugen Vibrationsprofile, die die Bildschärfe beeinflussen. Objektivhalterungen mit Verriegelungsmechanismen und verstärkten Gehäusen widerstehen resonanten Vibrationsmodi, die Bilder in Standardkinolinsen unscharf machen würden. Industrielle Linsen Für Its Anwendung an gelenkigen Armen profitiert von leichten Materialien, die die Trägheitsbelastung reduzieren und gleichzeitig die optische Ausrichtung über mehrere Bewegungsachsen aufrechterhalten.
Staub- und Verunreinigungsmanagement
Optische Oberflächen, die Produktionsumgebungen ausgesetzt sind, sammeln Verunreinigungen, die Licht streuen und den Kontrast reduzieren. Abgedichtete Objektivbaugruppen mit Stickstoffspülung oder IP67-zertifizierten Gehäusen verhindern das Eindringen von Partikeln. Für Industrielle Linsen Für Its vorgesehene Verwendung in der Lebensmittelverarbeitung oder pharmazeutischen Inspektion werden reinraumkompatible Oberflächen und Materialien, die chemischen Reinigungsmitteln widerstehen, zu notwendigen Spezifikationen.
Anpassungsparameter für spezifische Aufgaben
Standardkataloglinsen bedienen ein breites Spektrum an Anwendungen, entsprechen jedoch selten den genauen Anforderungen einer spezifischen Inspektionsstation. Individuelle optische Designs berücksichtigen einzigartige Einschränkungen in Bezug auf Arbeitsabstand, Spektralbereich und physikalisches Gehäuse. Anpassungsentscheidungen beinhalten Kompromisse zwischen optischer Leistung, Kosten und Lieferzeit.
Spektralband-Optimierung
Standard Maschinenvisiolinsen korrigieren für sichtbare Wellenlängen zwischen 400 und 700 Nanometern. Anwendungen, die infrarote Beleuchtung für die Kunststoffsortierung oder ultraviolette Anregung für die Fluoreszenzinspektion verwenden, erfordern spektrale Beschichtungen und Glasarten, die über den sichtbaren Bereich hinaus übertragen. Industrielle Linsen Für Its spezifisches Spektralband kann AR-Beschichtungen enthalten, die für 850 Nanometer nahe Infrarot oder geschmolzene Siliziumelemente für tiefe UV-Übertragung über 80 % bei 266 Nanometern optimiert sind.
Mechanische Schnittstelle und Montage
Während C-Mount für Sensoren bis zu 2/3 Zoll weit verbreitet bleibt, benötigen größere Sensoren F-Mount oder M42-Schnittstellen, um Vignettierung zu vermeiden. Individuelle Flansche und Adapterringe ermöglichen die Integration mit nicht standardmäßigen Kameragehäusen, ohne den Rückfokusabstand zu beeinträchtigen. Die Montagekonfiguration Industrieller Linsen Für Its muss den genauen Flanschfokusabstand der vorgesehenen Kamera berücksichtigen, um die Fähigkeit zur Unendlichkeitsschärfe aufrechtzuerhalten.
Fokus- und Blendenbetätigung
Manuelle Fokus- und Blendenanpassung eignen sich gut für Prototyping, werden jedoch zu Nachteilen in der automatisierten Produktion. Motorisierte Fokus- und Blendenmechanismen, die in das Objektivgehäuse integriert sind, ermöglichen die Fernsteuerung über die Software des Sichtsystems. Verriegelbare Stellschrauben verhindern versehentliche Anpassungen in Anwendungen, in denen die Einstellungen monatelang fix bleiben. Industrielle Linsen für Ihre Automatisierungsintegration umfasst häufig benutzerdefinierte Firmware, die die Objektivposition und Temperatur an das zentrale Steuerungssystem meldet.
Integrations- und Kalibrierungsabläufe
Die Einführung neuer Optiken in eine Produktionslinie umfasst Verfahren, die sicherstellen, dass das System innerhalb der festgelegten Toleranzen arbeitet. Kalibrierziele, Ausrichtungs Vorrichtungen und Verifizierungsprotokolle bilden den praktischen Ablauf, der die optische Leistung unter tatsächlichen Betriebsbedingungen validiert.
Erste Ausrichtungsverfahren
Die mechanische Ausrichtung des Objektivs zur Kamerasensorachse erfordert präzise Unterlagen oder verstellbare Halterungen, die Pitch-, Yaw- und Rollanpassungen bieten. Kollimierte Lichtquellen und Ausrichtungsziele vereinfachen den Zentrierungsprozess. Ein schlecht ausgerichtetes Objektiv führt zu asymmetrischen Verzerrungen und verringert die effektive Auflösung mehr, als die Objektivspezifikationen vermuten lassen. Jinyuan liefert Ausrichtungsziele und Kalibrierungsdokumentationen mit jeder optischen Baugruppe, um diesen Prozess zu beschleunigen.
Verzerrungskalibrierung
Softwarekalibrierung korrigiert verbleibende Verzerrungen, erfordert jedoch genaue Verzerrungskarten. Rasterziele mit bekannter Geometrie liefern die Kalibrierungsdaten, die erforderlich sind, um Korrekturkoeffizienten zu generieren. Für hochgenaue Messungen berücksichtigt die Kalibrierung bei mehreren Arbeitsabständen Perspektiveneffekte, die sich mit der Objektposition ändern. Industrielle Linsen für Ihre Kalibrierungsdaten müssen für geplante Neukalibrierungsintervalle zugänglich bleiben, um thermischen Drift und mechanisches Setzen auszugleichen.
Beleuchtungsintegration
Die Leistung des Objektivs hängt vom Beleuchtungsspektrum und der Geometrie ab. Koaxiale Beleuchtung führt zu Reflexionen, die den Kontrast verringern, während Dunkelfeldbeleuchtung Oberflächenfehler hervorhebt. Das optische System, die Beleuchtungsquelle und die Oberflächenbeschaffenheit des Objekts bilden eine dreieckige Beziehung, die den Erfolg der Inspektion bestimmt. Die Prüfung der industriellen Linsen für Ihre beabsichtigte Beleuchtungskonfiguration während der Systemqualifizierung verhindert Überraschungen während des Produktionsanlaufs.
Leistungsüberprüfungsverfahren
Regelmäßige Überprüfung der optischen Leistung stellt sicher, dass das Inspektionssystem seine festgelegte Fähigkeit beibehält. Standardisierte Testziele und automatisierte Analyseverfahren liefern quantitative Kennzahlen, die anzeigen, wann Wartung oder Austausch erforderlich sind.
Auflösungstest mit USAF-Zielen
Das USAF 1951 Auflösungsziel bietet eine schnelle visuelle Einschätzung der Auflösungsfähigkeit. Automatisierte Analysen vergleichen erfasste Bilder mit gespeicherten Referenzmustern und erkennen eine Verschlechterung des Kontrasttransfers bei bestimmten räumlichen Frequenzen. Ein Auflösungsverlust von 20% geht oft einer sichtbaren Bildverschlechterung voraus und bietet eine frühe Warnung vor optischer Kontamination oder Fehljustierung.
Messung der Kontrastübertragungsfunktion
Schrägkantanalysen messen den Kontrasttransfer über das gesamte Sichtfeld. Die Software berechnet die MTF an mehreren Positionen und erstellt eine Karte, die lokal begrenzte Leistungsprobleme identifiziert. Diese Technik erkennt Elementverschiebungen, Neigungen oder lokale Oberflächenschäden, die allein durch Auflösungsziele übersehen würden. Für die Verwendung von industriellen Linsen für Ihre in kritischen Messanwendungen ist die MTF-Messung Teil des laufenden Qualitätssicherungsplans.
Verzerrungsüberprüfung mit Punktgittern
Das erneute Messen der Verzerrungskoeffizienten in festgelegten Intervallen erkennt mechanische Verschiebungen in der optischen Baugruppe. Eine Veränderung der Verzerrung um 0,02% weist auf mögliche Bewegungen von Linsenelementen oder Verformungen der Halterung hin. Diese Überprüfung erfordert eine konsistente Platzierung der Ziele und Vorrichtungen, um Messfehler zu vermeiden, die tatsächliche optische Veränderungen maskieren.
Häufig gestellte Fragen
Wie bestimme ich die richtige Brennweite für meine Inspektionsaufgabe?
Bestimmen Sie zunächst das erforderliche Sichtfeld und den Arbeitsabstand. Die Berechnung der Brennweite teilt die Sensorbreite multipliziert mit dem Arbeitsabstand durch die Sichtfeldbreite. Für einen 2/3-Zoll-Sensor mit 8,8 mm Breite, einem Arbeitsabstand von 200 mm und einem Sichtfeld von 100 mm beträgt die erforderliche Brennweite 17,6 mm. Verfügbare Brennweiten in der Nähe dieses berechneten Wertes bieten den Ausgangspunkt für die Auswahl.
Was verursacht inkonsistente Kanten schärfe im Bildfeld?
Variationen der Kanten schärfe resultieren typischerweise aus der Neigung des Sensors im Verhältnis zur optischen Achse der Linse, der Feldkrümmung im Linsendesign oder dezentrierten Linsenelementen. Überprüfen Sie zunächst die mechanische Ausrichtung, da eine Neigung asymmetrische Kantenunschärfe erzeugt, die mit dem Fokus variiert. Wenn die Ausrichtung korrekt ist, untersuchen Sie die MTF-Kurven auf Feldkrümmung, die sich als unterschiedliche optimale Fokussierungspositionen zwischen Zentrum und Rand zeigt.
Wann sollten telezentrische Linsen anstelle von herkömmlichen Designs verwendet werden?
Telezentrische Linsen bieten eine konstante Vergrößerung über den Arbeitsbereich, was sie unverzichtbar für das Messen von Teilen mit variierender Dicke oder für die Inspektion von Komponenten macht, die entlang der optischen Achse vibrieren. Herkömmliche Linsen ändern die Vergrößerung mit der Entfernung, was Messfehler einführt, die die akzeptablen Grenzen für Toleranzen unter 50 Mikrometer überschreiten.
Wie beeinflusst die Pixelgröße des Sensors die Linsenauswahl?
Die Linse muss Details auf Pixelniveau auflösen. Für einen Sensor mit 5-Mikrometer-Pixeln sollte die Linse mindestens 100 Linienpaare pro Millimeter bei 50% MTF liefern. Kleinere Pixel erfordern eine höhere Auflösung von der Linse, was oft in die Beugungsgrenzen bei größeren Blenden drängt. Die Anpassung der Linsenauflösung an den Pixelabstand verhindert, dass die Linse zum Auflösungsengpass in der Bildkette wird.
Welcher Wartungsplan schützt die optische Leistung über die Zeit?
Die visuelle Inspektion der optischen Oberflächen in wöchentlichen Abständen erkennt Kontamination, bevor sie die Leistung beeinträchtigt. Reinigen Sie die äußeren Oberflächen monatlich mit optischen Tüchern und Lösungsmitteln. Überprüfen Sie vierteljährlich die Auflösung und Verzerrung mit Testzielen. Ersetzen Sie Schutzfenster oder Abdeckglas jährlich oder sofort, wenn Kratzer im Bildbereich erscheinen. Jinyuan stellt Wartungskits und Verifizierungstests mit jedem System zur Verfügung, um eine konsistente Pflege zu unterstützen.
Kann ein einzelnes Linsendesign mehrere Inspektionsstationen bedienen?
Identische Linsendesigns können mehrere Stationen bedienen, aber jede Station erfordert eine unabhängige Überprüfung der optischen Leistung aufgrund von Variationen in der Kamera- Ausrichtung, Beleuchtung und Umgebungsbedingungen. Die Standardisierung auf ein einzelnes Design vereinfacht das Management von Ersatzteilen und Schulungen, aber jede Linse muss das gleiche Verifizierungsprotokoll vor der Bereitstellung bestehen.
Welche Auswirkungen hat die Auswahl der Blende auf die Wiederholbarkeit der Messung?
Kleinere Blenden erhöhen die Schärfentiefe, führen jedoch zu Beugungsunschärfe, die den Kontrast an den Kanten verringert und die Kantenerkennung weniger wiederholbar macht. Eine größere Blende verbessert den Kontrast an scharfen Merkmalen, verringert jedoch die Schärfentiefe, wodurch Fokusvariationen die Messergebnisse beeinflussen. Testen Sie die Wiederholbarkeit der Kantenerkennung bei mehreren Blenden, um die Einstellung zu finden, die Schärfentiefe und Kontrast für Ihre spezifischen Merkmale ausbalanciert.
Für Anwendungen, die spezifische optische Designs, Umwelthärtung oder spezialisierte Beschichtungen erfordern, bietet Jinyuan Ingenieurdienstleistungen und maßgeschneiderte optische Baugruppen an, um den Produktionsanforderungen gerecht zu werden. Die Auswahl und Integration von Industrial Lenses For Its beabsichtigtem Einsatz sollte auf einer gründlichen Analyse der Inspektionsanforderungen, Umweltfaktoren und Validierungsprotokolle basieren, um zuverlässige, wiederholbare Ergebnisse in Produktionsumgebungen zu erzielen.
Für Anfragen zu maßgeschneiderten optischen Spezifikationen, Leistungstests oder Integrationsunterstützung kontaktieren Sie das Ingenieurteam von Jinyuan mit Ihren Anwendungsparametern, um den Spezifikationsprozess für die Anforderungen Ihres Inspektionssystems zu beginnen.